

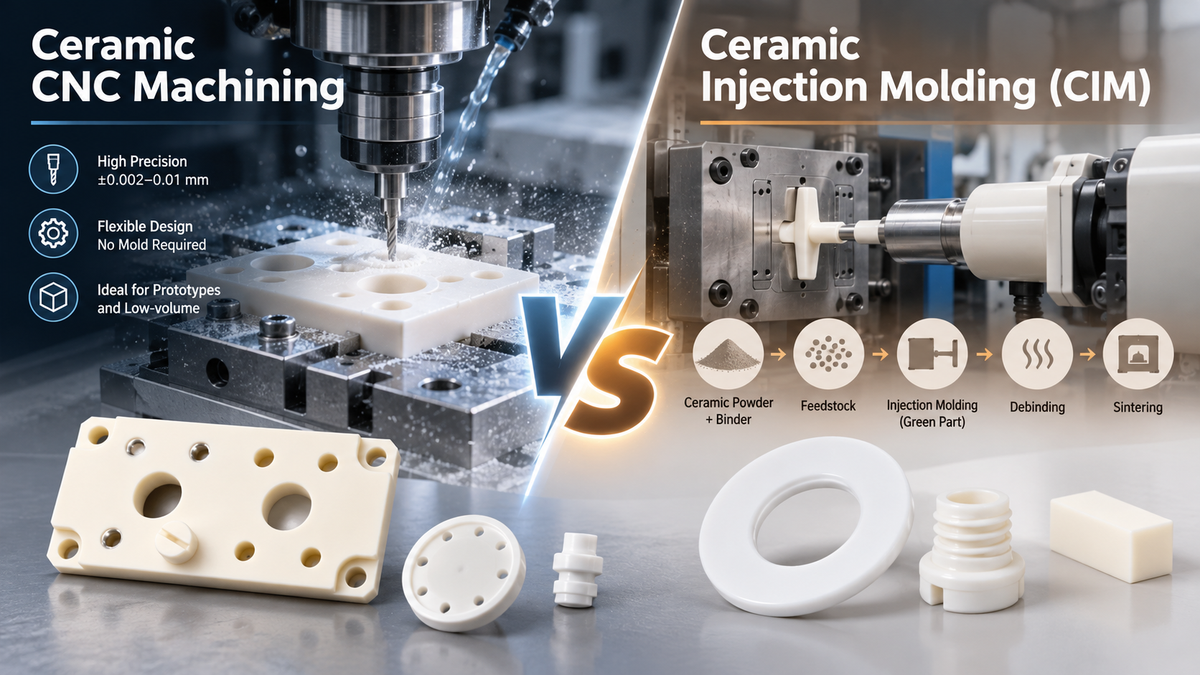
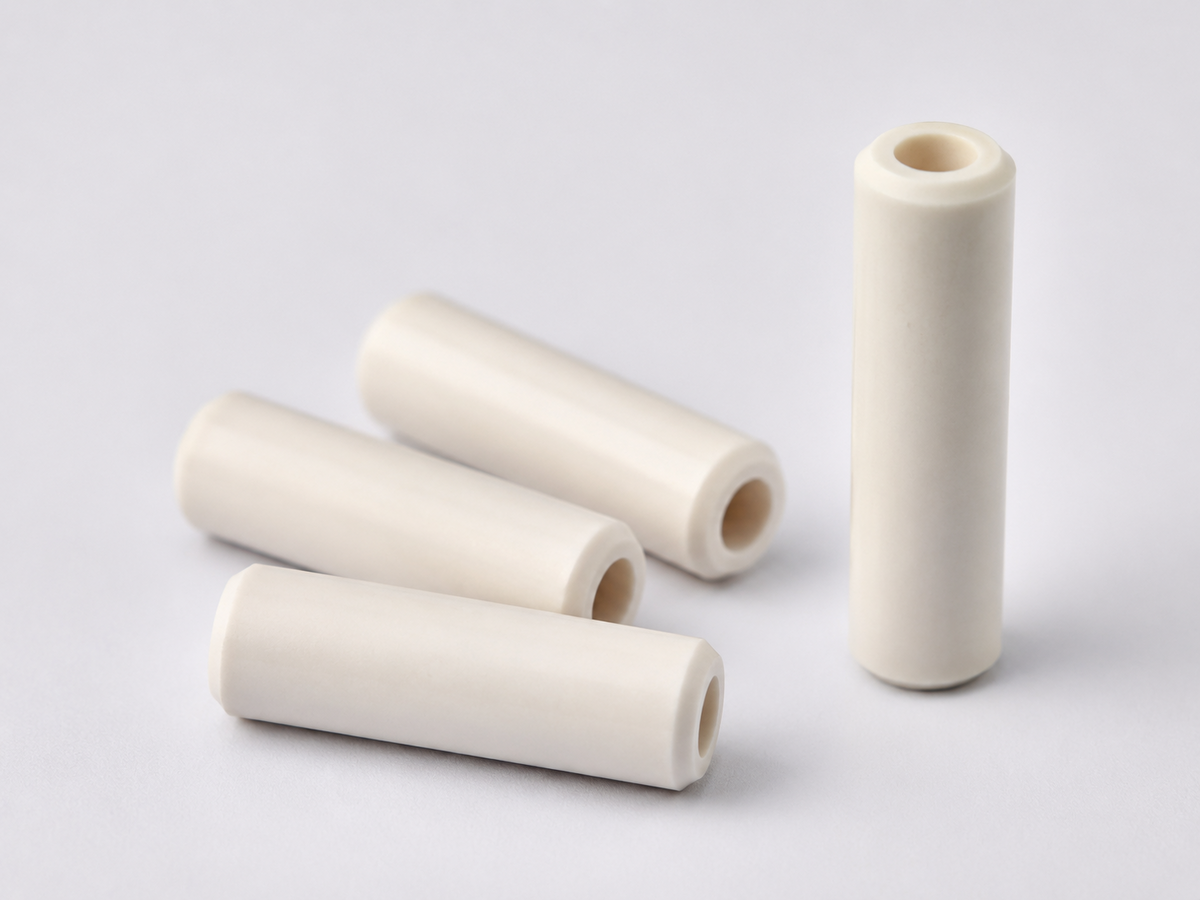
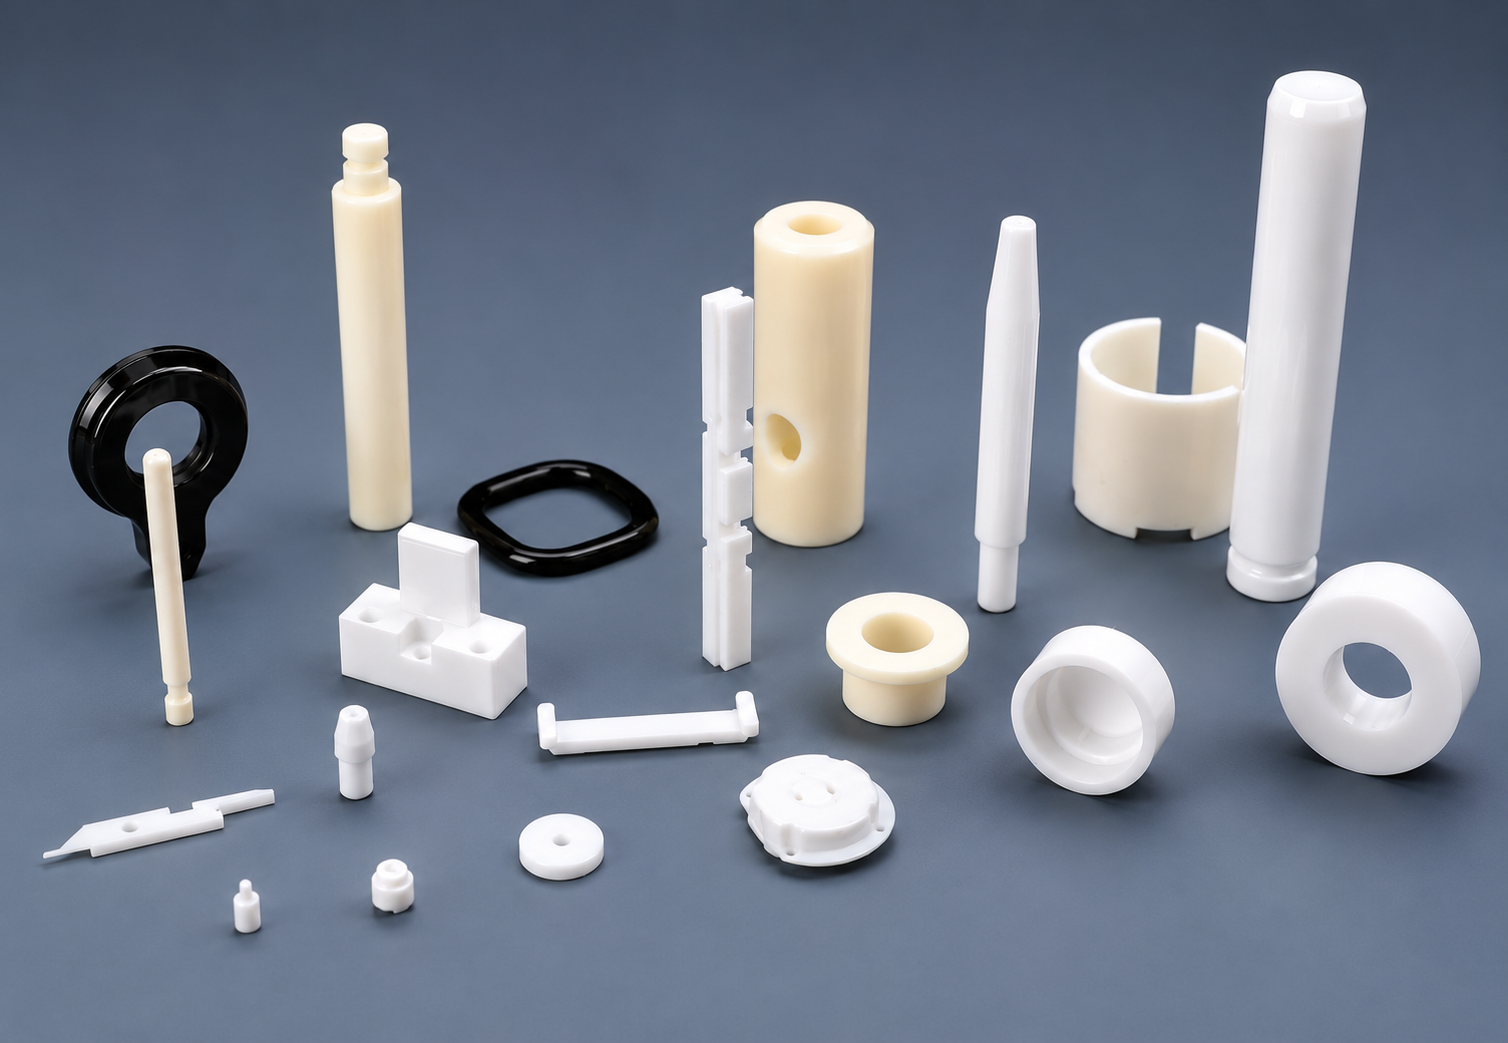
Keramikteile sind hart, verschleißfest, hitzebeständig und für anspruchsvolle Anwendungen geeignet. Der Haken ist jedoch, dass sie schwer herzustellen sind.
Typischerweise gibt es zwei Hauptoptionen: CNC-Bearbeitung von Keramik und Keramikspritzgießen (CIM). Beide Verfahren können technische Keramikteile mit hoher Leistungsfähigkeit herstellen, aber sie gehen dabei sehr unterschiedlich vor.
Die eigentliche Herausforderung besteht nicht einfach darin, ob ein Teil per CNC oder CIM gefertigt werden kann. In vielen Fällen sind beide Verfahren technisch möglich. Die schwierigere Frage ist, welches Verfahren für die Geometrie des Teils, die Toleranz, das Produktionsvolumen, die Lieferzeit und die Gesamtkosten am sinnvollsten ist.
In diesem Artikel vergleichen wir die beiden Verfahren ausführlich und helfen Ihnen bei der Entscheidung, welches sich für Ihre kundenspezifischen Keramikteile mit zuverlässiger Leistung und gleichbleibender Qualität hinsichtlich Kosten und Effizienz am besten eignet.
Keramik-CNC-Bearbeitung im Vergleich zum CIM: Kurzvergleich
Um den Vergleich zu erleichtern, beginnen wir mit einem kurzen Überblick.
| Vergleich | CNC-Bearbeitung von Keramik | Keramikspritzgießen (CIM) |
| Typische Toleranz | Schleifen: ±0.002–0.005 mm; allgemeine CNC-Bearbeitung: etwa ±0.01 mm | Im gesinterten Zustand: typischerweise ±0.3%–±0.5%; etwa ±1% als allgemeiner Toleranzrichtwert |
| Oberflächenqualität | Schleifen: Ra 0.1–0.4 µm; durch Läppen/Polieren ist Ra <0.1 µm erreichbar | Die Oberfläche ist im gesinterten Zustand rauer; kritische Flächen müssen oft geschliffen oder poliert werden |
| Sinterschrumpfung | Keine bei vollständig gesinterter Keramik | Typischerweise 15%–25% lineare Schrumpfung; die Formgröße muss dies ausgleichen |
| Geometrie | Am besten für Flächen, Löcher, Schlitze, Gewinde, Bohrungen und Präzisionsmerkmale; komplexe Hohlräume sind teurer | Besser geeignet für komplexe 3D-Formen, dünne Wände, Innenstrukturen und endkonturnahe Teile |
| Materialverschwendung | Höher | Gering |
| Bestes Produktionsvolumen | Prototypen, Forschung und Entwicklung, Kleinserienteile und Nachbearbeitung | Mittlere bis hohe Produktionsvolumen |
| Anfangskosten | Keine Formkosten; Bearbeitungszeit und Diamantwerkzeuge verursachen Kosten | Höher durch Form, Versuche, Entbindern und Sinterentwicklung |
| Lieferzeit | Schneller für Prototypen und erste Teile | Längere Vorlaufzeit durch Werkzeugbau und Prozessvalidierung |
| Konstruktionsänderungen | Flexibel; CAD/Programm aktualisieren und erneut bearbeiten | Weniger flexibel; Änderungen können eine Anpassung der Form oder neue Werkzeuge erfordern |
Kurz gesagt: CNC bietet mehr Flexibilität und eine präzisere lokale Maßkontrolle, während CIM sich besser für komplexe Geometrien und die Fertigung größerer Stückzahlen eignet.
Was ist CNC-Bearbeitung von Keramik?
Die CNC-Bearbeitung von Keramik ist ein computergesteuertes subtraktives Verfahren zur Herstellung präziser Bauteile aus technischen Keramiken wie Aluminiumoxid, Zirkonoxid, Aluminiumnitrid und Siliziumnitrid. Um die erforderliche Form und die gewünschten Abmessungen zu erzielen, kommen häufig CNC-Fräsen, Bohren, Schleifen oder andere Präzisionsbearbeitungsverfahren zum Einsatz.
Keramiken können in verschiedenen Stadien bearbeitet werden: durch Grünbearbeitung und Hartbearbeitung.
Beim Grünbearbeiten wird die Keramik vor dem vollständigen Sintern bearbeitet. In diesem Stadium ist das Material weicher und leichter zu schneiden. Anschließend wird das Bauteil gesintert, um seine endgültige Dichte und seine endgültigen Eigenschaften zu erreichen.
Eine weitere Möglichkeit ist die Bearbeitung der Keramik nach dem Sintern. Vollständig gesinterte Keramiken sind wesentlich härter und spröder, daher werden häufig Diamantwerkzeuge und Präzisionsschleifen benötigt.
Man kann es sich so vorstellen: Bei der CNC-Bearbeitung wird das fertige Bauteil durch Abtragen von Material von einem Keramikrohling hergestellt. Sie eignet sich besonders für Prototypen, Kleinserien und Merkmale, die eine präzise Maßkontrolle erfordern.
Was ist Keramikspritzgießen?
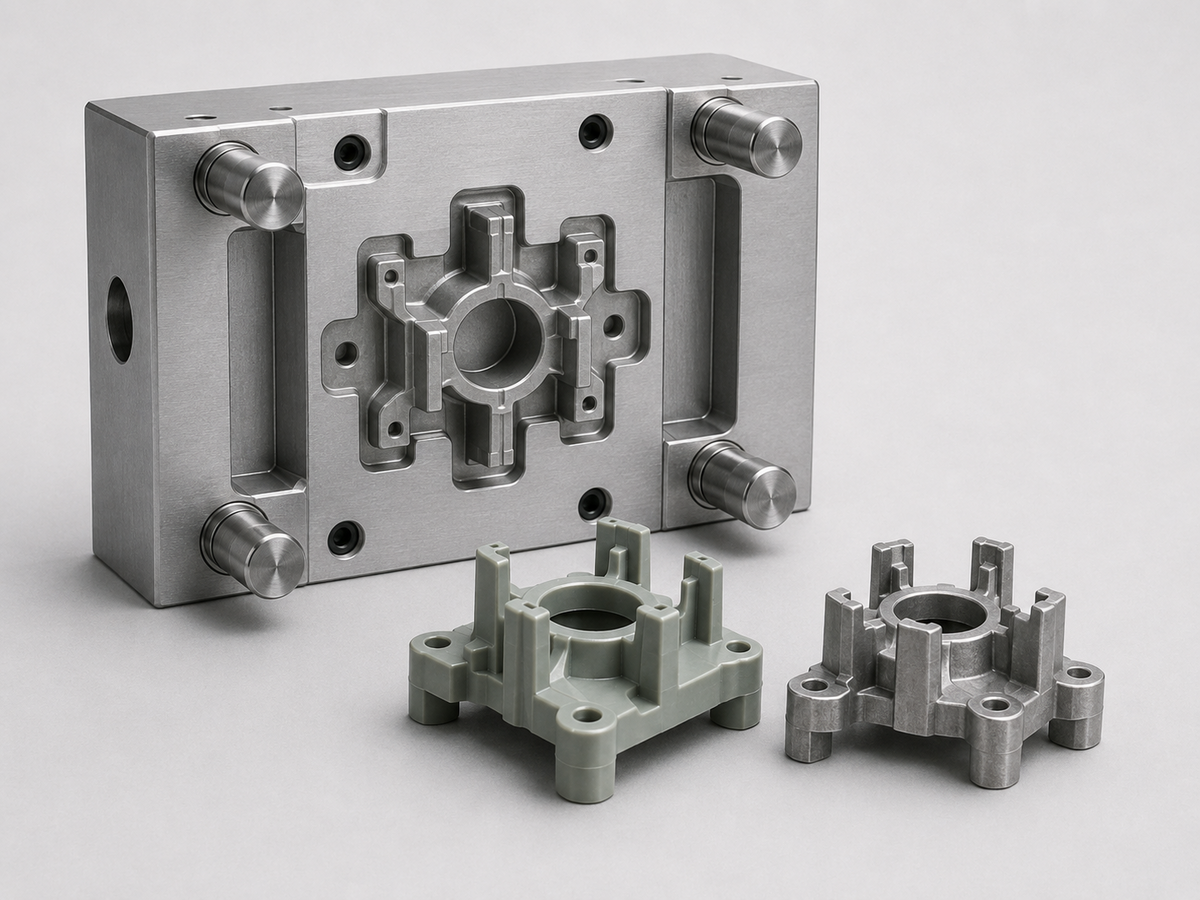
Keramikspritzgießen oder CIM ist ein Near-Net-Shape-Verfahren zur Herstellung komplexer Keramikbauteile, insbesondere wenn dasselbe Bauteil in größeren Stückzahlen gefertigt werden soll.
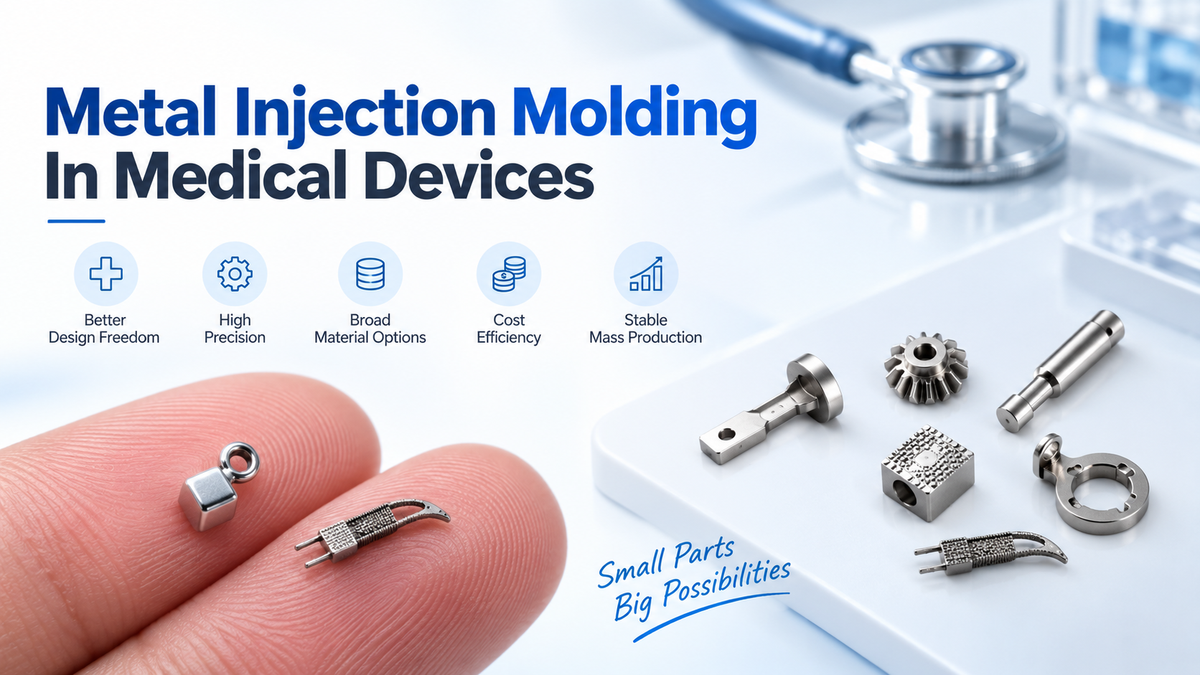
CIM ist dem Metallpulverspritzgießen (MIM) sehr ähnlich. Bei beiden Verfahren wird feines Pulver mit einem Bindemittel gemischt, um einen spritzgießfähigen Feedstock herzustellen. Bei MIM wird Metallpulver verwendet, bei CIM Keramikpulver.
Das Verfahren umfasst in der Regel fünf Hauptschritte: Feedstock-Aufbereitung, Spritzgießen, Entbindern, Sintern und bei Bedarf Nachbearbeitung.
Zunächst wird der keramische Feedstock in ein Werkzeug eingespritzt, um die Grundform des Bauteils herzustellen. Anschließend wird das Bindemittel beim Entbindern entfernt und das Bauteil bei hoher Temperatur gesintert, damit es dicht und fest wird. Sind engere Toleranzen oder eine bessere Oberflächengüte erforderlich, können anschließend weitere Bearbeitungsschritte wie Schleifen, Polieren oder CNC-Bearbeitung hinzugefügt werden.
Einfach gesagt: Bei CNC wird die Form durch Abtragen von Material erzeugt, während CIM den größten Teil der Form im Werkzeug vor dem Sintern entstehen lässt.
Teilen:
Stahl für den Metallpulverspritzguss: Werkstoffe, Eigenschaften und Konstruktionsleitfaden
Metal Injection Molding Cost Per Part: What Affects the Price?