

Conoscenza
Stampaggio a iniezione del rame per componenti MIM in rame personalizzati
La pressatura delle polveri metalliche è uno dei processi più utilizzati nella metallurgia delle polveri e consente di produrre grandi volumi di componenti metallici semplici a basso costo. Tuttavia, la sua geometria è fondamentalmente vincolata alla direzione di pressatura, rendendola inadatta per pezzi con sottosquadri, fori trasversali, profili complessi o requisiti di elevata densità. Questo articolo spiega come funziona la pressatura delle polveri metalliche, quali sono i suoi punti di forza e quali i suoi limiti. Mostra inoltre, con dati di confronto diretto, quali caratteristiche dei pezzi rendono lo stampaggio a iniezione di metalli il processo più appropriato. Ingegneri e responsabili degli acquisti che valutano le opzioni di metallurgia delle polveri troveranno un pratico quadro di riferimento per scegliere tra i due processi.
Il carburo di silicio (SiC) è il materiale più duro e con la maggiore conduttività termica tra le ceramiche CIM comuni, il che lo rende la scelta standard per i componenti destinati alla lavorazione dei semiconduttori, le tenute meccaniche per pompe e i componenti industriali per alte temperature. Questo articolo illustra le principali proprietà del materiale SiC, i due tipi principali di SiC sinterizzato utilizzati per componenti di precisione, come la tecnologia CIM consenta di produrre geometrie complesse in SiC la cui lavorazione meccanica sarebbe proibitiva in termini di costi e il confronto tra SiC, allumina e zirconia per la selezione del materiale. Le considerazioni progettuali e un caso di progetto reale aiutano ingegneri e team responsabili degli approvvigionamenti a valutare il SiC CIM per la propria applicazione specifica.
Lo stampaggio a iniezione della ceramica è il processo più conveniente per produrre in serie componenti complessi in zirconia (ZrO2). Tuttavia, la zirconia presenta sfide tecniche specifiche rispetto ad altri materiali ceramici, in particolare per quanto riguarda il controllo della temperatura di sinterizzazione, la stabilità di fase e la gestione del ritiro. Questo articolo spiega come funziona il processo CIM della zirconia, dalla preparazione della materia prima fino alla sinterizzazione, le sfide tecniche che ingegneri e team di processo devono conoscere, le regole di progettazione che prevengono i difetti più comuni e il confronto tra il CIM e altri metodi di produzione della zirconia. Gli ingegneri che valutano per la prima volta lo stampaggio a iniezione dello ZrO2 e i team di approvvigionamento che collaborano con fornitori di componenti ceramici troveranno i dettagli tecnici necessari per valutare la fattibilità del processo e comunicare i requisiti di progettazione.

Carburo di tungsteno sinterizzato: processo, proprietà e applicazioni per componenti personalizzati
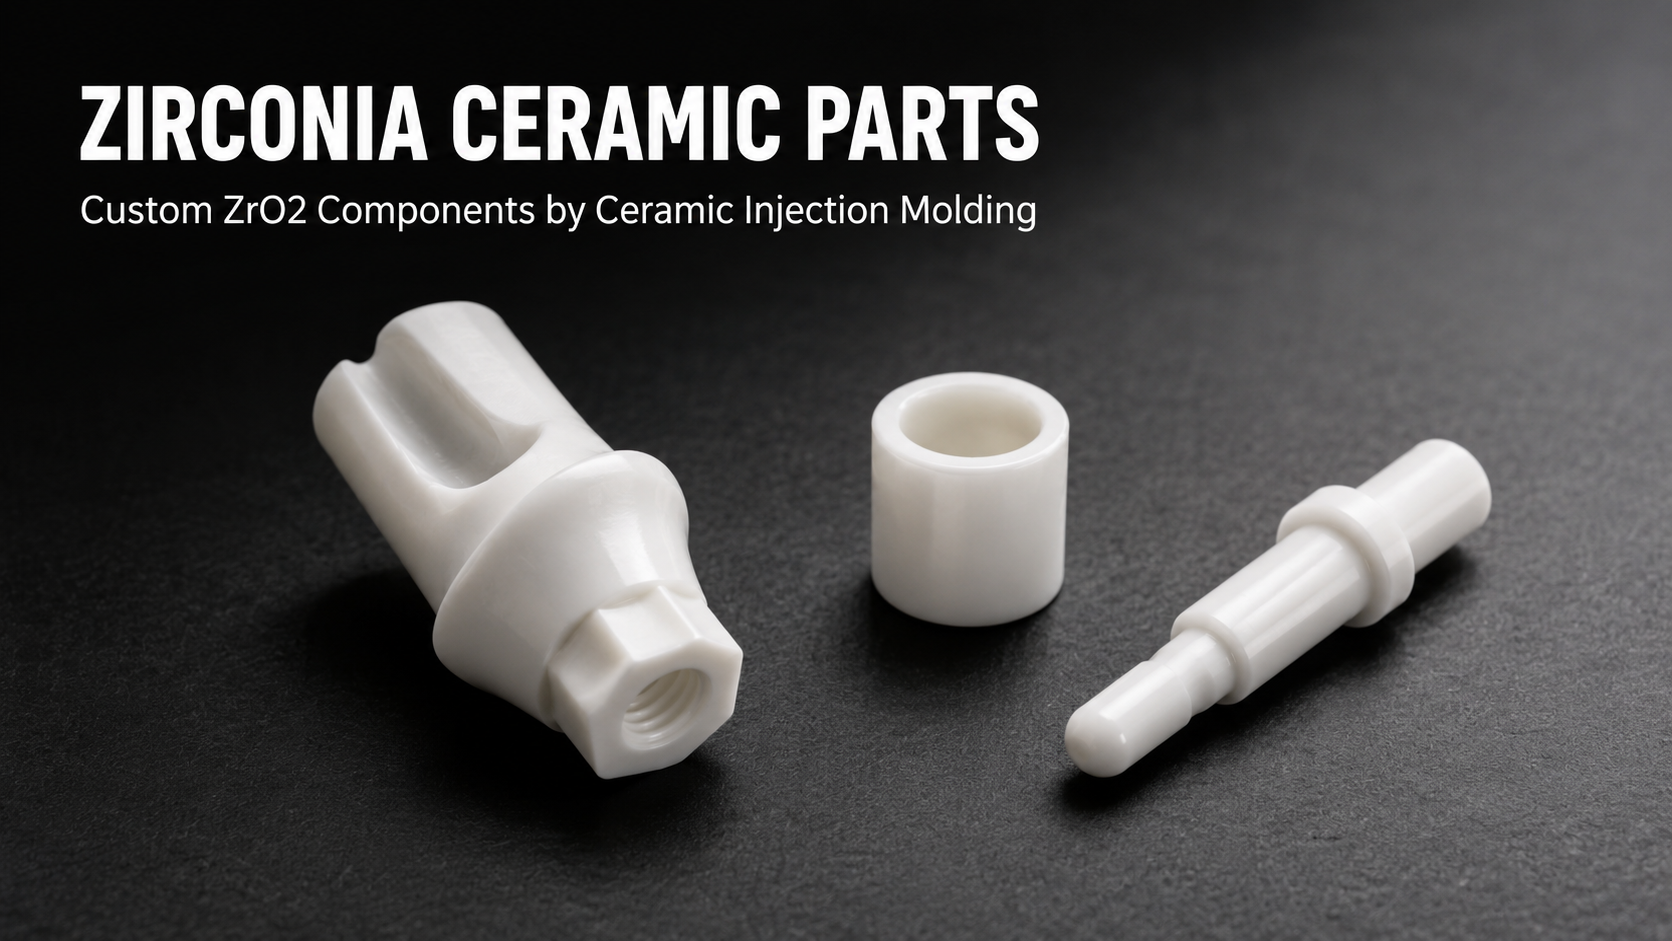
I componenti in ceramica di zirconia sono utilizzati in applicazioni mediche, odontoiatriche, dei semiconduttori, delle fibre ottiche e industriali, dove sono richieste elevata resistenza, tenacità alla frattura e biocompatibilità. Questo articolo spiega perché la zirconia viene scelta rispetto ad altre ceramiche, come lo stampaggio a iniezione della ceramica produca in modo efficiente componenti complessi in ZrO2 e quali considerazioni progettuali influenzino la qualità dei componenti. Il confronto tra zirconia e allumina aiuta gli ingegneri a scegliere il materiale più adatto. Un caso di progetto reale mostra come sia stato sviluppato un componente di precisione in zirconia, dal prototipo alla produzione. Gli ingegneri e i team addetti agli approvvigionamenti possono utilizzare questa guida per valutare il CIM della zirconia per la loro prossima applicazione.
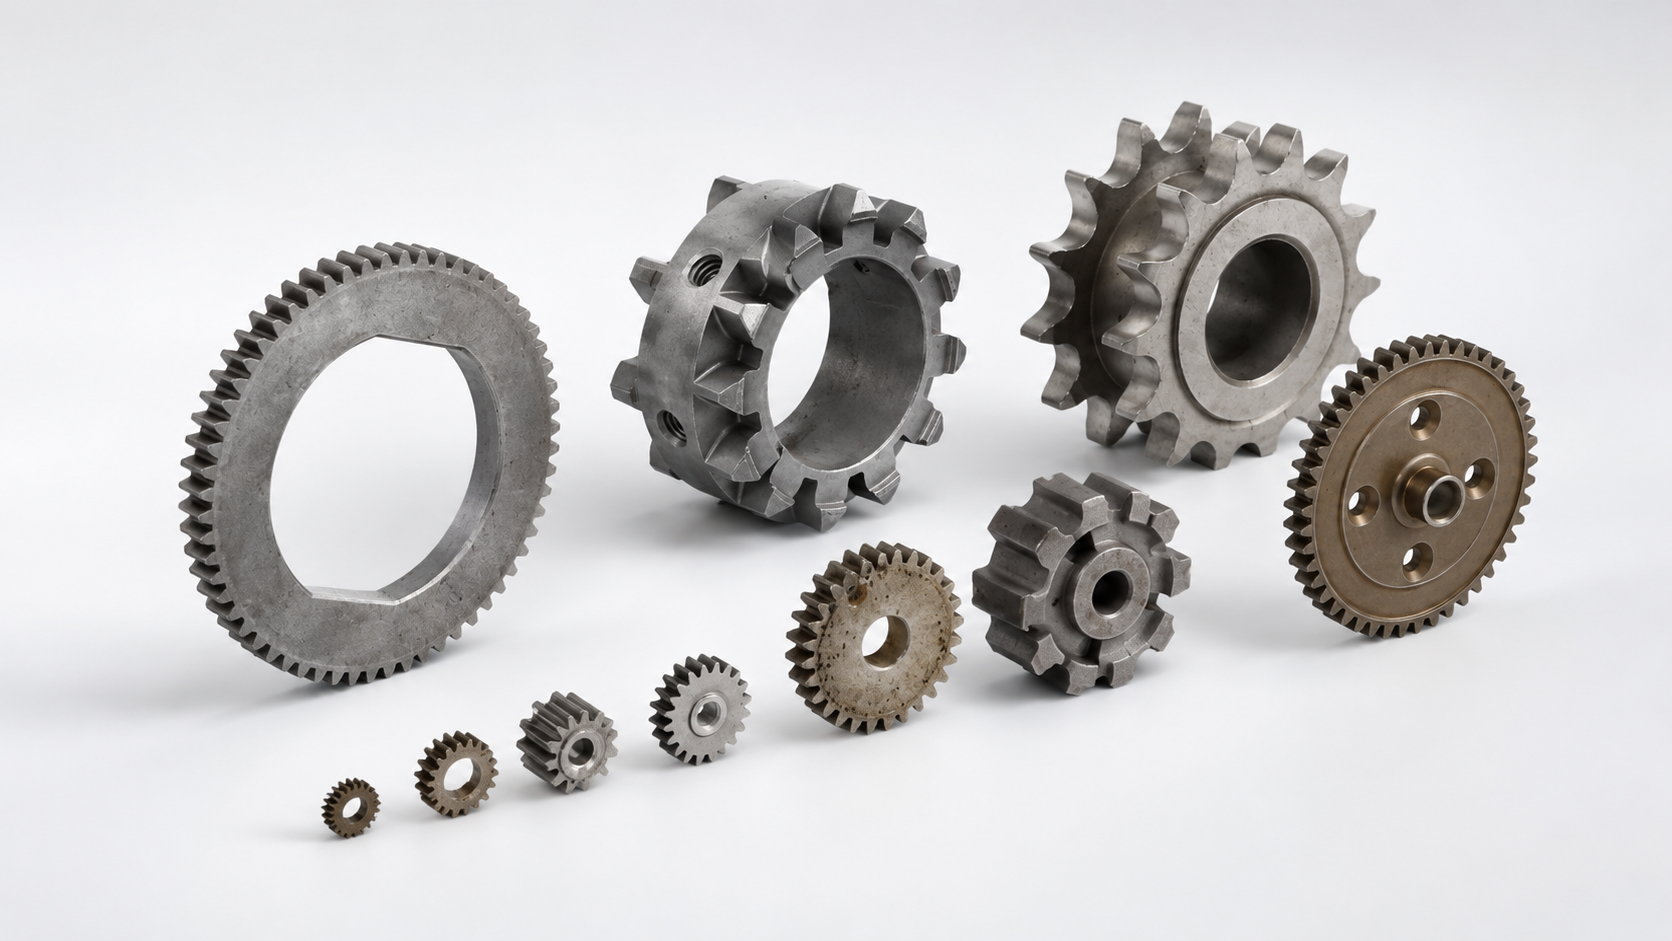
Produttori di metallo sinterizzato per componenti metallici di precisione personalizzati
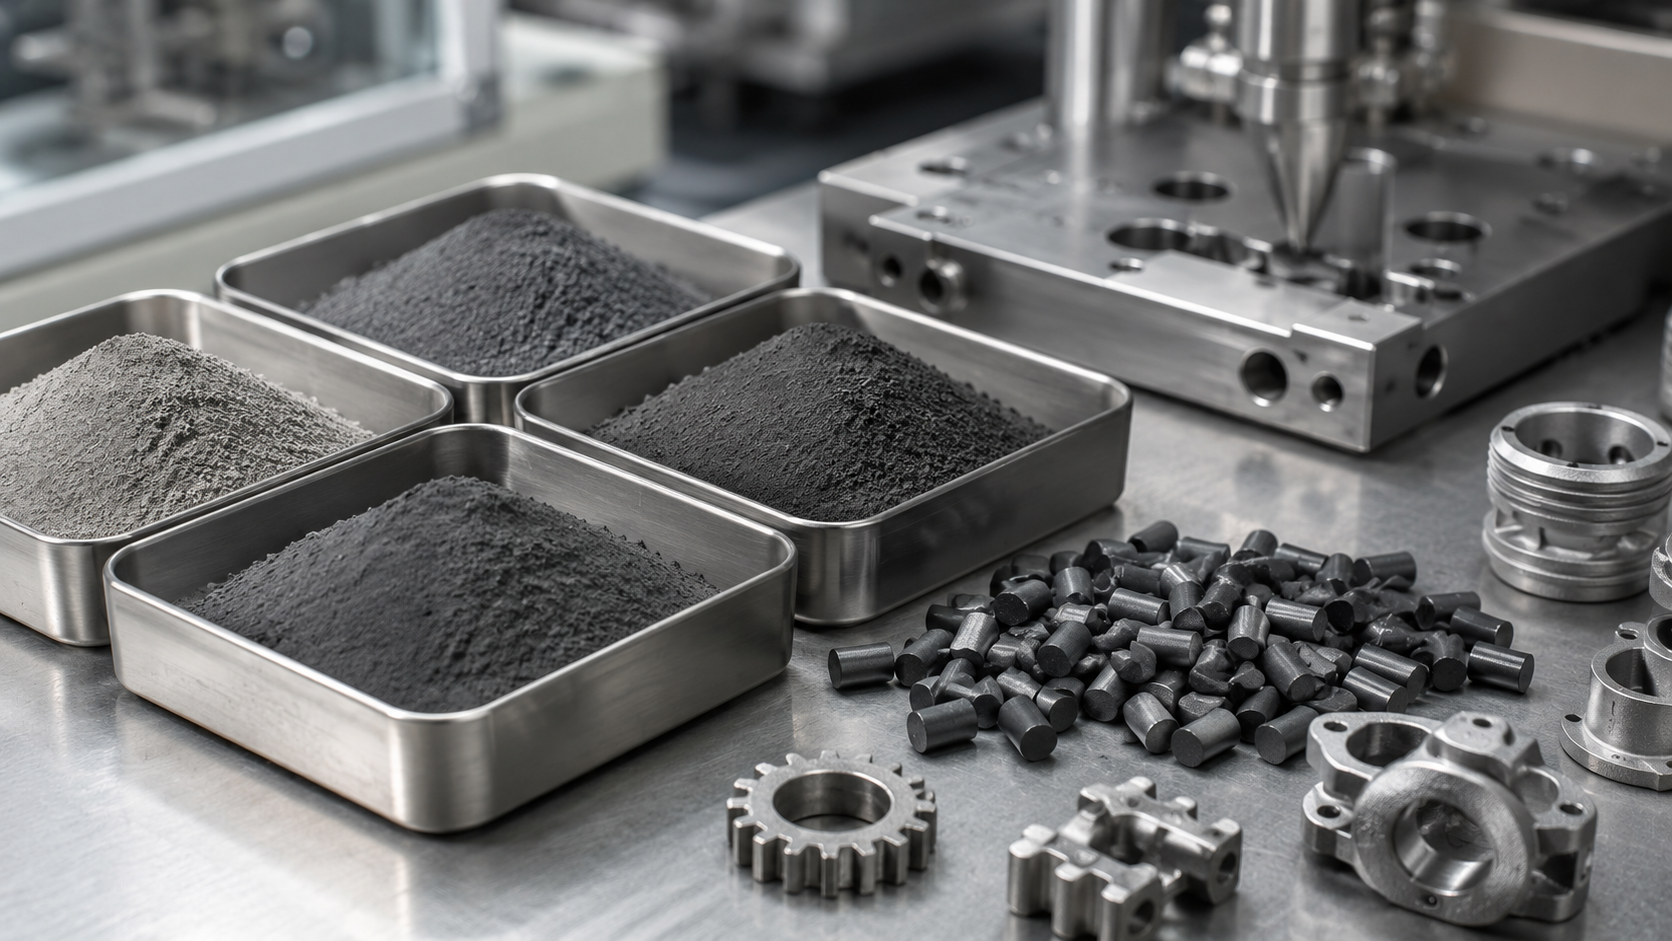
Esempi di materie prime MIM per lo stampaggio a iniezione dei metalli
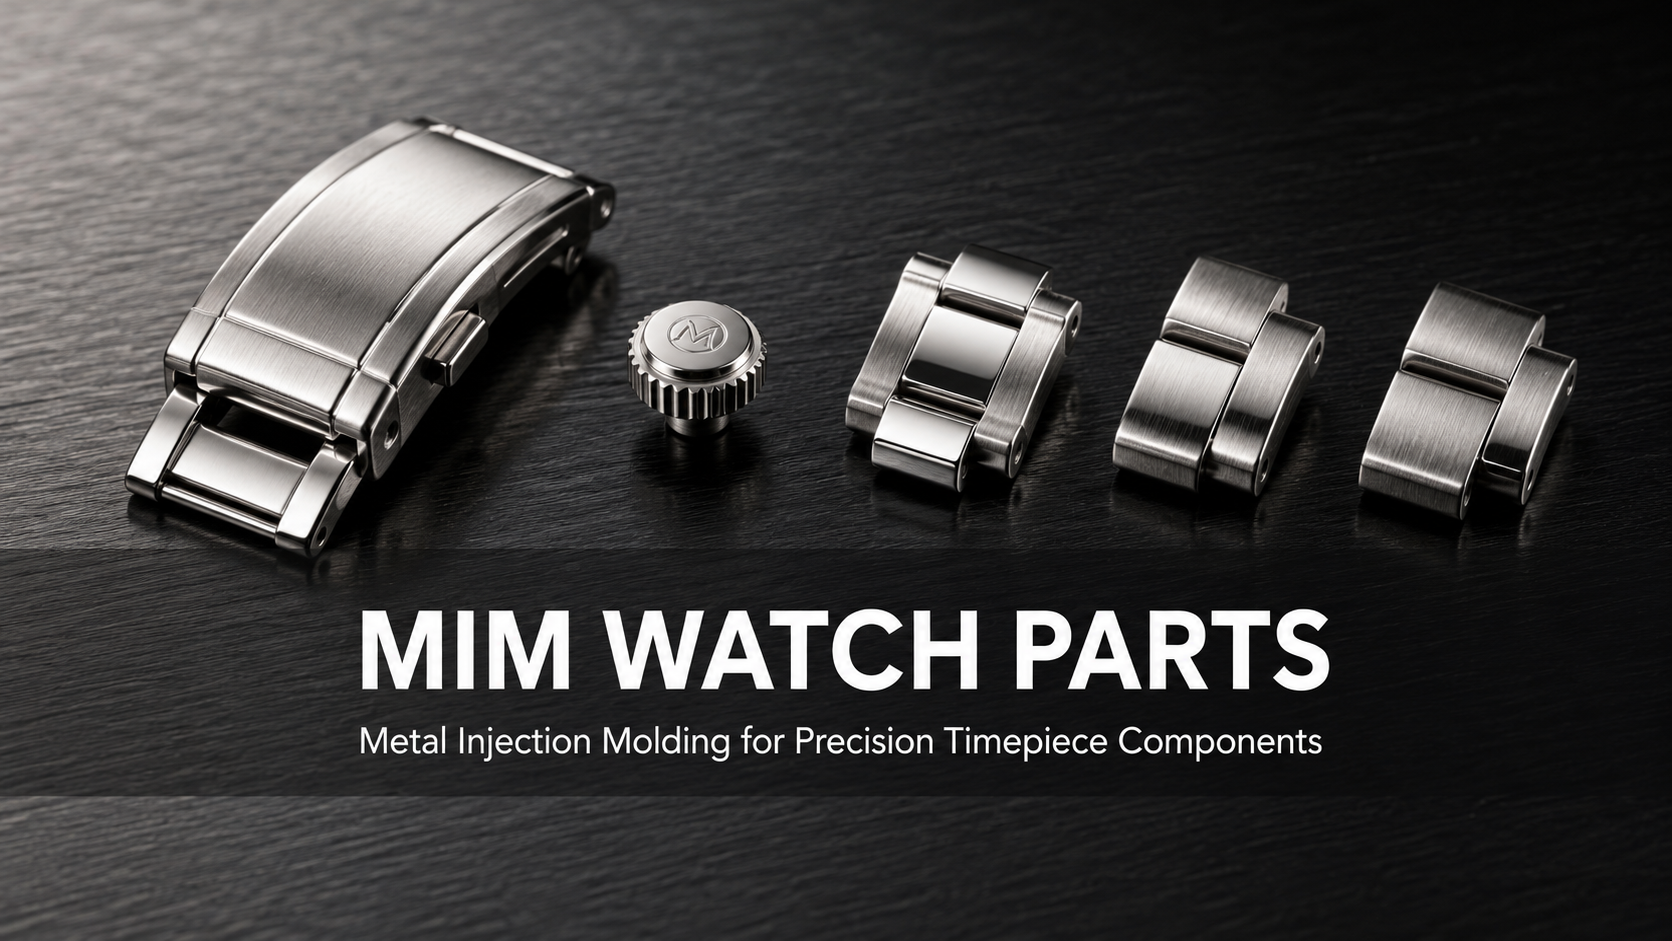
Lo stampaggio a iniezione dei metalli è ampiamente utilizzato nell’industria orologiera per produrre in grandi volumi componenti piccoli e complessi, come chiusure, corone, maglie del bracciale e parti della cassa. Questo articolo spiega quali componenti degli orologi sono adatti al MIM, quali materiali vengono utilizzati, come il MIM si confronta con la lavorazione CNC per i componenti degli orologi e quali opzioni di finitura superficiale sono disponibili. Un caso di progetto reale illustra come una chiusura deployante sia stata sviluppata dal prototipo alla produzione in serie. I produttori di orologi e gli ingegneri addetti agli approvvigionamenti possono utilizzare questa guida per valutare il MIM come processo produttivo per il loro prossimo componente.