

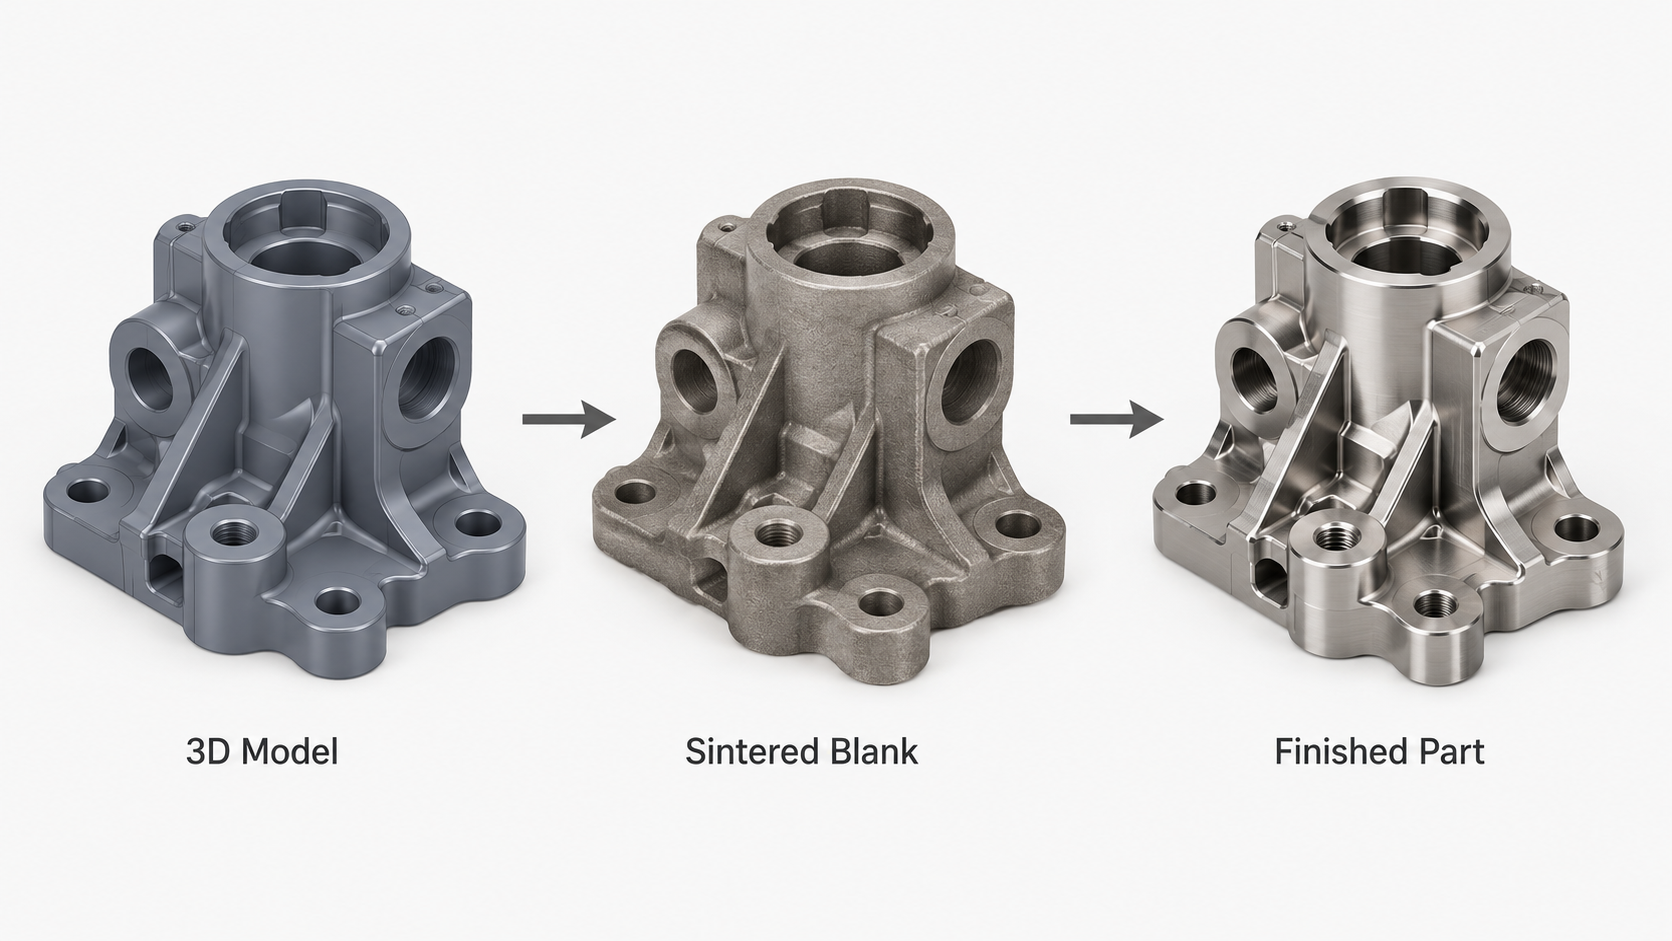
Компактирование металлического порошка хорошо подходит для деталей порошковой металлургии с относительно простыми формами и четкими направлениями прессования.
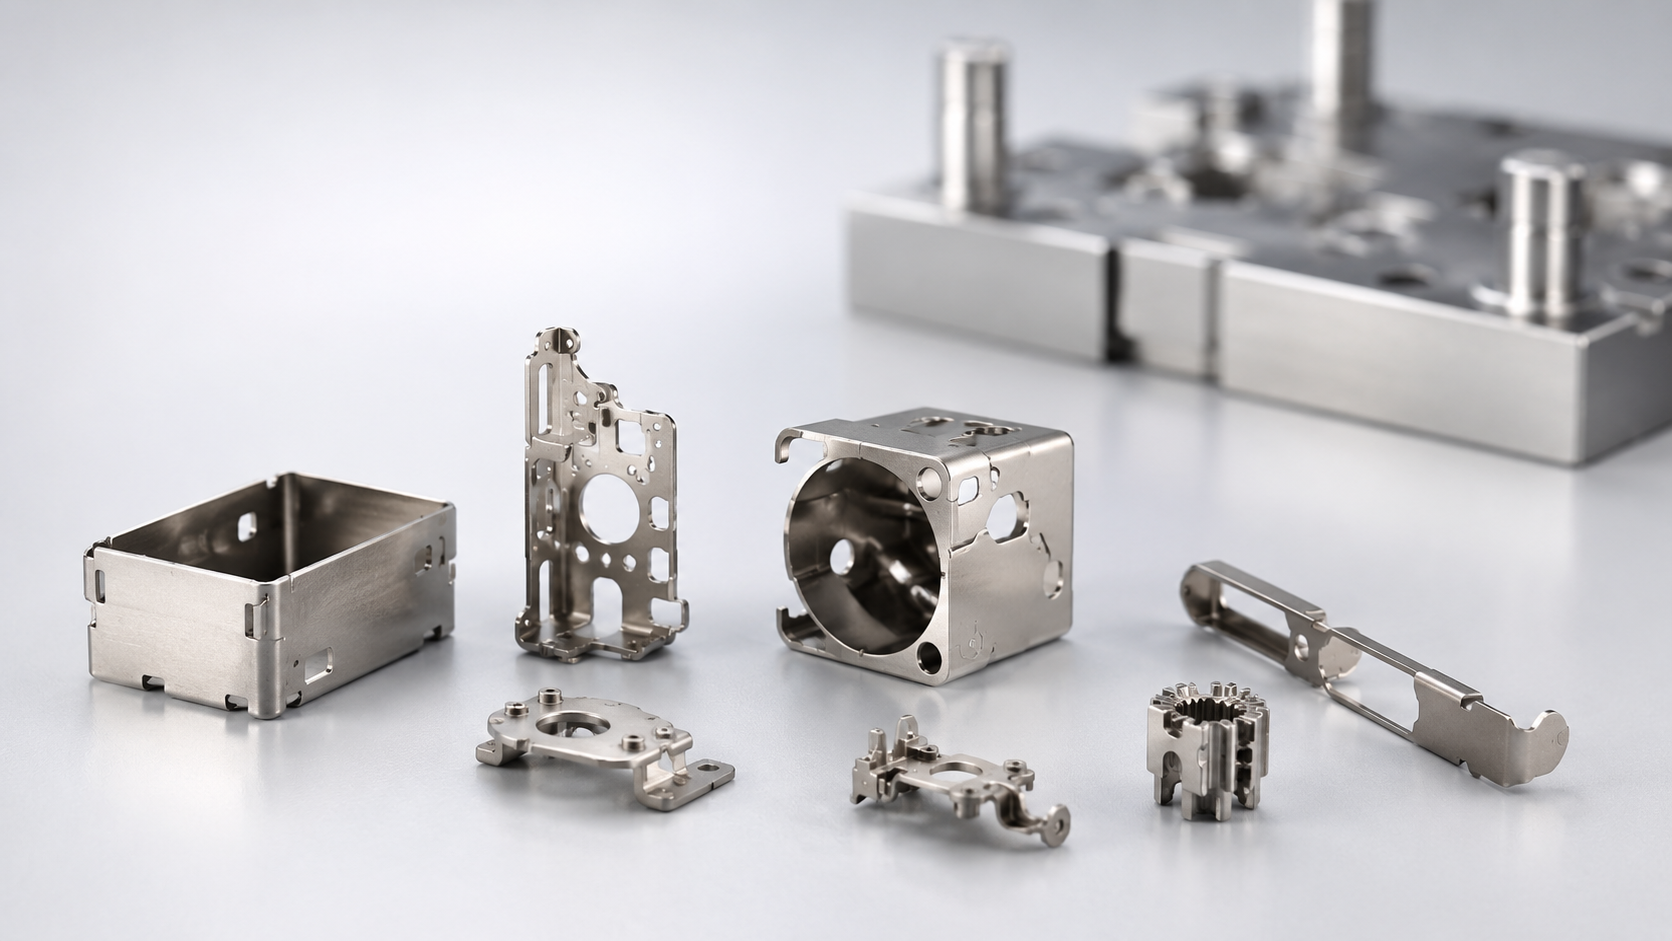
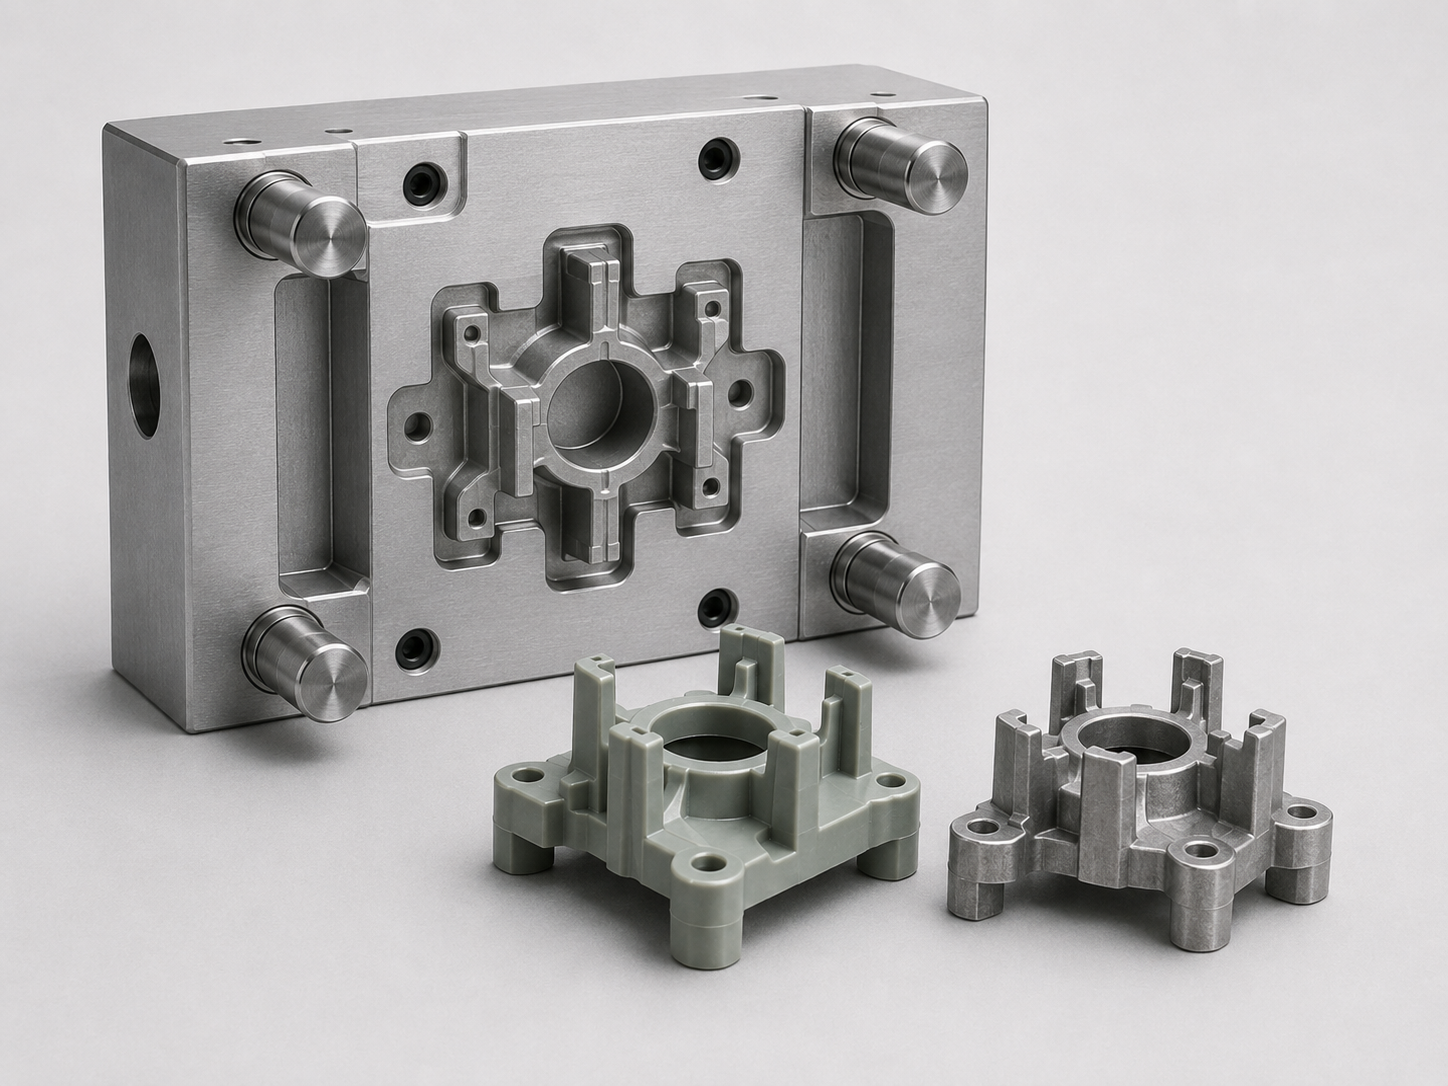
Когда компонент включает в себя боковые отверстия, тонкие стенки, глубокие канавки, резьбу, усиливающие ребра или сложные изогнутые поверхности, обычное прессование порошка часто требует дополнительной обработки на станке с ЧПУ или сборки нескольких деталей. Для таких конструкций литье металлов под давлением (MIM) обычно предлагает большую свободу проектирования.
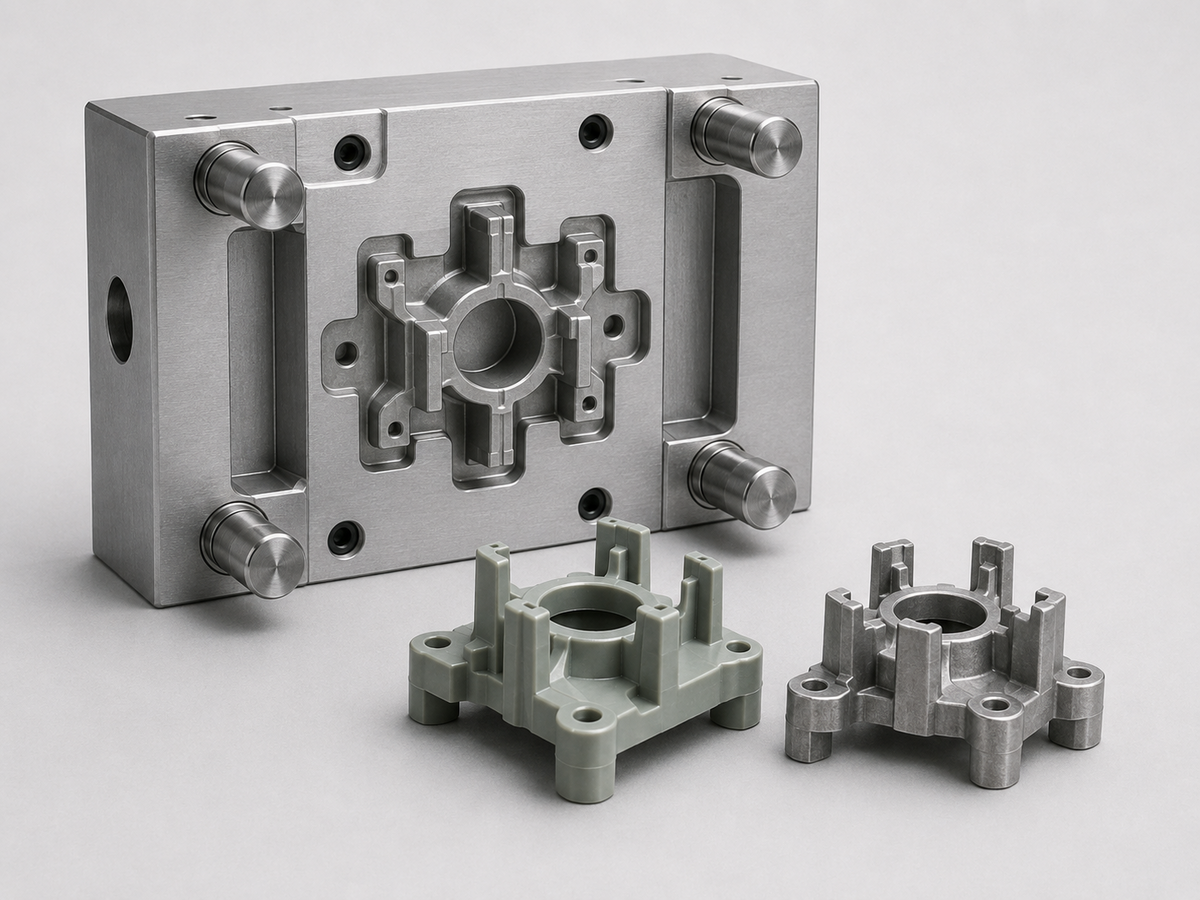
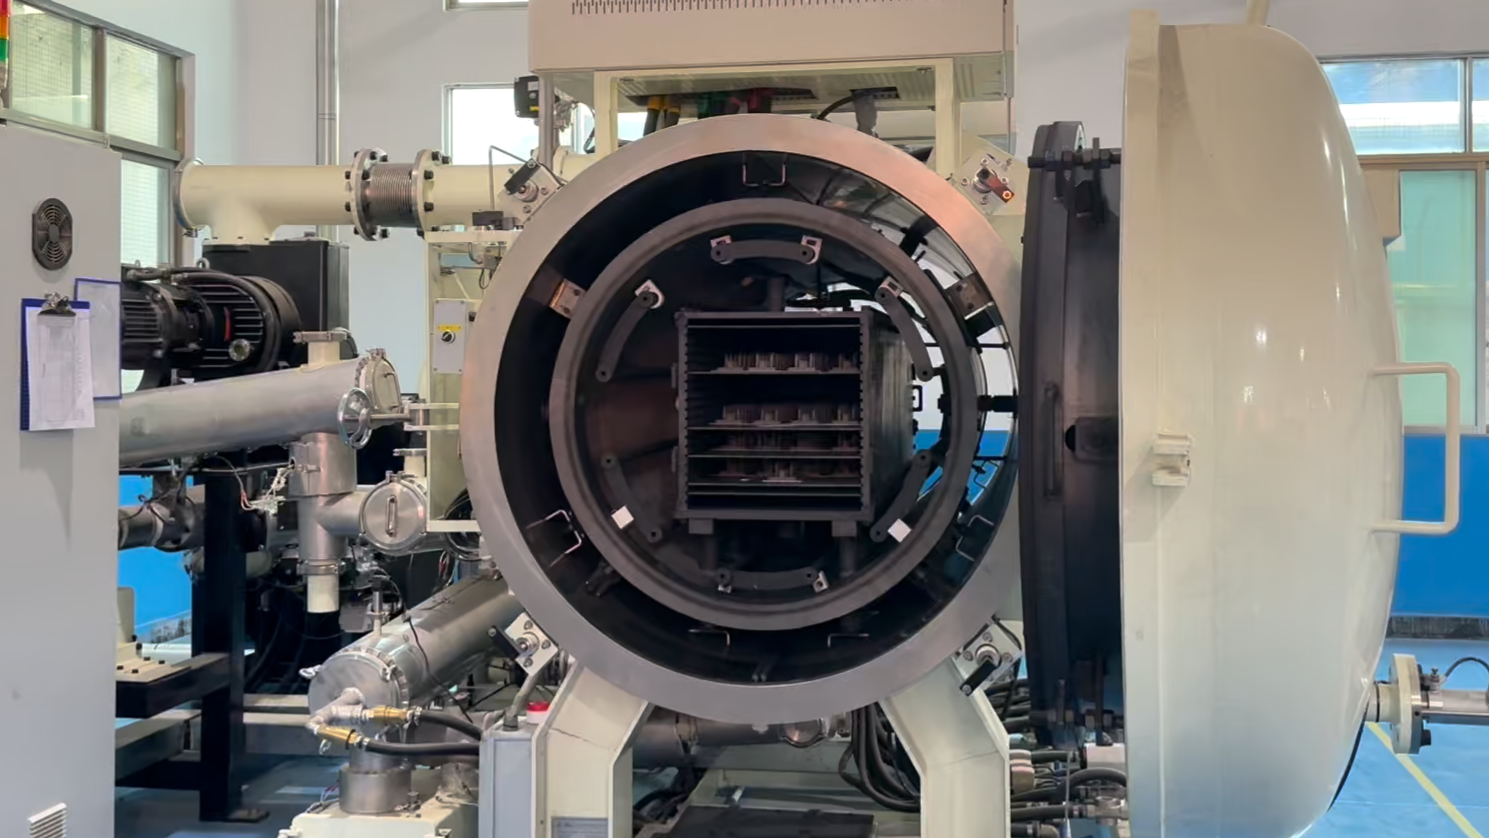
MIM позволяет формировать сложные элементы за один цикл литья, за которым следуют удаление связующего и спекание для производства металлических деталей, близких к окончательной форме. Этот метод особенно подходит для среднесерийного и крупносерийного производства.

Какие детали подходят для MIM?
MIM особенно подходит для небольших, сложных металлических деталей, которые в противном случае потребовали бы нескольких операций механической обработки.
Типичные характеристики включают:
-
Сквозные, глухие и пересекающиеся отверстия
-
Тонкие стенки, усиливающие ребра и небольшие выступы
-
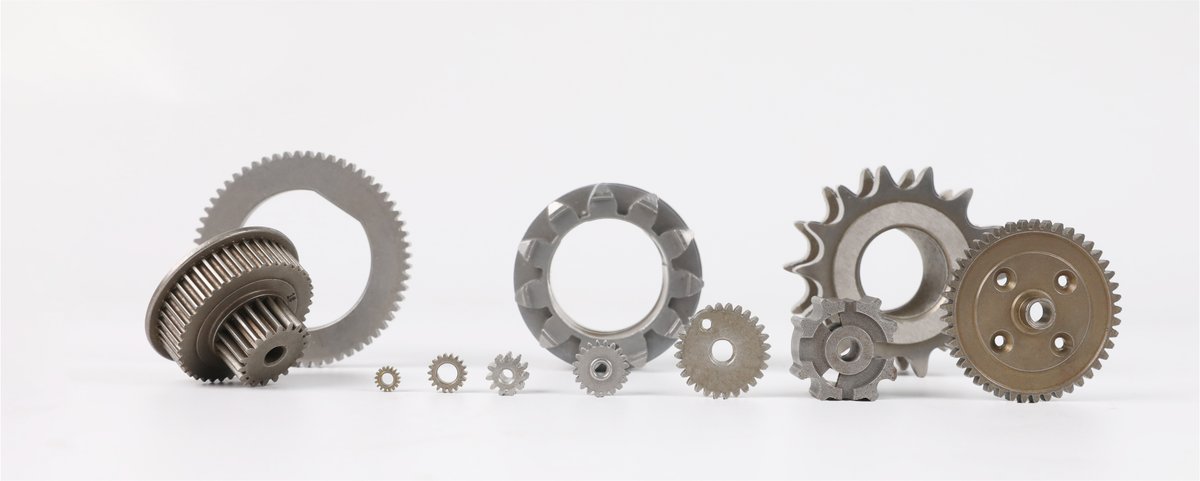
Зубья шестерен, шлицы, зажимы и противоскользящие текстуры
-
Сложные изогнутые поверхности и многонаправленные структуры
-
Детали, требующие нескольких установок на станке с ЧПУ
-
Изделия, изначально собранные из нескольких мелких компонентов
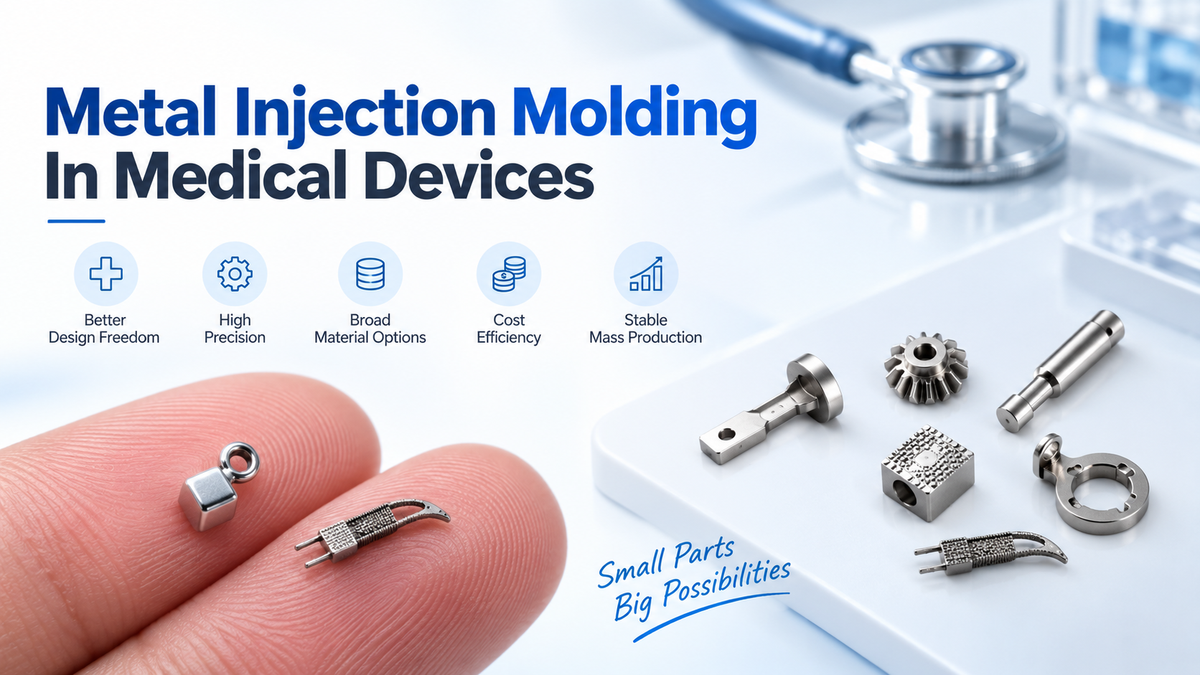
Общие области применения включают медицинские устройства, автомобильные замковые системы, электронные разъемы, детали механических передач, прецизионные инструменты и компоненты потребительской электроники.

MIM против традиционного компактирования металлического порошка
| Сравнение | Традиционное компактирование порошка | MIM |
|---|---|---|
| Подходящая геометрия | Простые осевые формы | Сложные 3D-структуры |
| Боковые отверстия и подрезы | Обычно требуют вторичной обработки | Могут быть сформированы с помощью ползунов или выталкивателей |
| Тонкие стенки и мелкие детали | Ограничены направлением прессования | Лучше подходят для мелких, детализированных элементов |
| Вторичная обработка | Часто требуется для сложных элементов | Множество элементов могут быть интегрированы |
| Наиболее подходящие проекты | Простые детали средней и большой серии | Сложные детали средней и большой серии |
Если изделие представляет собой простой диск, втулку или стандартную шестерню, традиционное компактирование порошка может быть более экономичным.
Если деталь имеет сложную геометрию, множество этапов механической обработки или состоит из нескольких собранных компонентов, MIM может предложить большие преимущества в стоимости при серийном производстве.
Доступные материалы для MIM
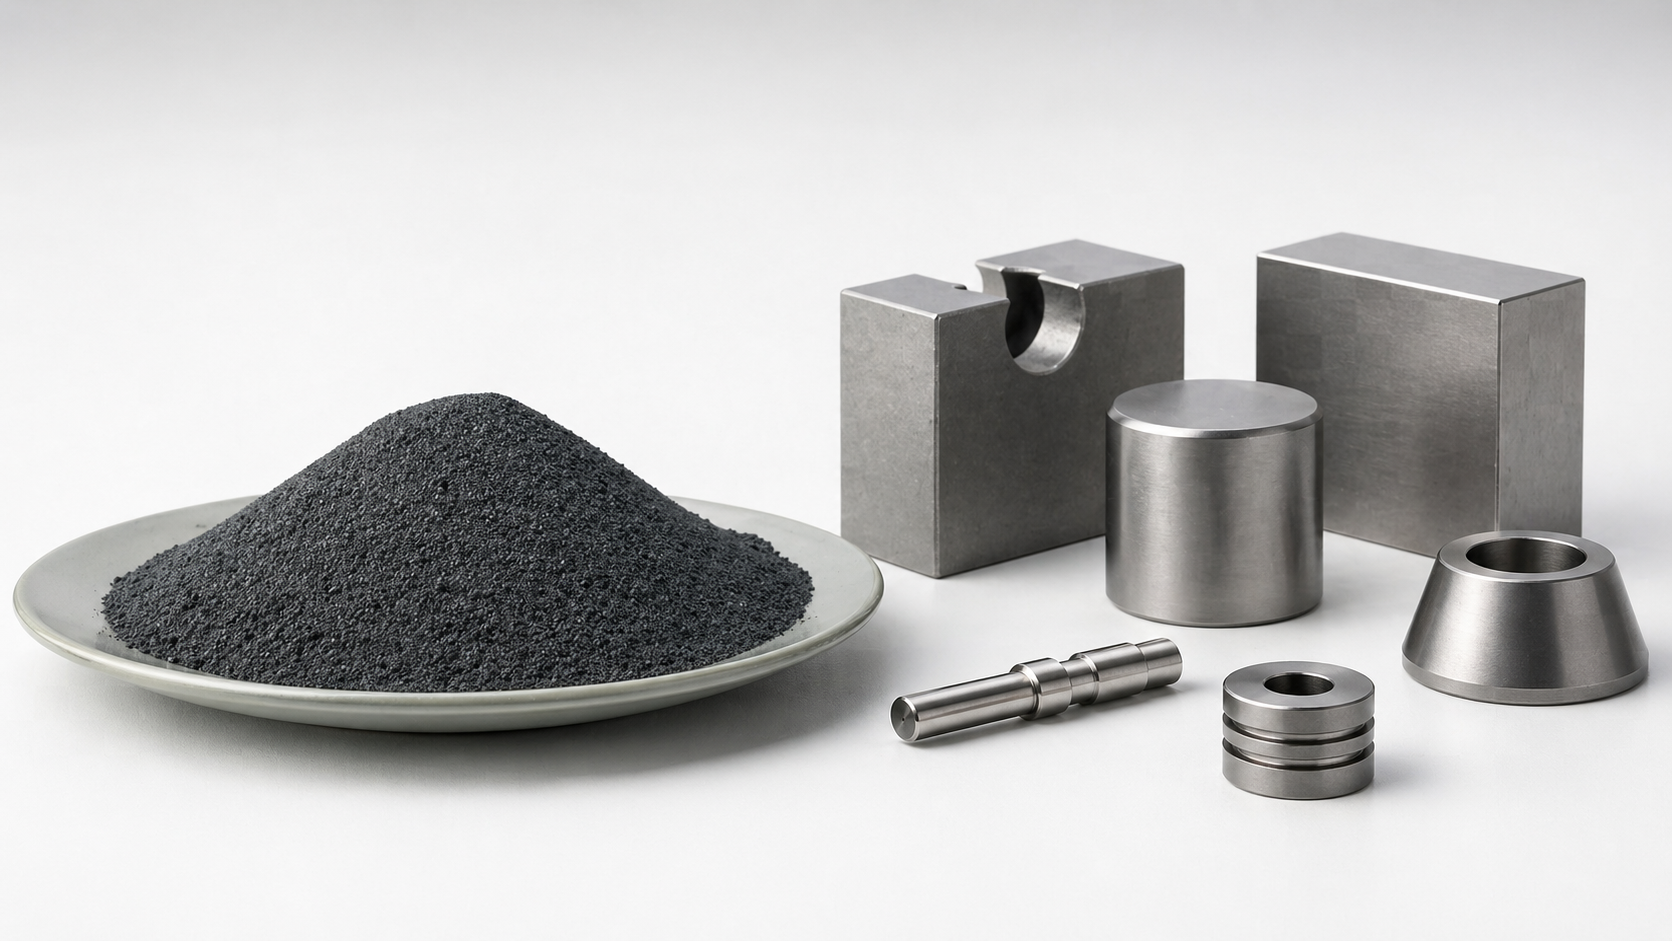
Мы выбираем материалы MIM в соответствии с требованиями к прочности, твердости, коррозионной стойкости, износостойкости и весу.
Общие материалы включают:
-
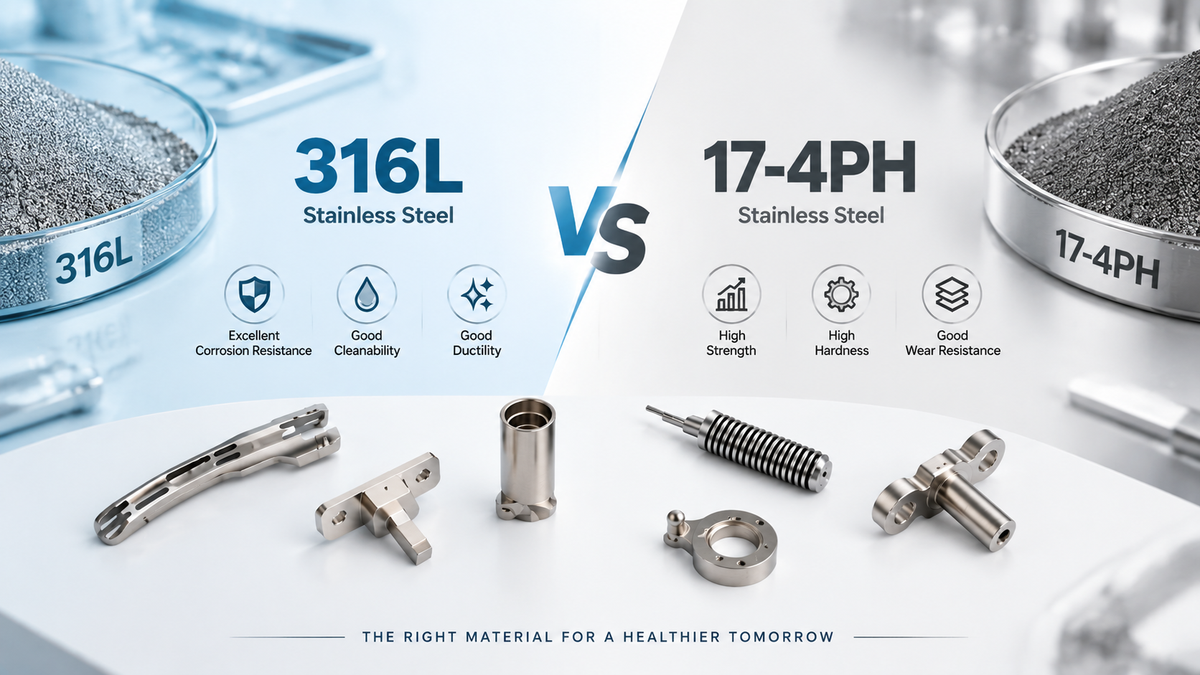
Нержавеющая сталь 17-4PH, 316L и 304
-
Закаливаемая нержавеющая сталь 420 и 440C
-
Низколегированная и инструментальная сталь
-
Вольфрам-никель-железные и вольфрам-никель-медные сплавы
-
Титановый сплав Ti-6Al-4V
17-4PH подходит для высокопрочных конструкционных деталей.
316L обычно выбирают для коррозионностойких компонентов.
420 и 440C используются для применений, требующих твердости и износостойкости.
Вольфрамовые сплавы подходят для противовесов и деталей высокой плотности.

Какие допуски может обеспечить MIM?
Типичные допуски MIM после спекания часто могут быть оценены примерно в ±0,3% до ±0,5% от номинального размера.
Фактические возможности зависят от размера детали, толщины стенки, материала, геометрии и условий спекания. Критические элементы, такие как отверстия для крепления, уплотнительные поверхности, посадочные места под подшипники и прецизионные монтажные поверхности, могут быть дополнительно контролированы с помощью механической обработки на станке с ЧПУ, шлифования или калибровки.
На этапе DFM мы обычно определяем:
-
Какие элементы можно отлить непосредственно
-
Какие размеры требуют компенсации усадки
-
Куда следует добавить припуск на механическую обработку
-
Требуется ли приспособление для спекания
Это позволяет избежать ненужного риска и затрат на оснастку, вызванных попытками отлить каждый критический элемент с окончательным допуском.

Как сложные детали MIM запускаются в производство?
Основная проблема MIM заключается не в получении одного приемлемого образца. Она заключается в поддержании стабильных размеров после спекания.
Для тонкостенных, вытянутых, разомкнутых колец или асимметричных деталей мы уделяем внимание положению литника, переходам толщины стенок и опоре при спекании.
После первой формовочной пробы компенсация оснастки корректируется в соответствии с фактическими размерами после спекания. Для уменьшения коробления, смещения положения отверстий и отклонения плоскостности также могут использоваться специальные приспособления для спекания.
Для высокоточных элементов, которые не могут быть надежно контролированы только с помощью MIM, последующая механическая обработка после спекания часто является более стабильным решением.


Требования к поверхности и функциональности
После спекания детали MIM могут быть дополнительно обработаны в соответствии с требованиями к внешнему виду и эксплуатационным характеристикам.
Доступные варианты включают термообработку, пескоструйную обработку, полировку, пассивацию, гальванизацию, PVD-покрытие и лазерную маркировку.
Для высокоточных размеров можно добавить механическую обработку на станке с ЧПУ, шлифование или электроэрозионную обработку проволокой.
Сочетая MIM с вторичной обработкой, мы можем удовлетворить сложные геометрические, критические допусковые и поверхностные требования в рамках одного производственного проекта.

Подходит ли MIM для вашей детали?
MIM обычно стоит рассмотреть, если деталь обладает несколькими из следующих характеристик:
-
Сложная геометрия
-
Малый общий размер
-
Длительное время обработки на ЧПУ
-
Несколько настроек станка с ЧПУ
-
Несколько деталей, которые в настоящее время собираются вместе
-
Средний или большой объем производства
-
Относительно стабильный дизайн продукта
Если объем низкий или дизайн часто меняется, обработка на станке с ЧПУ может быть более гибкой.
Если геометрия проста и имеет четкое направление прессования, традиционное компактирование металлического порошка может быть более экономичным.
Мы сравниваем MIM, традиционное прессование порошка, обработку на станках с ЧПУ и другие процессы в соответствии с требованиями к геометрии, количеству, материалу и допускам.
От чертежа до серийного производства
Заказчики могут предоставить 2D-чертеж, 3D-модель, требования к материалам, годовое количество и ключевые размеры.
Затем мы оцениваем структуру детали и рекомендуем подходящий производственный маршрут.
После подтверждения проекта производятся образцы для проверки размеров и функциональности. Как только деталь становится стабильной, проект может перейти к мелкосерийной проверке и объемному производству.

Часто задаваемые вопросы
Можно ли перевести деталь, изготовленную методом компактирования металлического порошка, на MIM?
Да. Если существующая деталь требует дополнительных боковых отверстий, тонких стенок, изогнутых поверхностей или других сложных элементов, MIM может сократить вторичную обработку.
Окончательное решение также должно учитывать годовой объем и стоимость оснастки.
Может ли MIM производить резьбу непосредственно?
Некоторые внутренние и внешние резьбы могут быть отлиты непосредственно.
Для высокоточной сопрягаемой резьбы обычно рекомендуется механическая обработка после спекания.
Содержат ли детали MIM пористость?
MIM — это процесс порошковой металлургии, поэтому после спекания может оставаться небольшое количество остаточной пористости.
Для высокопрочных, герметизирующих или усталостных применений требования к плотности и внутреннему качеству должны быть подтверждены до производства.
Всегда ли MIM дешевле обработки на станке с ЧПУ?
Нет.
MIM более экономичен для сложных деталей со стабильным средне- и крупносерийным спросом. Обработка на станке с ЧПУ обычно более гибка для прототипов, небольших партий или часто меняющихся конструкций.
Какая информация необходима для составления коммерческого предложения?
Пожалуйста, предоставьте:
-
2D-чертеж
-
3D-модель
-
Требования к материалу
-
Годовое количество
-
Обработка поверхности
-
Критические размеры
-
Требования к применению и контролю
Заключение
Компактирование металлического порошка хорошо подходит для простых деталей порошковой металлургии с четкими направлениями прессования.
Для изделий с тонкими стенками, боковыми отверстиями, зубчатыми элементами, усиливающими ребрами и сложными изогнутыми поверхностями MIM может сократить объем механической обработки и сборки, а также обеспечить стабильное серийное производство.
Мы не ограничиваемся производством заготовок MIM. Мы помогаем клиентам превращать чертежи в готовые металлические детали с требуемым материалом, геометрией, критическими размерами, состоянием поверхности и результатами контроля.
Делиться:
Медное литье под давлением (MIM) для охлаждения аппаратного обеспечения ИИ и силовой электроники
Кордиеритовая керамика: от свойств материала до деталей на заказ