

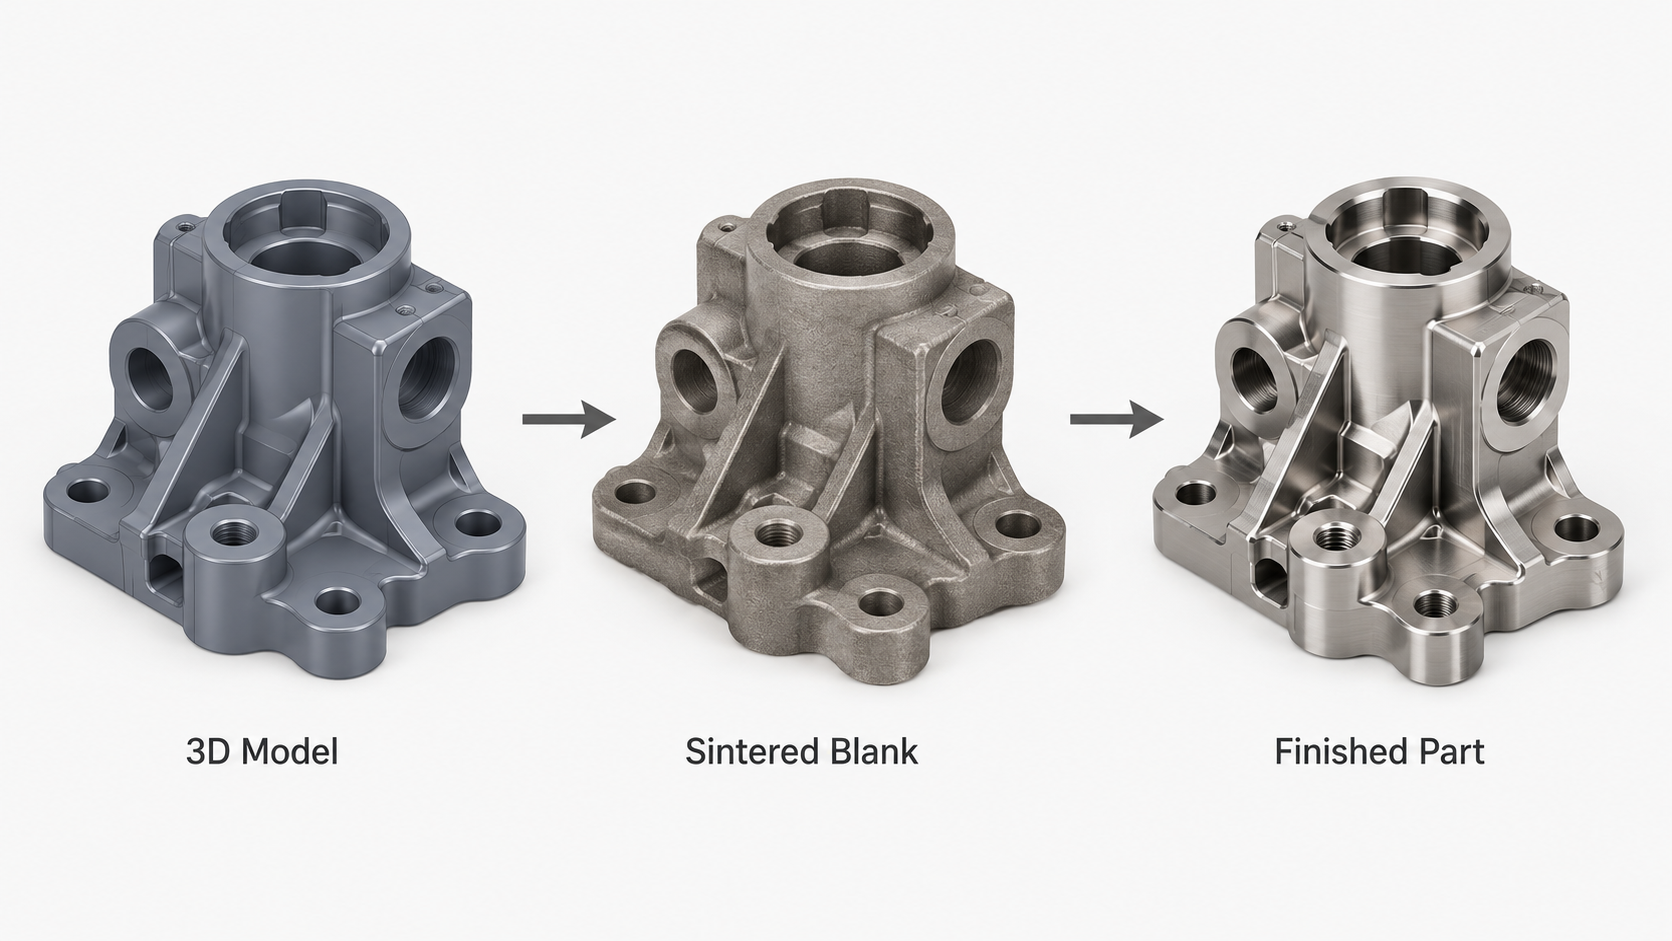
La compactación de polvos metálicos es muy adecuada para piezas de metalurgia de polvos con formas relativamente simples y direcciones de prensado claras.
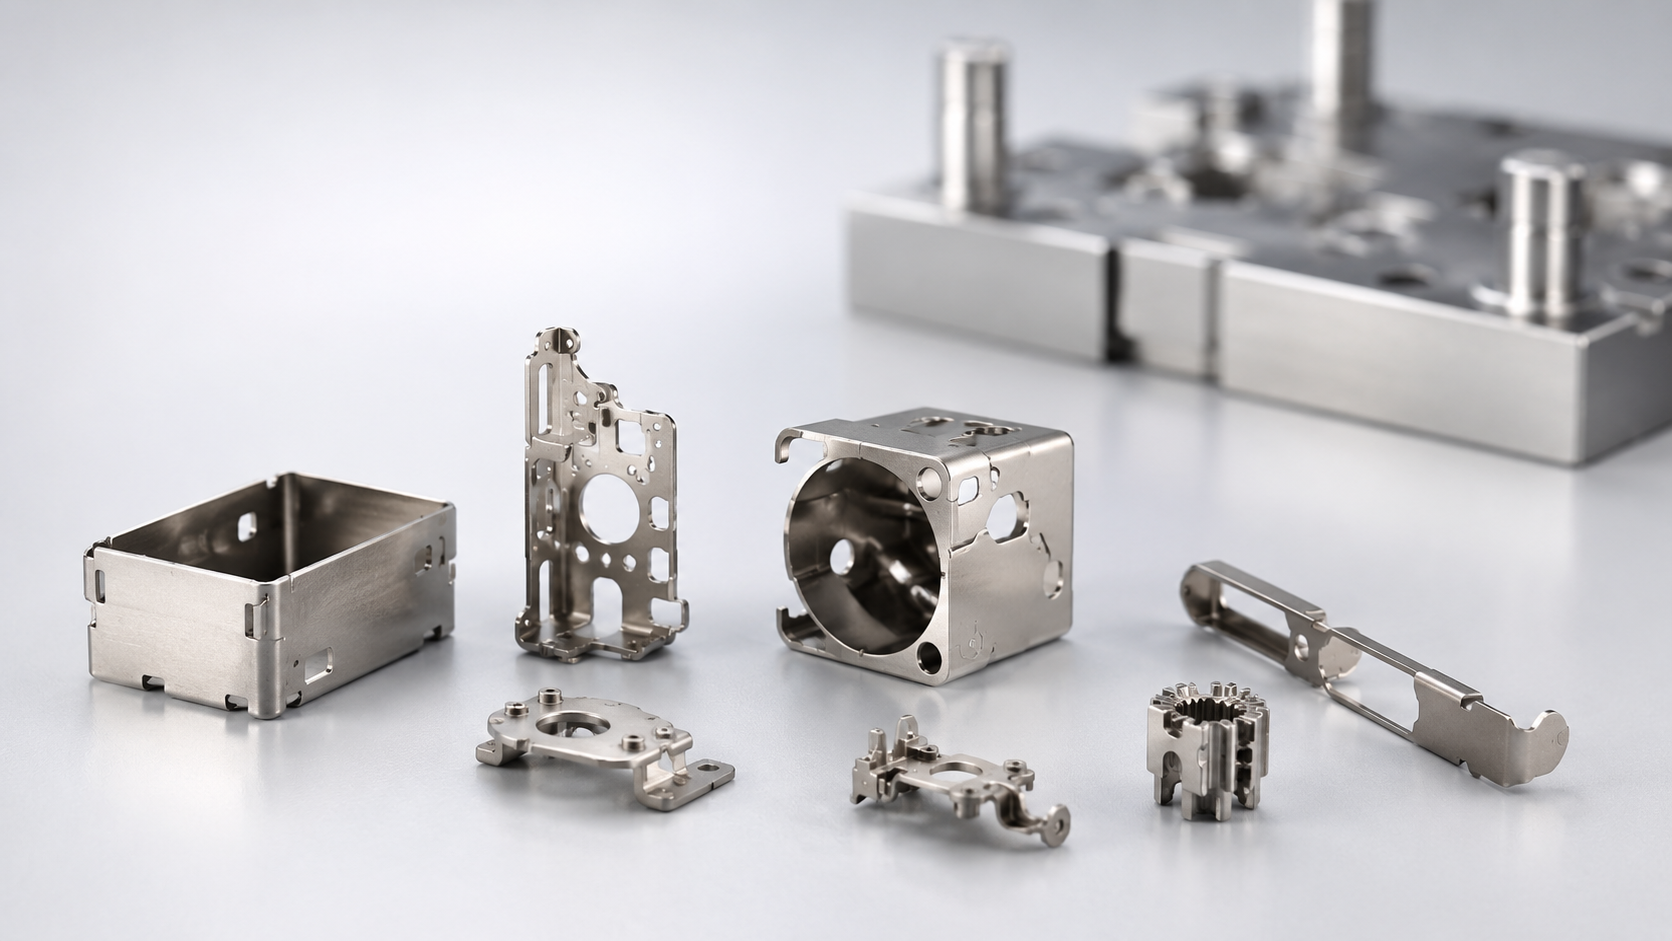
Cuando un componente incluye orificios laterales, paredes delgadas, ranuras profundas, roscas, nervaduras de refuerzo o superficies curvas complejas, el prensado de polvo convencional suele requerir mecanizado CNC adicional o varias piezas ensambladas. Para estos diseños, el moldeo por inyección de metales, o MIM, generalmente ofrece una mayor libertad de diseño.
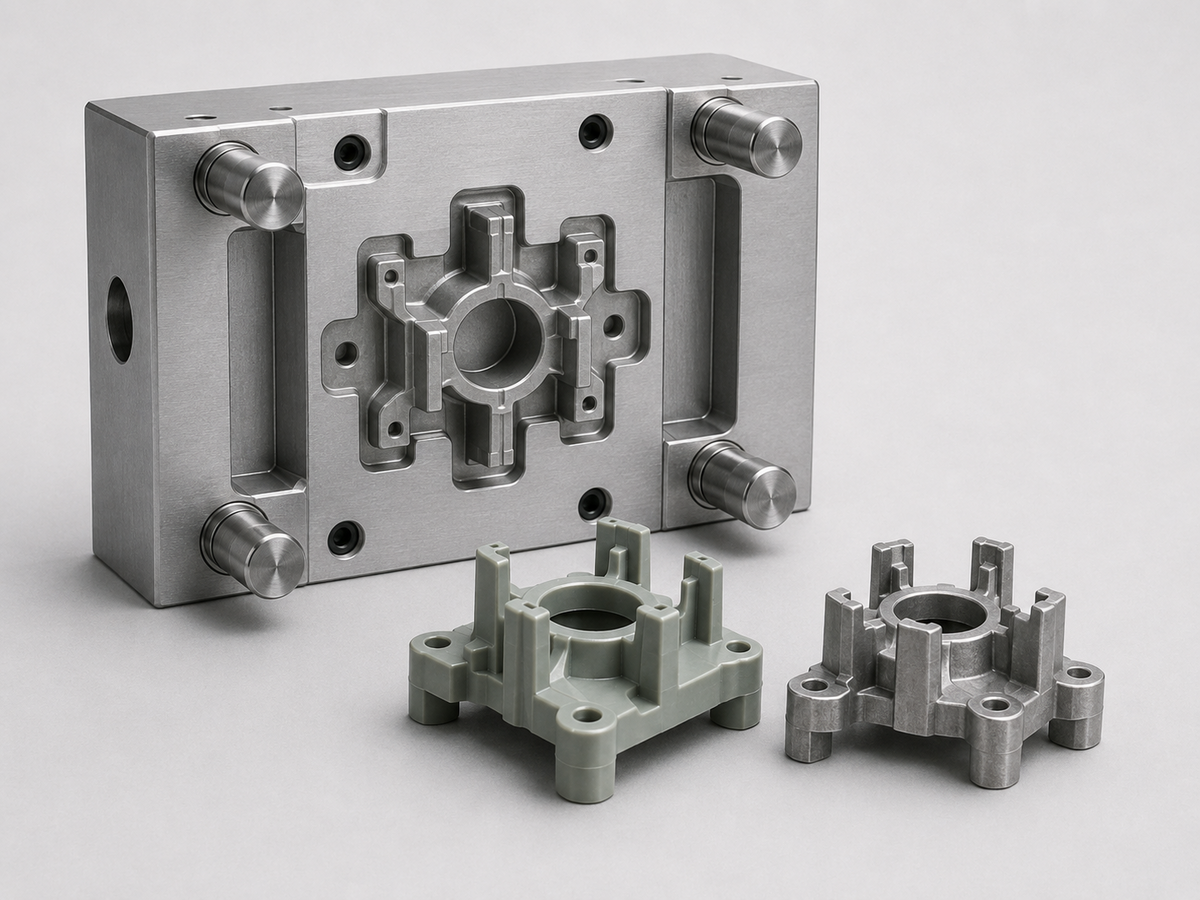
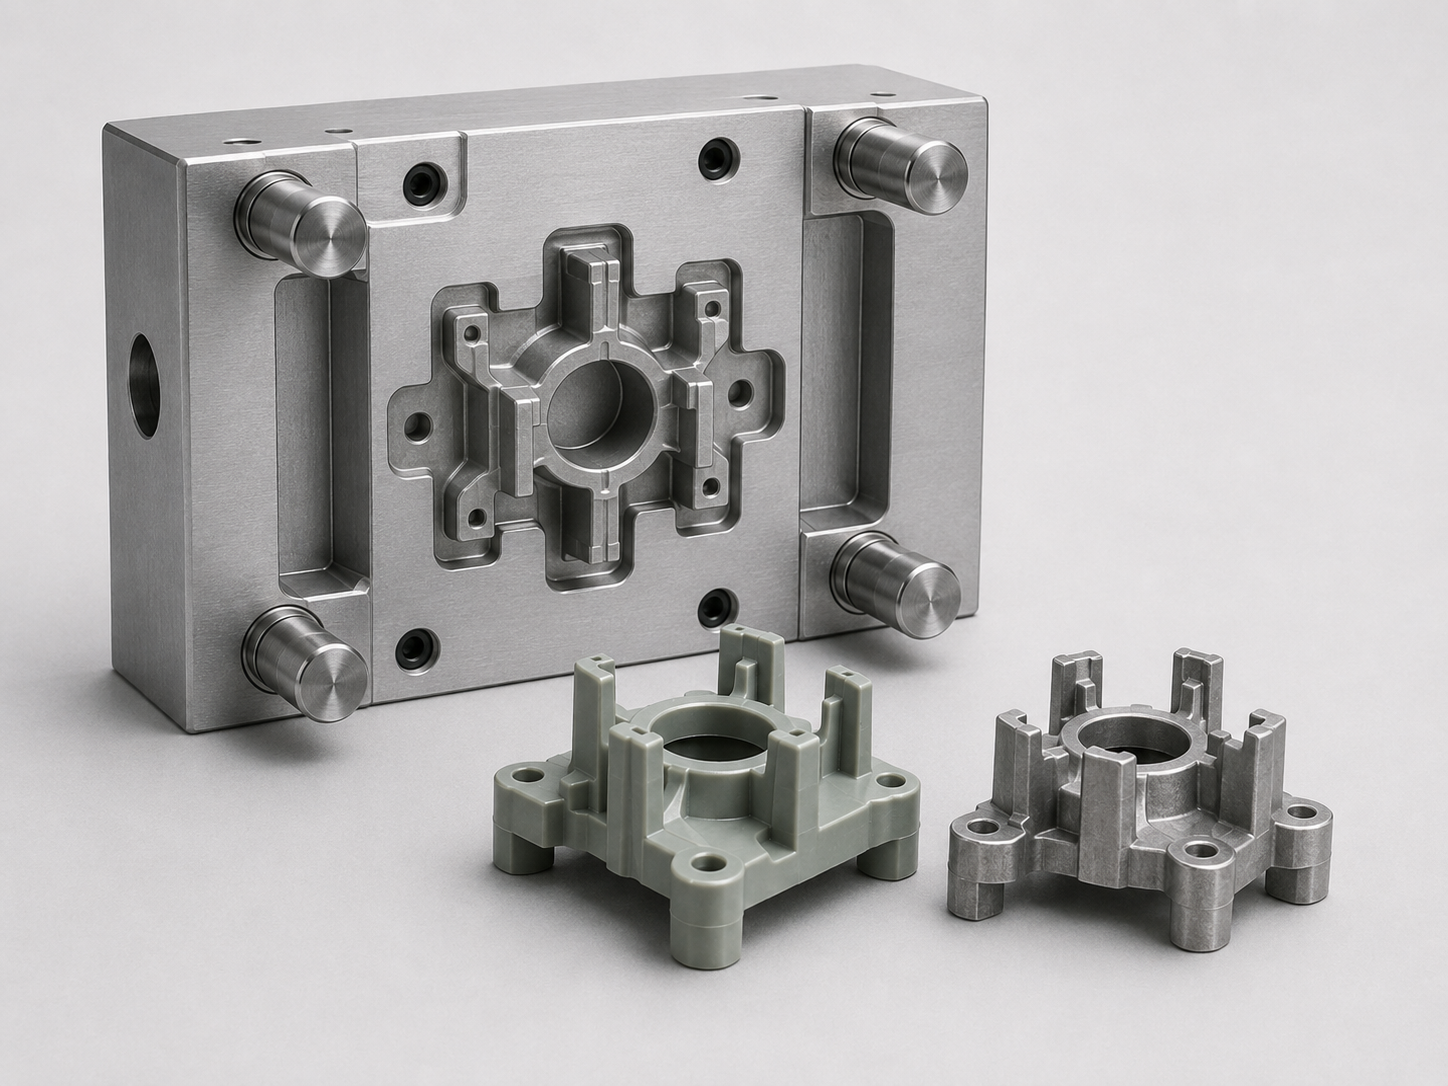
El MIM puede formar características complejas en un solo ciclo de moldeo, seguido de desvinculado y sinterizado para producir piezas metálicas de forma casi final. Es especialmente adecuado para producciones de volumen medio a alto.

¿Qué piezas son adecuadas para el MIM?
El MIM es particularmente adecuado para piezas metálicas pequeñas y complejas que de otro modo requerirían varias operaciones de mecanizado.
Las características típicas incluyen:
-
Orificios laterales, orificios ciegos y orificios que se cruzan
-
Paredes delgadas, nervaduras de refuerzo y pequeños salientes
-
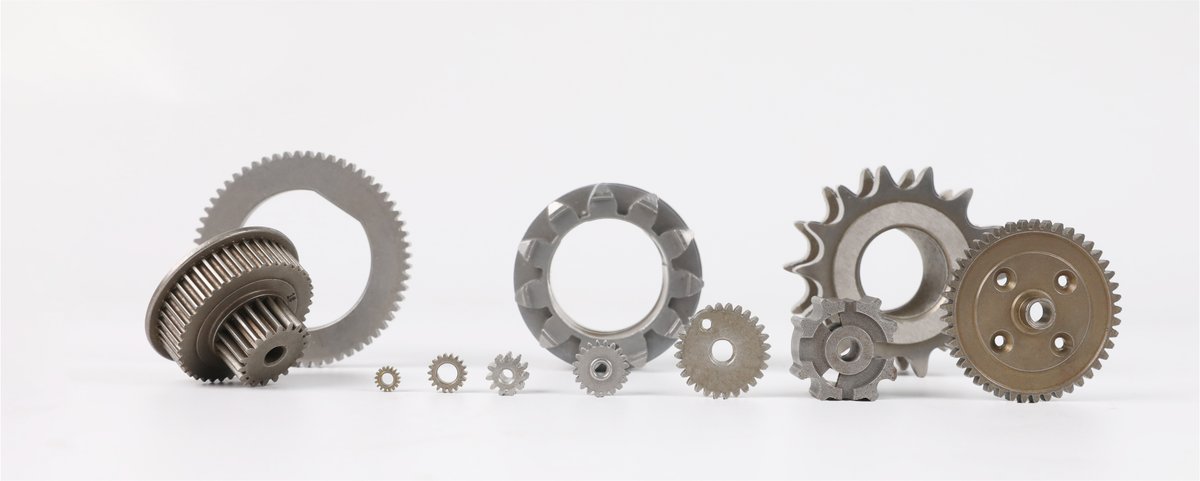
Dientes de engranaje, estrías, clips y texturas antideslizantes
-
Superficies curvas complejas y estructuras multidireccionales
-
Piezas que requieren múltiples configuraciones de CNC
-
Productos originalmente ensamblados a partir de varios componentes más pequeños
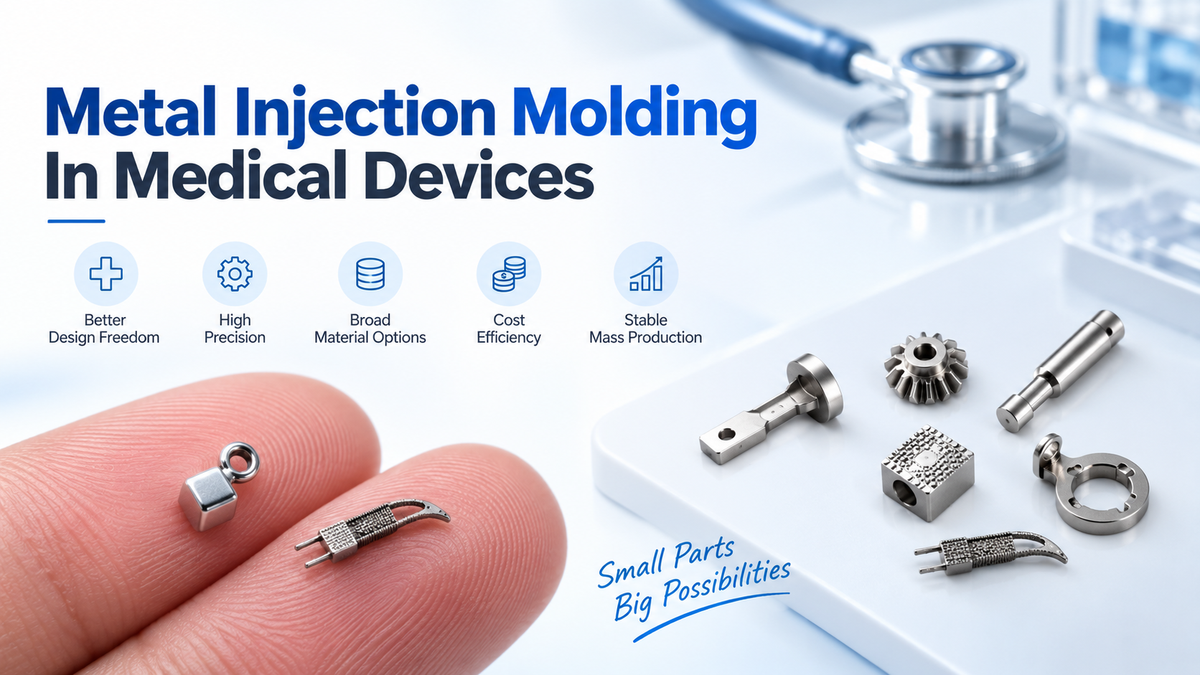
Las aplicaciones comunes incluyen dispositivos médicos, sistemas de bloqueo automotriz, conectores electrónicos, piezas de transmisión mecánica, herramientas de precisión y componentes de electrónica de consumo.

MIM frente a la compactación de polvos metálicos convencional
| Comparación | Compactación de polvo convencional | MIM |
|---|---|---|
| Geometría adecuada | Formas axiales simples | Estructuras 3D complejas |
| Orificios laterales y rebajes | Normalmente requieren mecanizado secundario | Se pueden formar con correderas o extracción de núcleos |
| Paredes delgadas y detalles finos | Limitado por la dirección de prensado | Mejor adaptado a características pequeñas y detalladas |
| Mecanizado secundario | A menudo necesario para características complejas | Se pueden integrar múltiples características |
| Proyectos más adecuados | Piezas simples de volumen medio a alto | Piezas complejas de volumen medio a alto |
Si el producto es un disco simple, un manguito o un engranaje estándar, la compactación de polvo convencional puede ser más económica.
Si la pieza tiene una geometría compleja, muchos pasos de mecanizado o varios componentes ensamblados, el MIM puede ofrecer mayores ventajas de costos en la producción en volumen.
Materiales MIM disponibles
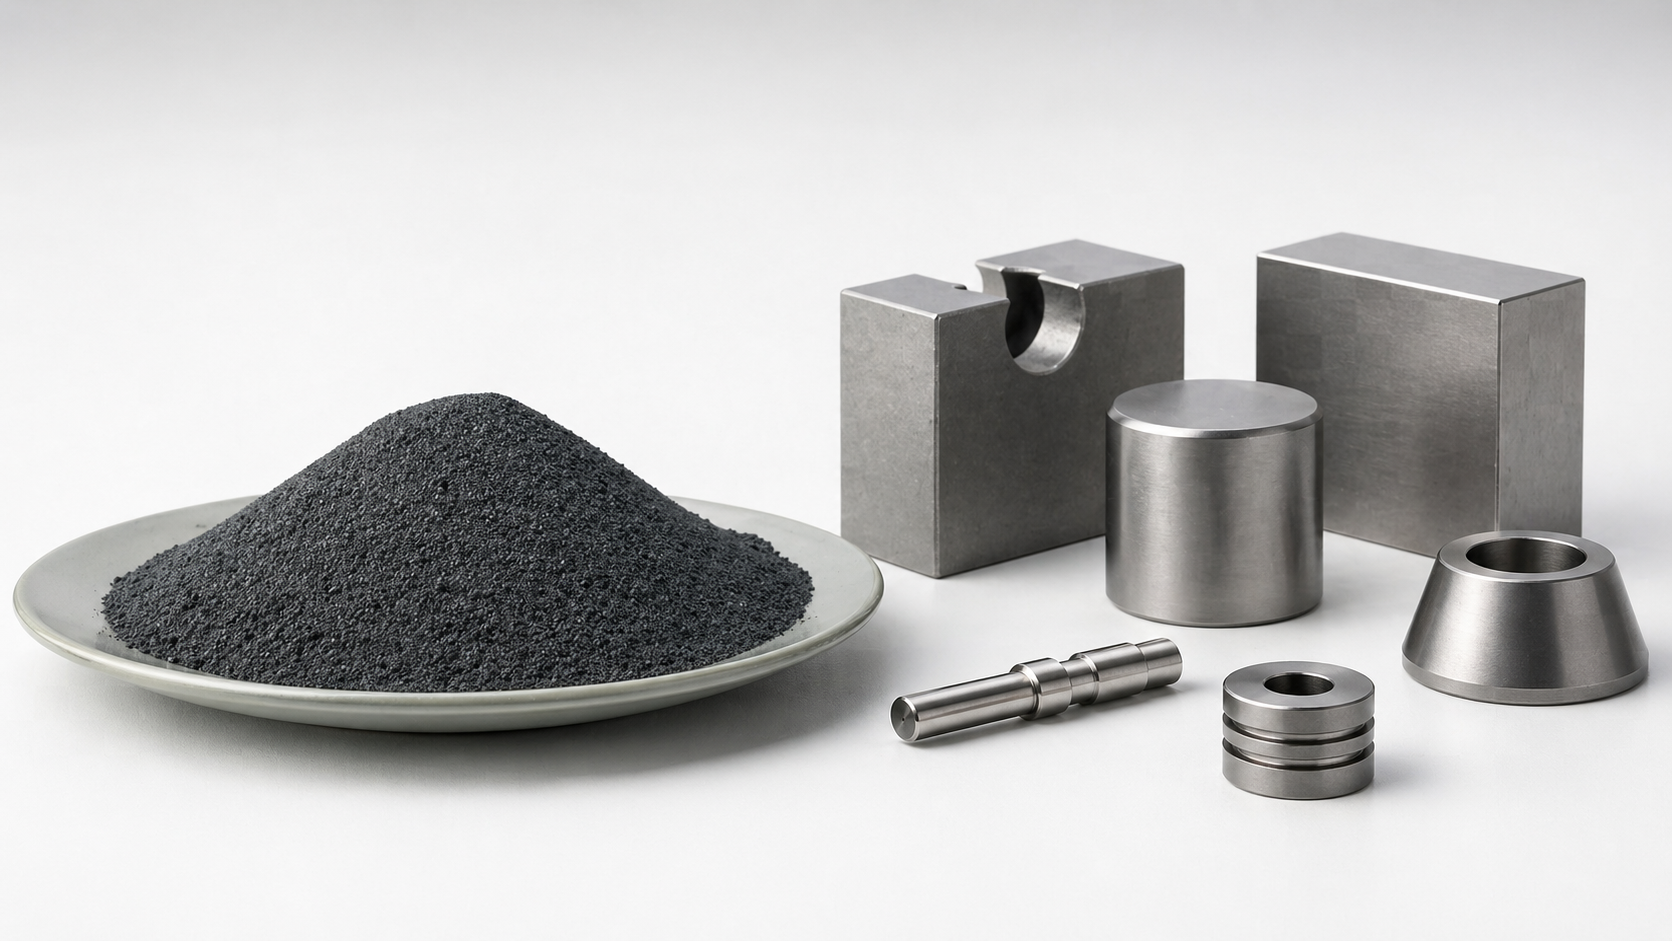
Seleccionamos los materiales MIM según los requisitos de resistencia, dureza, resistencia a la corrosión, resistencia al desgaste y peso.
Los materiales comunes incluyen:
-
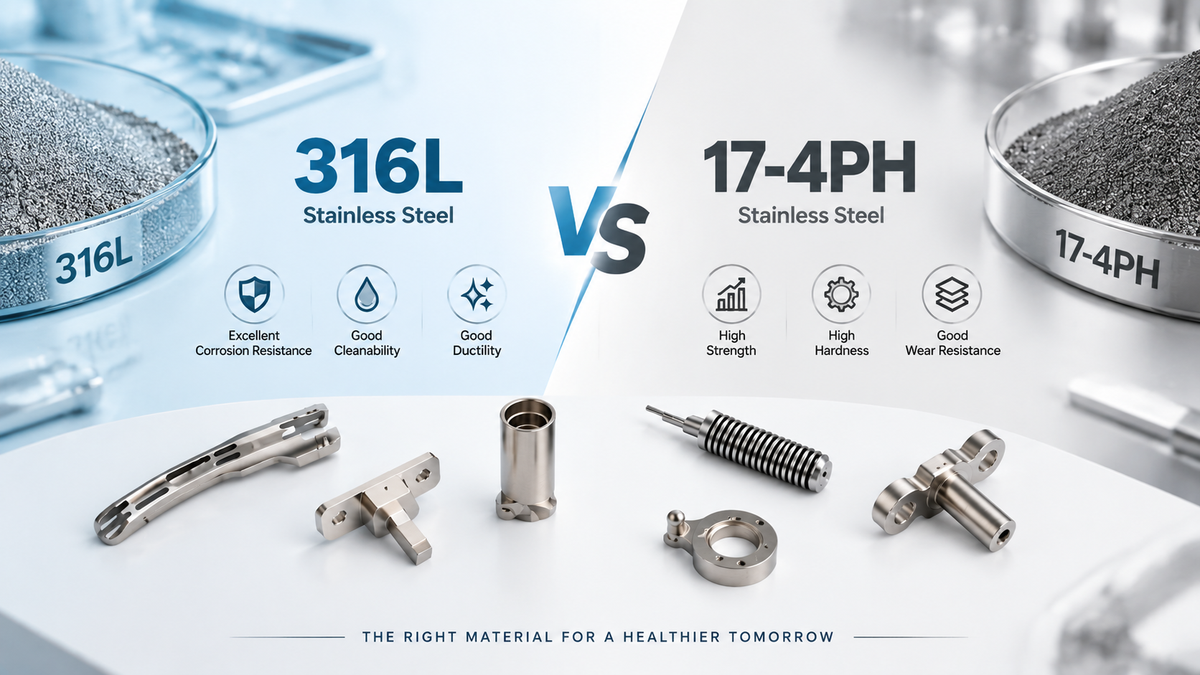
Acero inoxidable 17-4PH, 316L y 304
-
Acero inoxidable endurecible 420 y 440C
-
Acero de baja aleación y acero para herramientas
-
Aleaciones de tungsteno-níquel-hierro y tungsteno-níquel-cobre
-
Aleación de titanio Ti-6Al-4V
El 17-4PH es adecuado para piezas estructurales de alta resistencia.
El 316L se selecciona habitualmente para componentes resistentes a la corrosión.
El 420 y 440C se utilizan para aplicaciones que requieren dureza y resistencia al desgaste.
Las aleaciones de tungsteno son adecuadas para contrapesos y piezas de alta densidad.

¿Qué tolerancias puede alcanzar el MIM?
Las tolerancias típicas de las piezas MIM recién sinterizadas suelen evaluarse en aproximadamente ±0.3% a ±0.5% de la dimensión nominal.
La capacidad real depende del tamaño de la pieza, el grosor de la pared, el material, la geometría y las condiciones de sinterización. Las características críticas, como orificios de ajuste, superficies de sellado, asientos de rodamientos y caras de montaje de precisión, pueden controlarse aún más mediante mecanizado CNC, rectificado o dimensionamiento.
Durante la etapa de DFM, normalmente determinamos:
-
Qué características se pueden moldear directamente
-
Qué dimensiones requieren compensación de contracción
-
Dónde se debe añadir margen de mecanizado
-
Si se necesita un accesorio de sinterización
Esto evita riesgos de herramientas innecesarios y costos causados por intentar moldear cada característica crítica hasta la tolerancia final.

¿Cómo se lleva a producción las piezas MIM complejas?
El principal desafío en el MIM no es producir una muestra aceptable. Es mantener dimensiones estables después del sinterizado.
Para piezas de pared delgada, alargadas, de anillo abierto o asimétricas, nos enfocamos en la posición de la compuerta, las transiciones de espesor de pared y el soporte de sinterización.
Después de la primera prueba de moldeo, la compensación de las herramientas se ajusta de acuerdo con las dimensiones sinterizadas reales. También se pueden utilizar accesorios de sinterización dedicados para reducir la deformación, el desplazamiento de la posición del orificio y la variación de la planitud.
Para características de alta precisión que no se pueden controlar de manera fiable solo mediante MIM, el mecanizado posterior a la sinterización suele ser la solución más estable.


Requisitos superficiales y funcionales
Después de la sinterización, las piezas MIM pueden procesarse posteriormente según los requisitos de apariencia y rendimiento.
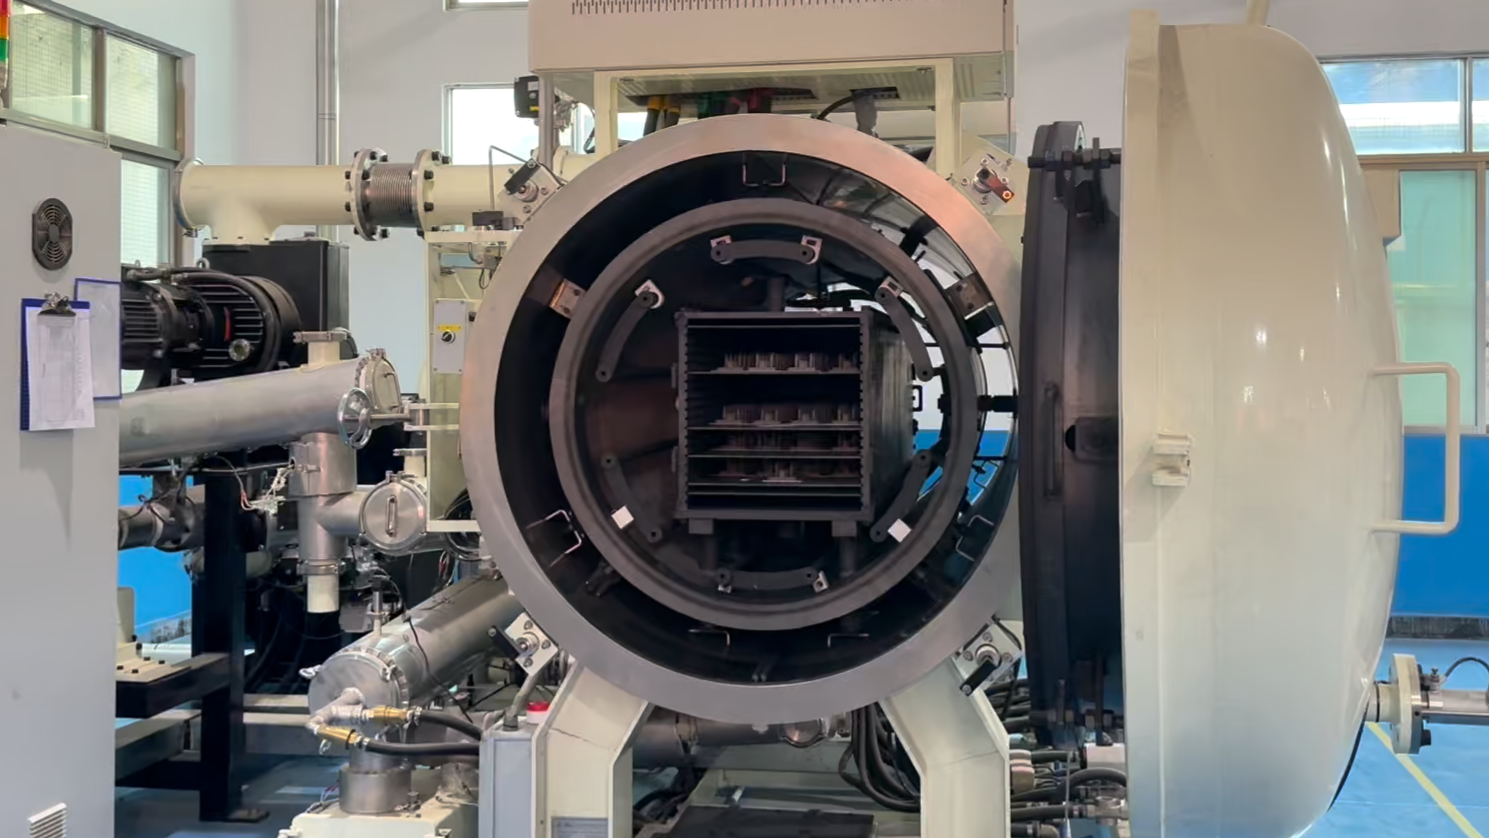
Las opciones disponibles incluyen tratamiento térmico, arenado, pulido, pasivado, galvanoplastia, recubrimiento PVD y marcado láser.
Para dimensiones de alta precisión, se puede añadir mecanizado CNC, rectificado o electroerosión por hilo.
Al combinar el MIM con procesamiento secundario, podemos cumplir con requisitos de geometría compleja, tolerancia crítica y superficie dentro de un mismo proyecto de fabricación.

¿Es el MIM adecuado para su pieza?
Generalmente vale la pena evaluar el MIM cuando la pieza tiene varias de las siguientes características:
-
Geometría compleja
-
Tamaño total pequeño
-
Tiempo prolongado de mecanizado CNC
-
Múltiples configuraciones de mecanizado
-
Varias piezas actualmente ensambladas juntas
-
Demanda de volumen medio a alto
-
Un diseño de producto relativamente estable
Si la cantidad es baja o el diseño sigue cambiando frecuentemente, el mecanizado CNC puede ser más flexible.
Si la geometría es simple y tiene una dirección de prensado clara, la compactación de polvo metálico convencional puede ser más económica.
Comparamos MIM, prensado de polvo convencional, mecanizado CNC y otros procesos según los requisitos de geometría, cantidad, material y tolerancia.
Desde el plano hasta las piezas de producción
Los clientes pueden proporcionar un plano 2D, un modelo 3D, el requisito de material, la cantidad anual y las dimensiones clave.
Luego evaluamos la estructura de la pieza y recomendamos una ruta de fabricación adecuada.
Después de confirmar el proyecto, se producen muestras para la validación dimensional y funcional. Una vez que la pieza es estable, el proyecto puede pasar a la verificación de lotes pequeños y a la producción en volumen.

Preguntas frecuentes
¿Se puede convertir una pieza de compactación de polvo metálico a MIM?
Sí. Si la pieza existente requiere orificios laterales adicionales, paredes delgadas, superficies curvas u otras características complejas, el MIM puede reducir el mecanizado secundario.
La decisión final también debe considerar el volumen anual y el costo de las herramientas.
¿Puede el MIM producir roscas directamente?
Algunas roscas internas y externas pueden moldearse directamente.
Para roscas de ajuste de alta precisión, generalmente se recomienda el mecanizado posterior a la sinterización.
¿Las piezas MIM contienen porosidad?
El MIM es un proceso de metalurgia de polvos, por lo que puede quedar una pequeña cantidad de porosidad residual después del sinterizado.
Para aplicaciones de alta resistencia, sellado o fatiga, los requisitos de densidad y calidad interna deben confirmarse antes de la producción.
¿Es el MIM siempre más barato que el mecanizado CNC?
No.
El MIM es más rentable para piezas complejas con una demanda estable de volumen medio a alto. El mecanizado CNC suele ser más flexible para prototipos, cantidades bajas o diseños que cambian con frecuencia.
¿Qué información se necesita para una cotización?
Por favor proporcione:
-
Plano 2D
-
Modelo 3D
-
Requisito de material
-
Cantidad anual
-
Tratamiento de superficie
-
Dimensiones críticas
-
Requisitos de aplicación e inspección
Conclusión
La compactación de polvos metálicos es muy adecuada para piezas simples de metalurgia de polvos con direcciones de prensado claras.
Para productos con paredes delgadas, orificios laterales, características de engranajes, nervaduras de refuerzo y superficies curvas complejas, el MIM puede reducir el trabajo de mecanizado y ensamblaje, al tiempo que admite una producción estable en volumen.
Nuestro enfoque no se limita a producir piezas brutas MIM. Ayudamos a los clientes a convertir sus planos en piezas metálicas terminadas con el material, la geometría, las dimensiones críticas, la condición de superficie y los resultados de inspección requeridos.
Compartir:
Moldeo por inyección de metal (MIM) de cobre para hardware de IA y refrigeración de electrónica de potencia
Comprendiendo la cerámica de cordierita: desde sus propiedades materiales hasta las piezas personalizadas