

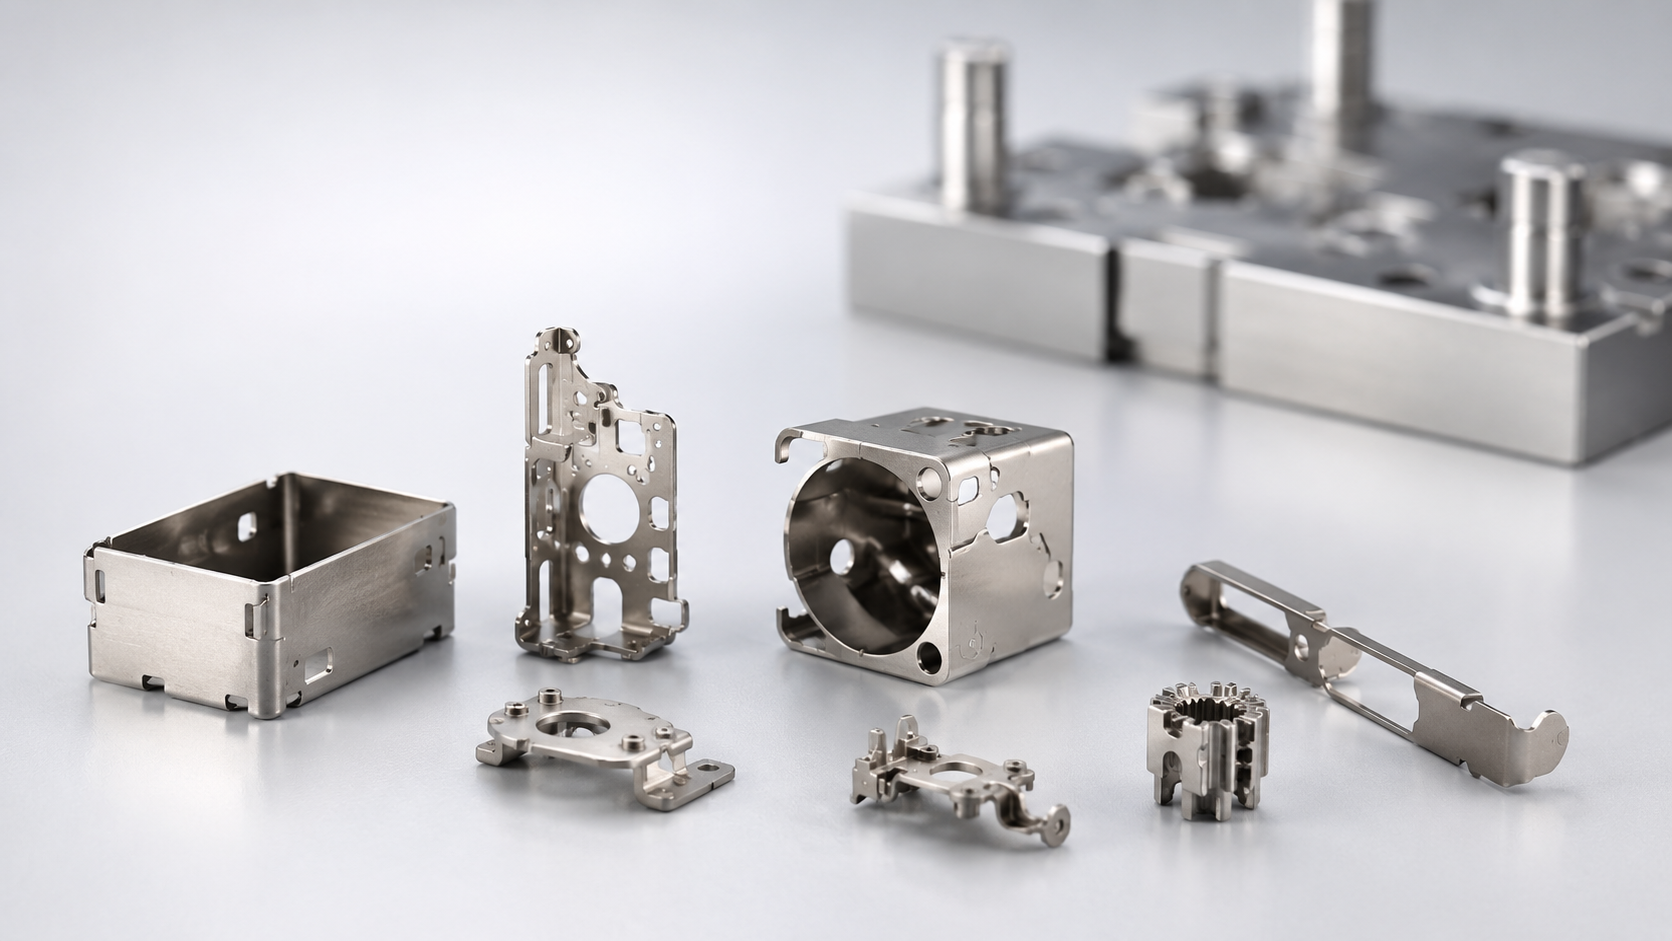
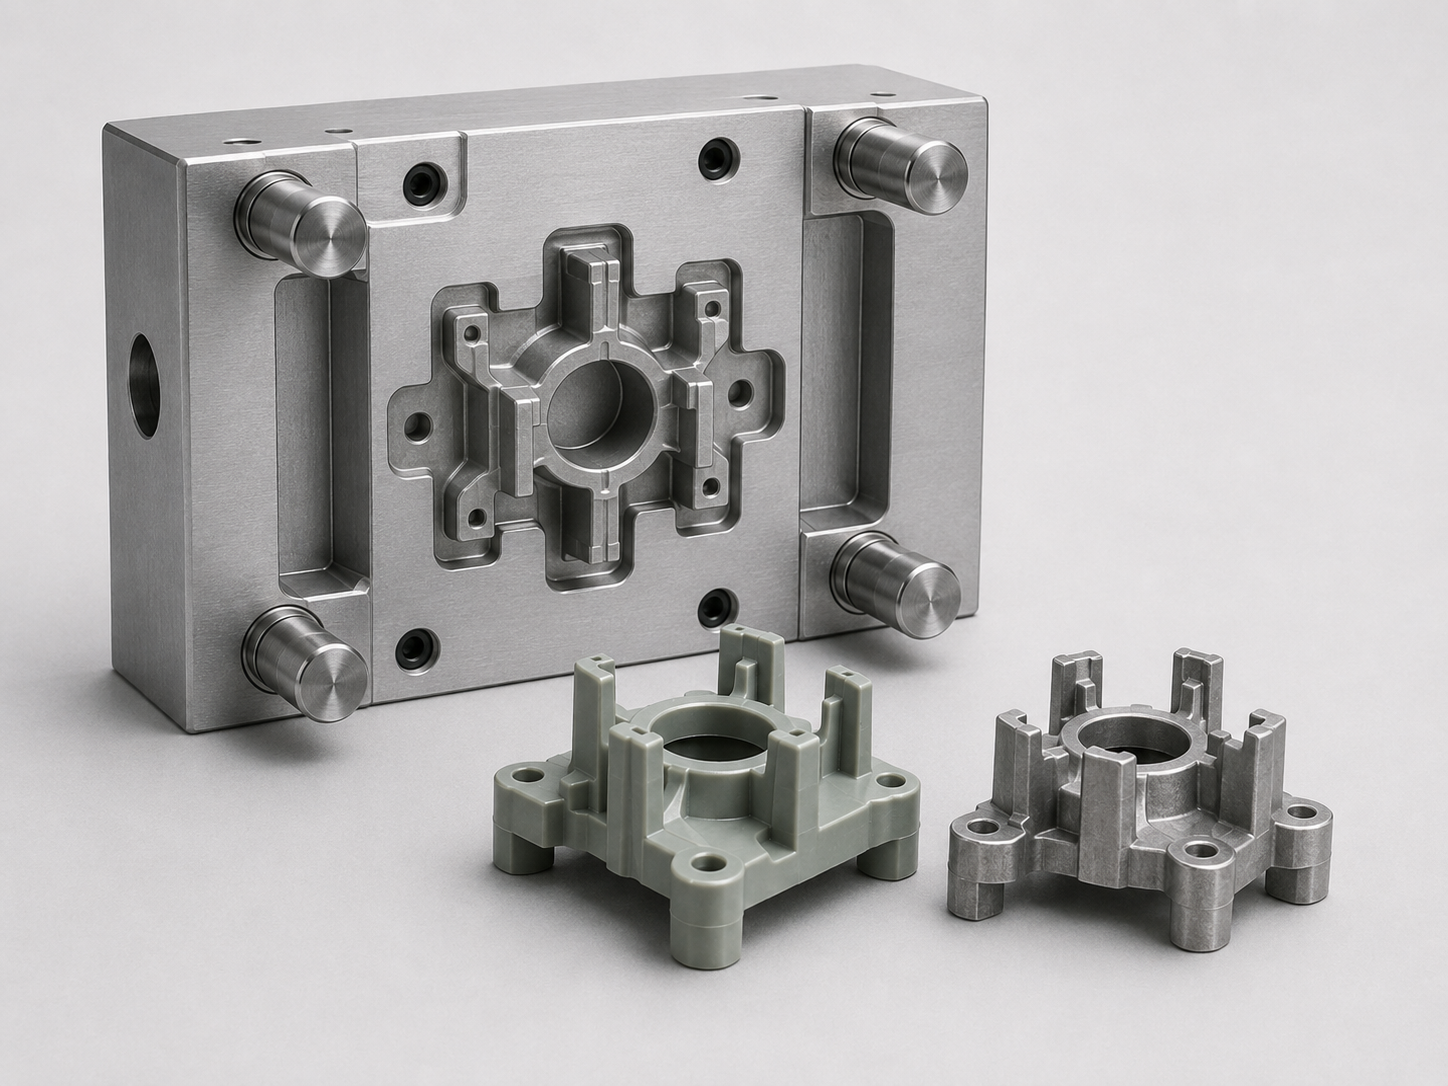
Для небольших металлических деталей с тонкими стенками, сложной геометрией и большими годовыми объемами производства, обработка на станках с ЧПУ может оказаться дорогостоящей и неэффективной.
XY-GLOBAL предоставляет услуги по прецизионному литью под давлением тонкостенных металлических деталей для клиентов, которым нужны компактные металлические компоненты с повторяющимися размерами, интегрированными функциями и надежным массовым производством.
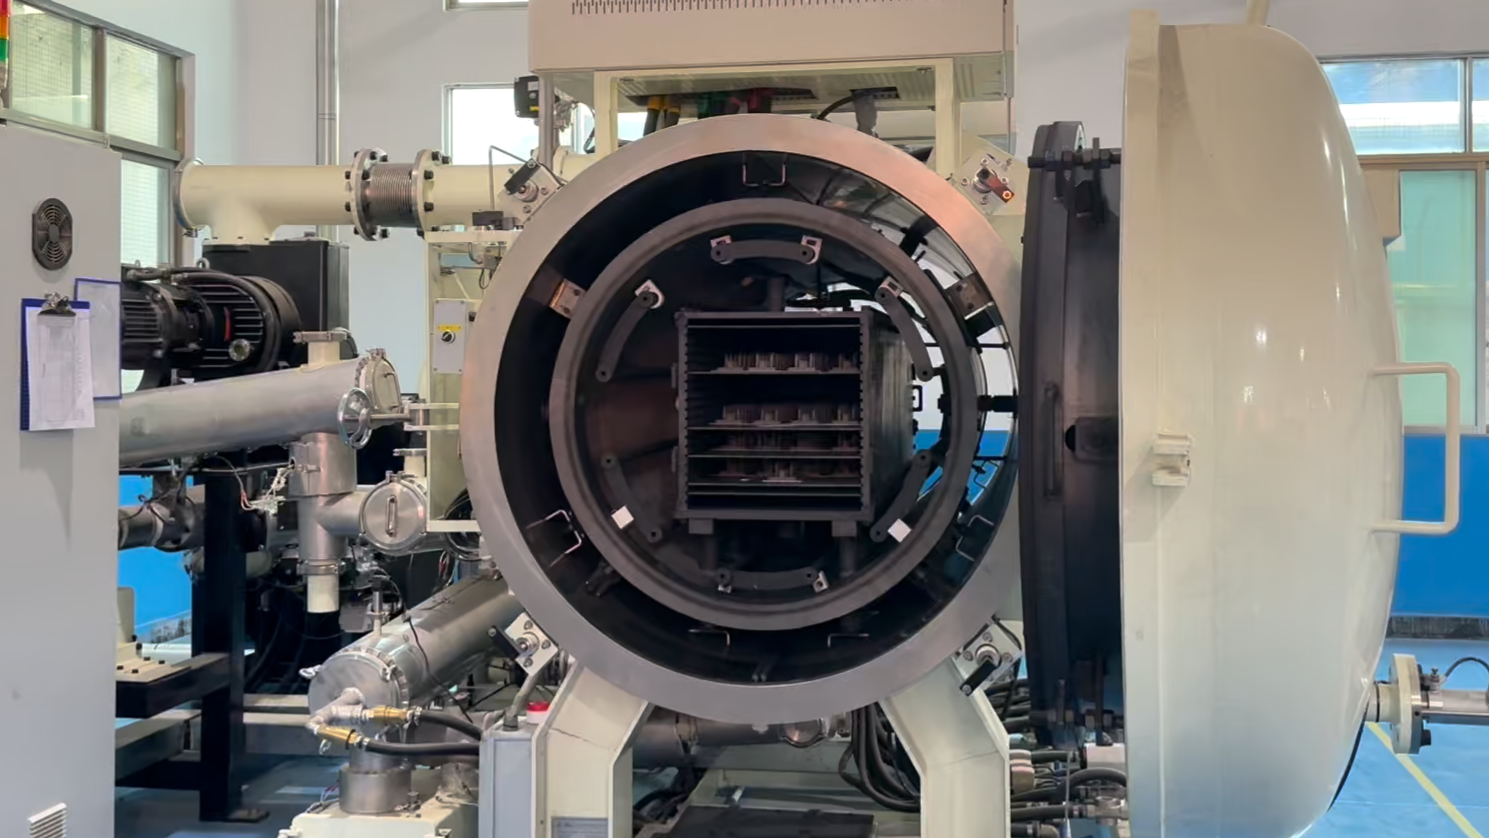
Мы поддерживаем полный процесс от DFM и оснастки до формовки, обезжиривания, спекания, вторичной обработки на станках с ЧПУ и инспекции.

Возможности прецизионного MIM
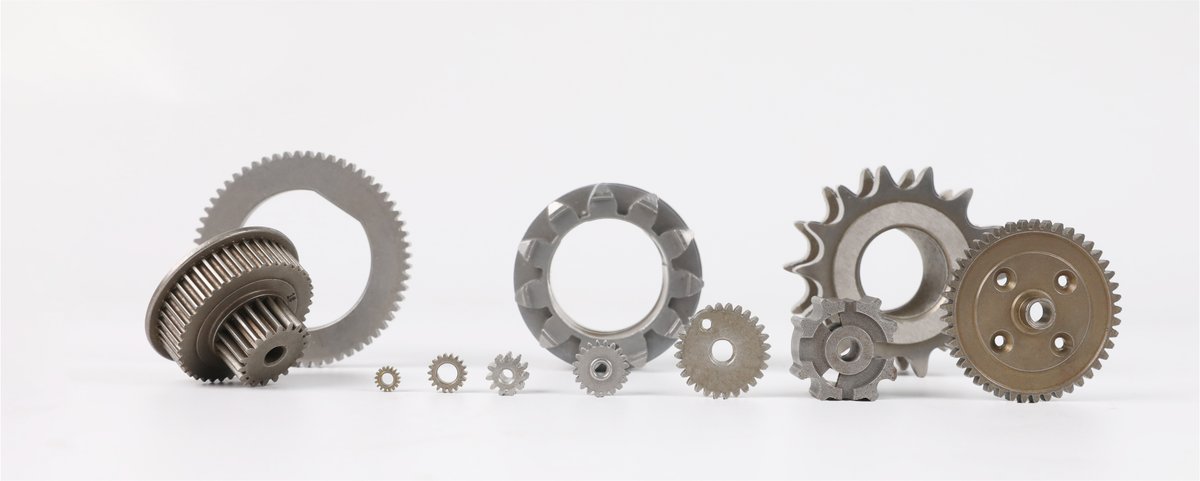
Наш процесс MIM подходит для небольших компонентов, которые сложно или дорого производить с помощью традиционной механической обработки.
| Возможность | Типичный диапазон |
|---|---|
| Типичный вес детали | От менее 1 г до десятков граммов |
| Типичная толщина стенки | 0,5–3,0 мм |
| Более тонкие элементы | Менее 0,5 мм после обзора DFM |
| Общий допуск MIM | Приблизительно ±0,3% до ±0,5% |
| Критические допуски | Доступна вторичная обработка на станках с ЧПУ |
| Типичная шероховатость поверхности | Ra 0,8–1,6 мкм |
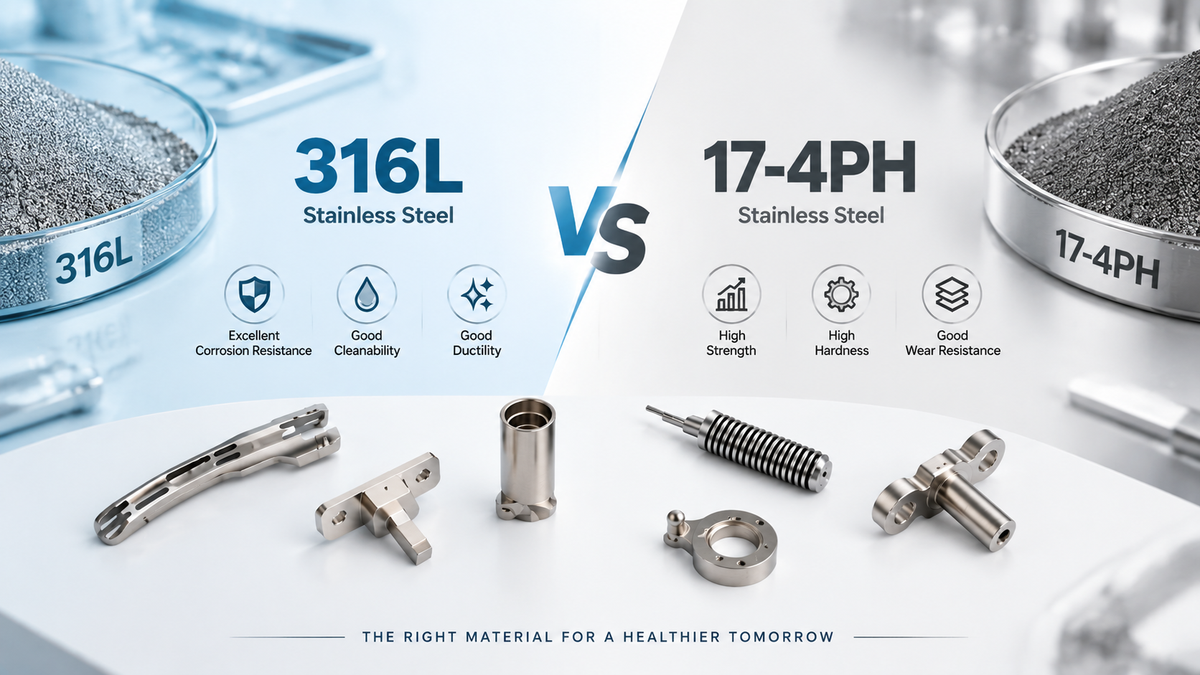
| Распространенные материалы | 17-4PH, 316L, 304, 420, 440C |
| Объем производства | От тысяч до миллионов деталей |
| Инспекция | КИМ, оптические измерения, калибры |
| Вторичные процессы | ЧПУ, шлифовка, термообработка, полировка, PVD |
Фактические возможности зависят от размера детали, материала, толщины стенки и требований к допускам.
Тонкостенному MIM требуется хороший DFM
Тонкостенные детали могут быть чувствительны к заполнению, усадке и деформации.
Перед оснасткой наша инженерная команда рассматривает:
-
постоянство толщины стенки
-
тонкие ребра и узкие сечения
-
расположение литника
-
уклоны
-
линии разъема
-
поднутрения
-
критические допуски
-
риски деформации при спекании
Цель состоит в том, чтобы выявить производственные риски до изготовления пресс-формы.
Небольшие изменения в конструкции на этапе DFM часто могут сократить модификации оснастки и улучшить стабильность производства.

Компенсация усадки имеет решающее значение
Детали MIM сжимаются во время обезжиривания и спекания, обычно примерно на 15%–20%, в зависимости от материала и системы подачи.
Для простых деталей усадка может быть относительно предсказуемой.
Для тонкостенных или асимметричных компонентов различные области могут сжиматься по-разному.
Поэтому при разработке оснастки и процесса мы учитываем:
-
усадку материала
-
местную толщину стенки
-
положение элемента
-
направление формования
-
ориентацию при спекании
-
критические опорные соотношения
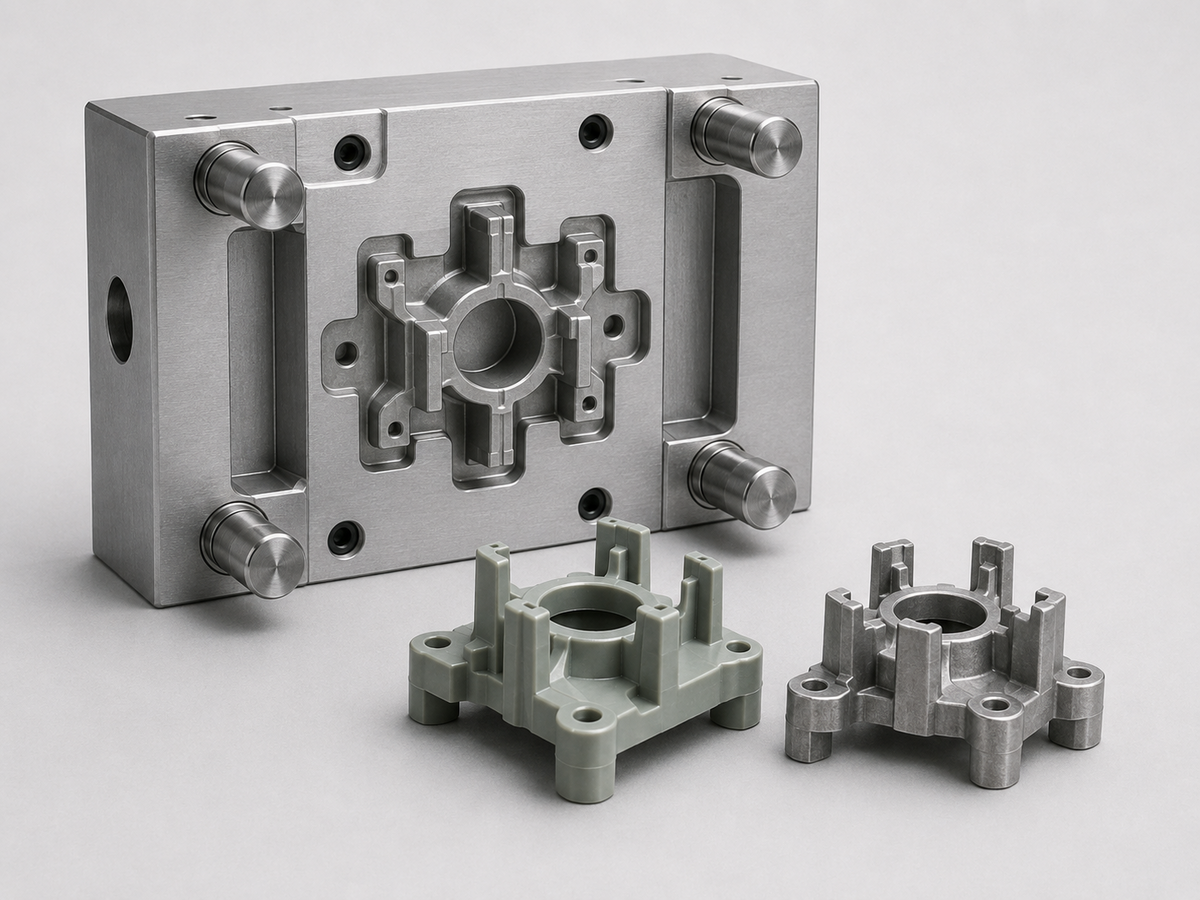
Первоначальные образцы измеряются после спекания, и оснастка может быть скорректирована в соответствии с фактическими размерными результатами.

MIM + ЧПУ для элементов с жесткими допусками
Не каждая функция должна быть реализована непосредственно с помощью MIM.
Для многих прецизионных компонентов наиболее экономичным подходом является сначала формование сложной геометрии, а затем механическая обработка только критических областей.
| Элемент | Рекомендуемый процесс |
|---|---|
| Сложная внешняя геометрия | MIM |
| Тонкие ребра | MIM |
| Малые выступы | MIM |
| Внутренние профили | MIM |
| Прецизионное отверстие | MIM + ЧПУ |
| Жесткий допуск на положение | MIM + ЧПУ |
| Критическая плоская поверхность | ЧПУ или шлифовка |
| Прецизионная резьба | MIM или вторичная механическая обработка |
| Высококачественная поверхность | Шлифовка / полировка |
Это помогает сохранить ценовое преимущество MIM, при этом отвечая строгим требованиям к сборке.
Материалы для небольших прецизионных деталей MIM
Мы обычно поддерживаем:
-
нержавеющая сталь 17-4PH
-
нержавеющая сталь 316L
-
нержавеющая сталь 304
-
нержавеющая сталь 420
-
нержавеющая сталь 440C
-
низколегированные стали
-
другие специфические для проекта материалы MIM
Выбор материала должен учитывать прочность, твердость, коррозионную стойкость, термообработку и требования к конечной поверхности.

Контроль качества для небольших компонентов MIM
Малые детали часто содержат несколько функциональных размеров в ограниченной области.
В зависимости от проекта мы используем:
| Требование | Метод контроля |
|---|---|
| Общие размеры | Микрометр / Штангенциркуль |
| Мелкие элементы | Оптические измерения |
| GD&T | КИМ |
| Диаметр отверстия | Калибр-пробка |
| Плоскостность | КИМ / Приспособление |
| Шероховатость поверхности | Тестер шероховатости |
| Первая партия | Отчет о проверке размеров |
Для повторного производства могут быть разработаны специальные калибры или контрольные приспособления для ключевых размеров.

Когда следует рассмотреть MIM?
MIM особенно подходит, когда компонент имеет:
-
малый общий размер
-
тонкие стенки
-
сложную 3D-геометрию
-
несколько интегрированных функций
-
требования к нержавеющей стали или высокопрочному материалу
-
большой годовой объем производства
Для небольших объемов или простой геометрии механическая обработка на станках с ЧПУ все еще может быть более экономичной.
Но когда небольшая деталь из нержавеющей стали требует нескольких настроек механической обработки, а годовой спрос достигает десятков тысяч штук, MIM может значительно снизить себестоимость единицы продукции.
Поддержка производства MIM от XY-GLOBAL
XY-GLOBAL поддерживает индивидуальные производственные проекты с 2011 года.
Наши возможности включают MIM, а также механическую обработку на станках с ЧПУ, шлифовку, электроэрозионную обработку, литье под давлением, CIM и сборку.
| Информация о заводе | Подробности |
|---|---|
| Основана | 2010 |
| Производственная поддержка | Китай и Малайзия |
| Системы качества | ISO 9001, ISO 13485 |
| Основные процессы | MIM, ЧПУ, CIM, литье под давлением, шлифовка, электроэрозионная обработка |
| Услуги MIM | DFM, оснастка, формование, обезжиривание, спекание |
| Вторичная механическая обработка | ЧПУ и шлифовка |
| Инспекция | КИМ, оптические и специализированные измерения |
| Поддержка производства | От проверки прототипа до массового производства |
| Основные отрасли | Медицина, робототехника, автомобилестроение, электроника, промышленное оборудование |
Поскольку мы также предоставляем услуги прецизионной механической обработки на станках с ЧПУ, критически важные элементы MIM могут быть выполнены собственными силами в рамках того же проекта.
Это уменьшает необходимость координировать действия отдельных поставщиков MIM и механической обработки.
Отправьте нам свою тонкостенную деталь MIM
Если вы разрабатываете небольшой прецизионный тонкостенный компонент, изготовленный методом литья под давлением металла, отправьте нам свой 2D-чертеж и 3D-модель.
Наша инженерная команда может рассмотреть:
-
подходит ли конструкция для MIM
-
достижимая толщина стенки
-
риски допусков
-
требования к оснастке
-
требования к вторичной механической обработке
-
предполагаемый подход к производству
Для получения ценового предложения, пожалуйста, укажите материал, годовой объем, критические допуски и требования к поверхности.
XY-GLOBAL может поддержать проект от разработки оснастки и проверки образцов до стабильного массового производства.
Часто задаваемые вопросы
Какой минимальной может быть толщина стенки MIM?
Около 0,5 мм является практичным для многих деталей. Более тонкие элементы могут быть возможны после анализа материала, длины потока и геометрии.
Какую точность может достичь MIM?
Типичные допуски MIM составляют около ±0,3% до ±0,5%. Критические размеры могут быть улучшены с помощью вторичной механической обработки на станках с ЧПУ или шлифовки.
Подходит ли MIM для небольших деталей из нержавеющей стали?
Да. Небольшие компоненты из нержавеющей стали со сложной геометрией и большими объемами производства являются распространенным применением MIM.
Может ли XY-GLOBAL предоставить вторичную механическую обработку на станках с ЧПУ?
Да. Мы можем сочетать MIM с механической обработкой на станках с ЧПУ, шлифовкой, термообработкой и другими вторичными процессами в рамках одного проекта.
Делиться:
Снижение рисков оснастки MIM с помощью DFM и компенсации усадки
Керамическая плунжерная втулка для дозирующих насосов | Руководство по выбору и изготовлению