

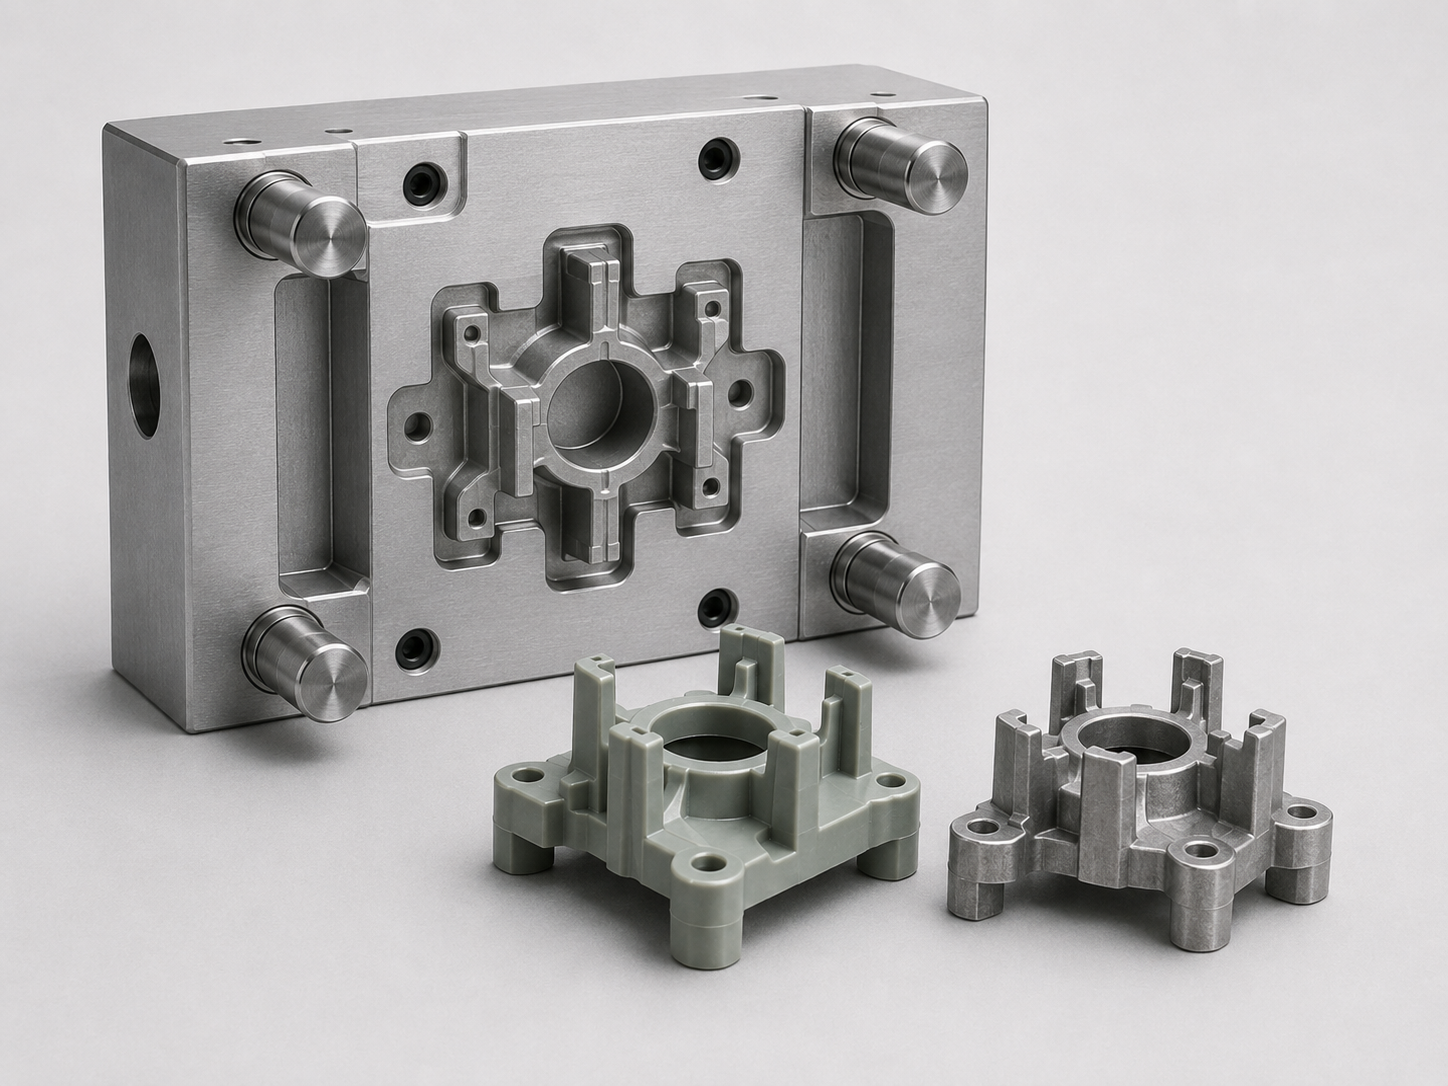
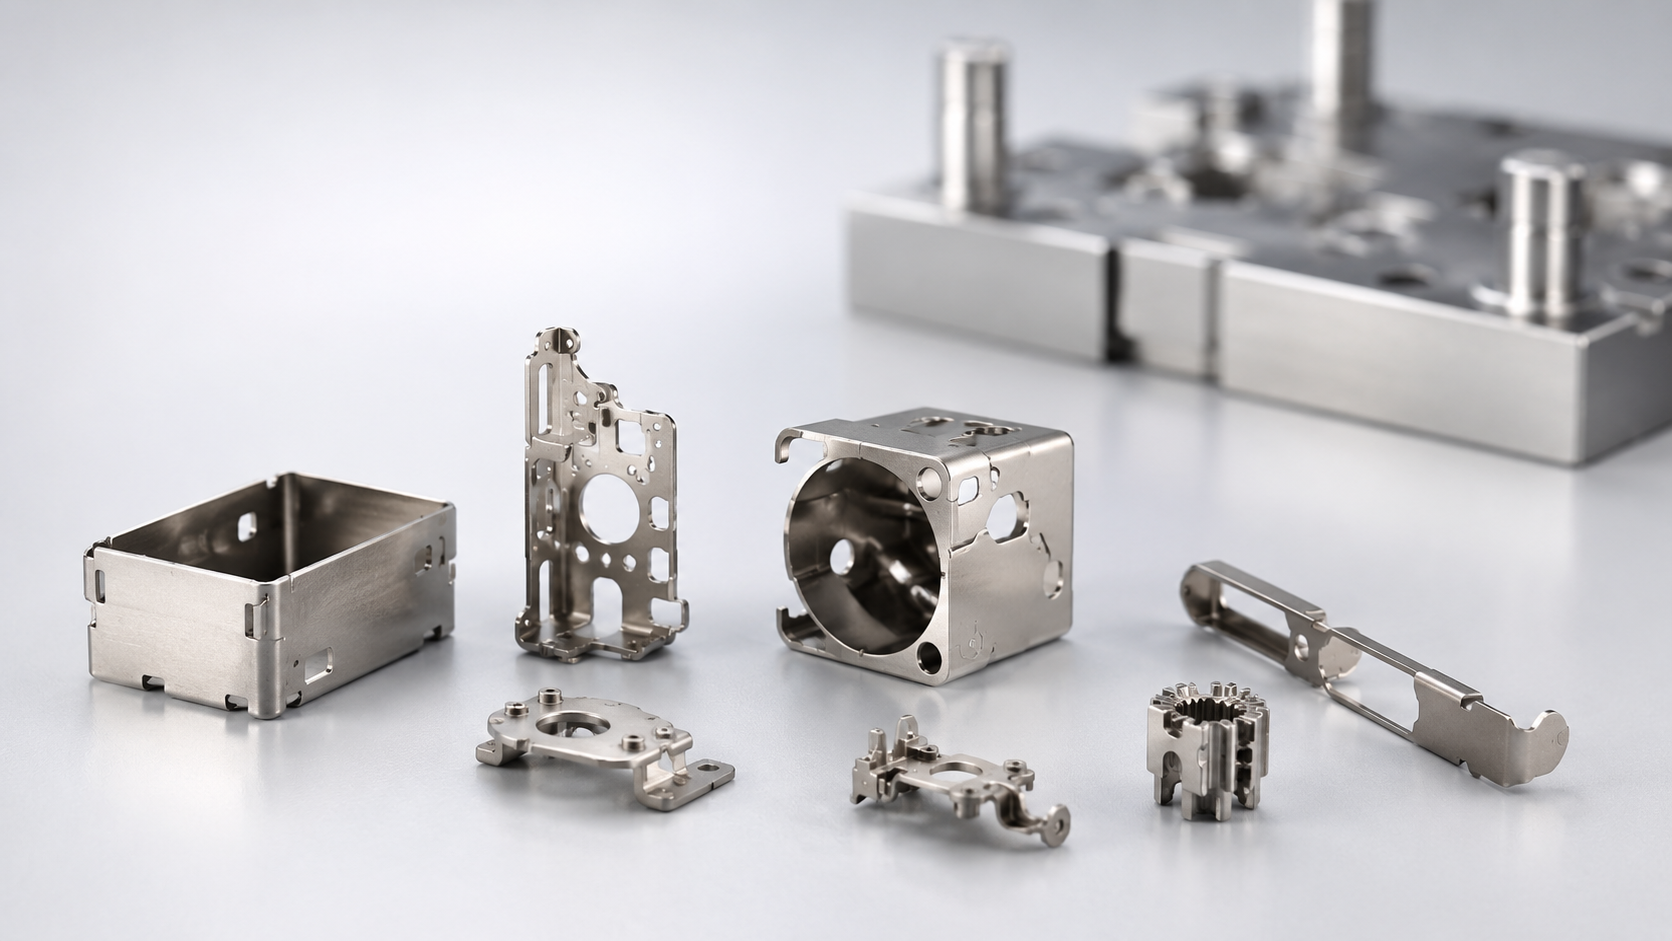
Литье металлов под давлением (MIM) позволяет производить сложные металлические детали в больших объемах, но успешный проект MIM во многом зависит от того, что происходит до начала изготовления оснастки.
Пресс-форма может правильно заполняться во время литья, но конечные детали все равно могут деформироваться, трескаться или выходить за пределы допуска после удаления связующего и спекания. Именно поэтому оснастка MIM должна разрабатываться не только с учетом "зеленой" детали. Она должна быть разработана с учетом конечных размеров после спекания, требований к сборке и условий производства.
В XY-GLOBAL мы используем ранний анализ конструкции для технологичности (DFM) и компенсацию усадки пресс-формы MIM для выявления рисков до начала производства пресс-формы. Цель состоит в том, чтобы сократить модификации оснастки, ускорить процесс утверждения образцов и создать более стабильный путь к массовому производству.

Почему проекты оснастки MIM часто требуют переделок
В отличие от обычного литья пластмасс под давлением, детали MIM проходят удаление связующего и высокотемпературное спекание после литья. Во время этого процесса деталь значительно усаживается.
Конечная усадка зависит от нескольких факторов, включая:
-
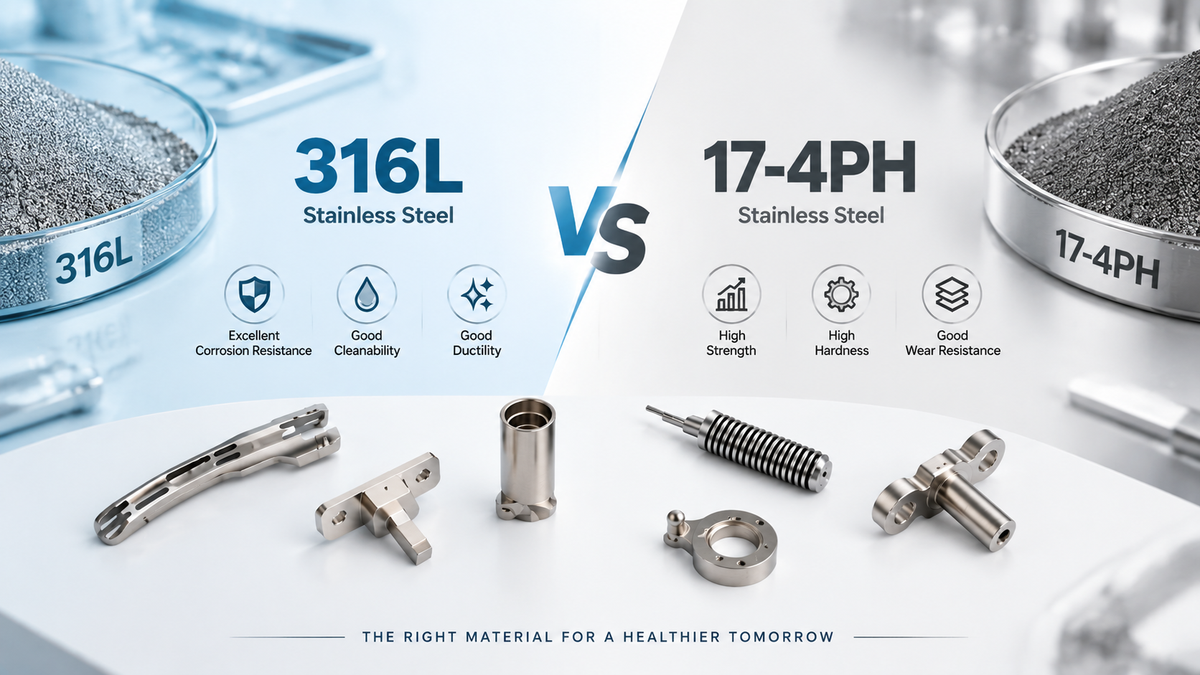
Исходный материал и система связующего
-
Геометрия детали и толщина стенок
-
Расположение литника и поток материала
-
Ориентация при спекании и метод поддержки
-
Условия печи и стабильность производства
Если эти факторы не будут рассмотрены до изготовления оснастки, первые спеченные образцы могут иметь неправильное расстояние между отверстиями, плохую плоскостность, отклонение размеров или неравномерную усадку.
Для клиентов это часто означает дополнительные модификации пресс-формы, повторные прогоны образцов и увеличение сроков выполнения проекта.
Начинайте с DFM до резки стали
Правильный анализ DFM помогает определить, подходит ли деталь для MIM, прежде чем будет завершена разработка пресс-формы.
В XY-GLOBAL мы анализируем 3D-модель, 2D-чертеж, материал, годовую потребность, допуски, требования к поверхности и применение детали. Затем мы оцениваем области, которые, скорее всего, повлияют на литье и спекание.
Обычно это изменения толщины стенок, острые углы, глубокие отверстия, длинные стержни, поднутрения, тонкие ребра, большие плоские поверхности, критические размеры сборки и потенциальная деформация при спекании.
Цель DFM не состоит в том, чтобы беспричинно перепроектировать продукт клиента. Наши инженеры стараются сохранить первоначальную функцию и внешний вид, делая деталь более простой для формовки, удаления связующего, спекания и контроля.
Например, резкое изменение от тонкой стенки к толстой секции может вызвать неравномерное заполнение и усадку. Большая неподдерживаемая поверхность может оставаться стабильной во время литья, но деформироваться во время спекания. Глубокое отверстие может потребовать длинного стержня, который трудно извлекать и который легко изнашивается.
Выявление этих проблем до изготовления оснастки обычно намного быстрее и дешевле, чем их исправление после завершения работы над пресс-формой.

Компенсация усадки пресс-формы MIM должна соответствовать фактическому процессу
Компенсация усадки является одной из наиболее важных частей проектирования пресс-формы MIM.
Распространенной ошибкой является применение одного общего процента усадки ко всем размерам. В реальном производстве усадка может варьироваться в зависимости от материала, направления детали, местной толщины, расположения литника и настройки спекания.
XY-GLOBAL не рассматривает компенсацию усадки как простую задачу масштабирования.
Мы анализируем рекомендуемый коэффициент усадки сырья, предыдущие производственные данные, геометрию детали и направления критических размеров. Для размеров, которые могут потребовать регулировки после первого испытания, мы можем использовать сменные вставки или оставить подходящие стальные условия для последующей модификации.
Этот подход помогает снизить риск переделки всей полости, когда требуется исправление только одной критической области.
Для высокоточных элементов мы также можем рекомендовать комбинированный процесс, такой как MIM с последующей обработкой на станках с ЧПУ, шлифованием, калибровкой или другими вторичными операциями. Это часто более надежно, чем попытки достичь каждого жесткого допуска непосредственно путем спекания.
Конструкция литника влияет не только на заполнение материалом
Положение литника влияет на характер заполнения, линии сварки, распределение давления, локальную концентрацию сырья и конечную усадку.
Литник, расположенный на уплотнительной поверхности, зоне сборки, видимой поверхности или сильно нагруженной секции, может создать ненужную вторичную работу или повлиять на производительность детали.
При проектировании пресс-формы XY-GLOBAL оценивает расположение литника вместе с:
| Область проектирования | Влияние на проект |
|---|---|
| Направление потока материала | Влияет на баланс заполнения и локальную усадку |
| Расположение линии сварки | Может повлиять на внешний вид или механические свойства |
| Удаление литника | Может увеличить объем обработки или отделочных работ |
| Критические размеры | Могут быть затронуты локальным потоком и плотностью |
| Требования к поверхности | Следы литника могут быть неприемлемы |
| Баланс многогнездной формы | Влияет на согласованность между гнездами |
Для более сложных деталей анализ течения в пресс-форме может быть использован для изучения последовательности заполнения, захваченного воздуха, линий сварки и областей с высокой деформацией сдвига до изготовления пресс-формы.
Цель состоит не просто в том, чтобы заполнить полость. Она состоит в том, чтобы создать стабильную "зеленую" деталь с равномерным распределением материала, которая предсказуемо ведет себя во время спекания.

Выталкивание "зеленой" детали необходимо учитывать на ранних стадиях
Только что отформованная "зеленая" деталь MIM намного слабее готового металлического компонента.
Если сила выталкивания сосредоточена в тонкой области, деталь может треснуть, погнуться или иметь следы выталкивателя. Длинные стержни, глубокие отверстия, недостаточный уклон и неравномерное охлаждение также могут усложнить извлечение из формы.
XY-GLOBAL анализирует линию разъема, положения выталкивателей, структуру сердечника, угол уклона и ожидаемую удерживающую силу на этапе проектирования оснастки.
Для хрупких конструкций мы можем рекомендовать большие контактные поверхности выталкивателей, пластину для съема, выталкивание втулкой, отрегулированный уклон или другое направление открытия формы.
Стабильная конструкция выталкивания уменьшает повреждение "зеленой" детали и улучшает автоматизацию при массовом производстве.
Деформация при спекании не может быть решена одной только пресс-формой
Некоторые проблемы с размерами вызваны не только пресс-формой.
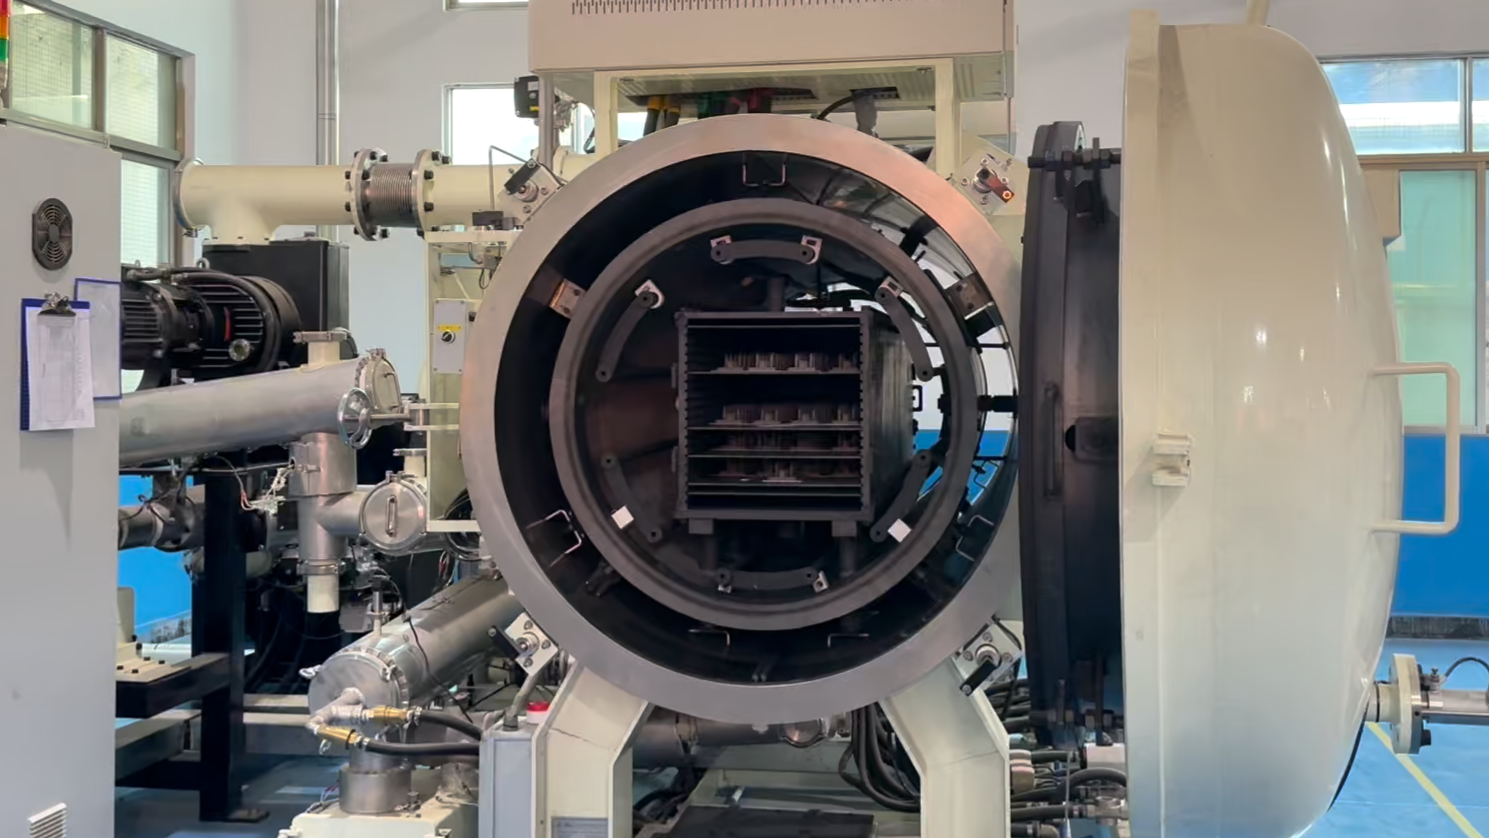
Во время удаления связующего и спекания деталь теряет поддержку связующего и усаживается при высокой температуре. Тонкие секции, консольные элементы, длинные выступы и большие плоские поверхности могут провисать или скручиваться под собственным весом.
По этой причине XY-GLOBAL оценивает ориентацию спекания на этапе DFM.
В зависимости от детали мы можем использовать керамические подставки, специальные приспособления для спекания, калибровочные инструменты или контролируемую вторичную механическую обработку. Для требований к плоскостности, прямолинейности, округлости или соосности необходимо учитывать весь производственный процесс.
Это более практично, чем многократное изменение пресс-формы, когда основным источником отклонений является процесс спекания или метод поддержки.
Что XY-GLOBAL может предоставить для проектов MIM
XY-GLOBAL поддерживает клиентов от раннего обзора проекта до стабильного производства.
Наши услуги MIM включают DFM продукта, поддержку в выборе материалов, проектирование пресс-форм, оснастку, литье под давлением, удаление связующего, спекание, коррекцию размеров, вторичную механическую обработку, обработку поверхности, контроль и массовое производство.
Мы также предоставляем обработку на станках с ЧПУ, шлифование, полировку, пескоструйную обработку, пассивацию, гальваническое покрытие и другие вторичные процессы при необходимости.
Для деталей с критическими размерами мы можем комбинировать MIM с механической обработкой на станках с ЧПУ для достижения лучшего баланса между стоимостью, сложностью и точностью.
Наша инженерная команда также проконсультирует клиентов, когда MIM не является наиболее подходящим процессом. Для очень малых объемов, больших простых деталей или чрезвычайно жестких допусков по всему компоненту более практичным может быть механическая обработка на станках с ЧПУ, литье по выплавляемым моделям, порошковая металлургия или другой процесс.
Цель состоит в том, чтобы выбрать правильный производственный маршрут, а не просто продать пресс-форму.

Как мы снижаем риски оснастки и производства
До начала изготовления оснастки мы обычно рассматриваем следующие области:
| Пункт обзора | Основная цель |
|---|---|
| Толщина стенки и геометрия | Снижение рисков деформации при заполнении и спекании |
| Линия разъема и расположение выталкивателей | Защита функциональных и косметических поверхностей |
| Расположение литника | Улучшение заполнения и сокращение вторичных работ |
| Компенсация усадки | Контроль конечных размеров после спекания |
| Критические допуски | Подтверждение необходимости механической обработки или калибровки |
| Ориентация спекания | Улучшение плоскостности и стабильности размеров |
| Стратегия регулировки инструмента | Облегчение и удешевление будущих исправлений |
После испытаний пресс-формы мы оцениваем не только впрыснутую "зеленую" деталь.
Образцы должны пройти литье под давлением, удаление связующего и спекание, прежде чем окончательные размеры могут быть подтверждены. Затем мы сравниваем результаты с чертежом и оцениваем усадку, плотность, деформацию, состояние поверхности и согласованность полости.
Если требуются корректировки, мы определяем, исходит ли причина от пресс-формы, параметров литья, поведения сырья, поддержки при спекании или условий печи, прежде чем вносить изменения.
Это позволяет избежать ненужных модификаций пресс-формы и создает более контролируемый процесс разработки.
От прототипов до массового производства
Успешный образец — это только первый шаг.
Для повторяемого производства необходимо контролировать все параметры впрыска, настройки спекания, метод контроля, конструкцию приспособлений и критерии приемки.
XY-GLOBAL может поддерживать разработку образцов, валидацию небольших объемов и долгосрочное массовое производство. В зависимости от требований проекта мы можем предоставить отчеты о размерах, отчеты о контроле первой партии, сертификаты материалов, записи о контроле и другую документацию по качеству.
Наши системы управления качеством включают ISO 9001 и ISO 13485, что позволяет нам поддерживать как общие промышленные приложения, так и проекты с более высокими требованиями к контролю качества.
Какая информация необходима для получения коммерческого предложения по MIM
Для точной оценки проекта клиенты должны предоставить 3D-модель, 2D-чертеж, требования к материалу, ожидаемый годовой спрос, количество первого заказа, требования к чистоте поверхности и применение продукта.
2D-чертеж должен четко идентифицировать критические размеры, допуски, требования к контролю и функциональные поверхности.
На основе этой информации XY-GLOBAL может оценить:
-
Подходит ли деталь для MIM
-
Возможные риски оснастки и спекания
-
Рекомендуемый материал и производственный маршрут
-
Размеры, которые могут потребовать вторичной механической обработки
-
Структура оснастки и расчетная стоимость производства
-
Сроки изготовления образцов и массового производства
Заключение
Снижение рисков при изготовлении оснастки MIM начинается до того, как пресс-форма будет произведена.
Тщательный анализ DFM, надежная компенсация усадки пресс-формы MIM, правильная конструкция литника и выталкивания, а также раннее планирование деформации при спекании могут сократить повторные модификации пресс-формы и ускорить путь к массовому производству.
XY-GLOBAL предоставляет больше, чем просто оснастку MIM. Мы поддерживаем весь процесс от инженерного обзора и разработки пресс-форм до литья, удаления связующего, спекания, механической обработки, чистовой обработки, контроля и серийного производства.
Учитывая готовую деталь после спекания с самого начала, мы помогаем клиентам достичь лучшей стабильности размеров, снизить риски разработки и получить более надежное производственное решение.
Делиться:
Как процесс спекания в металлургии формирует эксплуатационные характеристики конечного изделия
Мелкосерийное прецизионное литье под давлением тонкостенных металлических деталей сложной формы