

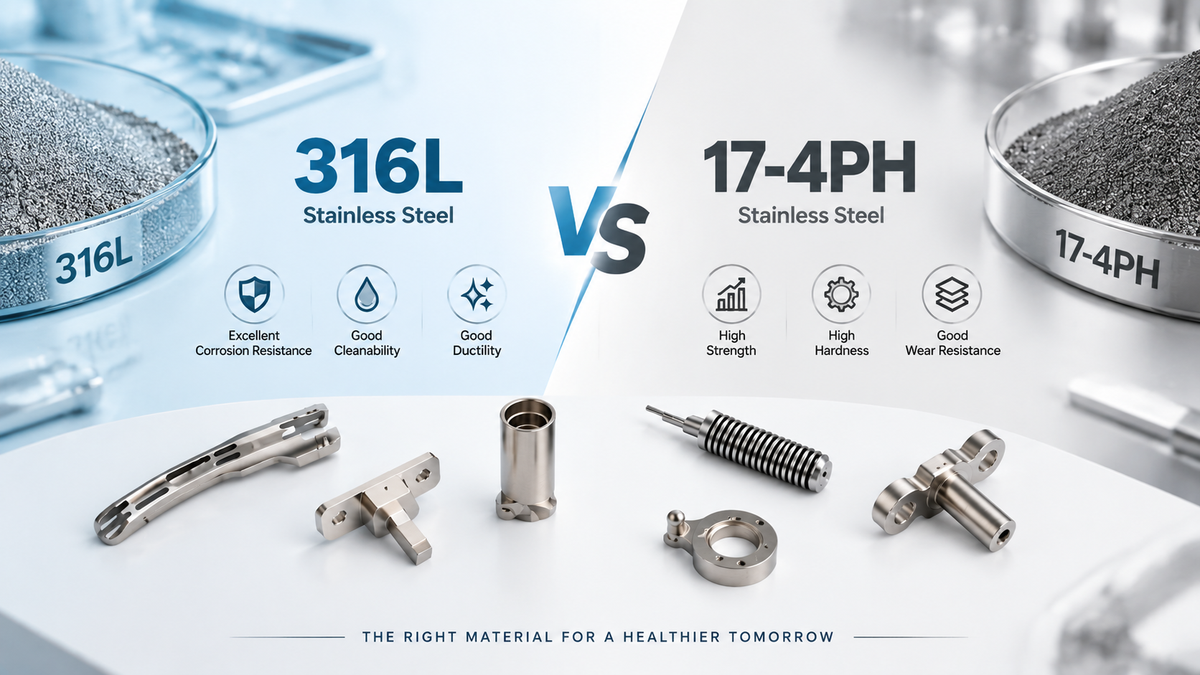
316L и 17-4PH — широко используемые марки нержавеющей стали для медицинских изделий. Обе отлично подходят для литья металлов под давлением (MIM). Обе широко применяются для небольших сложных компонентов из нержавеющей стали. Но они не являются взаимозаменяемыми.
В настоящем медицинском изделии выбор идеальной детали зависит не только от выбора материала. Вам также необходимо учитывать геометрию детали, контакт с пациентом, метод стерилизации, чистоту поверхности, механическую нагрузку, вторичную обработку и то, как компонент вписывается в устройство в целом.
Итак, какой материал подходит и какой выбрать? Давайте разберемся.

Краткий обзор нержавеющей стали 316L и 17-4PH
Вот основные различия.
| Свойство | Нержавеющая сталь 316L | Нержавеющая сталь 17-4PH |
| Тип нержавеющей стали | Аустенитная | Мартенситно-стареющая |
| Марка по UNS | S31603 | S17400 |
| Хром (Cr) | 16.0–18.0% | 15.0–17.5% |
| Никель (Ni) | 10.0–14.0% | 3.0–5.0% |
| Молибден (Mo) | 2.0–3.0% | — |
| Медь (Cu) | — | 3.0–5.0% |
| Ниобий + Тантал (Nb+Ta) | — |
0.15–0.45% |
| Углерод (C) | ≤0.03% | ≤0.07% |
| Плотность | ≈8.00 г/см³ | ≈7.78–7.80 г/см³ |
| Модуль упругости | ≈193 ГПа | ≈196–197 ГПа |
| Предел прочности при растяжении | ≥485 МПа (отожженная, справка ASTM A240) | ≥1310 МПа (H900, справка ASTM A564) |
| Предел текучести (0.2%) | ≥170 МПа (отожженная, справка ASTM A240) | ≥1170 МПа (H900, справка ASTM A564) |
| Удлинение | ≥40% | ≥10% (H900) |
| Твердость | ≤95 HRB / ≤217 HB | ≥40 HRC / ≈388 HB (H900) |
| Коррозионная стойкость | Отличная | Хорошая — Очень хорошая |
| Термообработка для прочности | Не подвергается дисперсионному твердению | Да — H900, H1025, H1075, H1150 и др. |
| Магнитные свойства | Как правило, низкий магнитный отклик в отожженном состоянии | Магнитная |
| Типичное медицинское преимущество | Коррозионная стойкость, очищаемость, пластичность, электрополировка | Высокая прочность, твердость, компактная несущая конструкция |
| Типичное медицинское применение | Коррозионностойкие компоненты, мелкие хирургические детали, компоненты, контактирующие с жидкостями |
Конструкционные, запорные, зажимные и несущие детали |
Почему 316L так распространена в MIM-технологии
Сталь 316L давно используется в производстве медицинских изделий, и для этого есть веская причина.
Содержание хрома, никеля и молибдена обеспечивает высокую стойкость к общей, питтинговой и щелевой коррозии. По сравнению с 17-4PH, это, как правило, более коррозионностойкий материал.
Для медицинских компонентов это важно.
Хирургический инструмент может проходить через многократные циклы очистки, дезинфекции и стерилизации. Компонент эндоскопа может иметь очень маленькие углубления, пазы, зубцы или шарнирные элементы, где могут скапливаться остатки и влага. Некоторые детали также контактируют с биологическими жидкостями или чистящими химикатами.
В этих случаях состояние поверхности и коррозионная стойкость — это не второстепенные вопросы. Они являются частью конструкции.
Именно здесь 316L имеет большой смысл.
Где 316L хорошо работает в медицинских устройствах
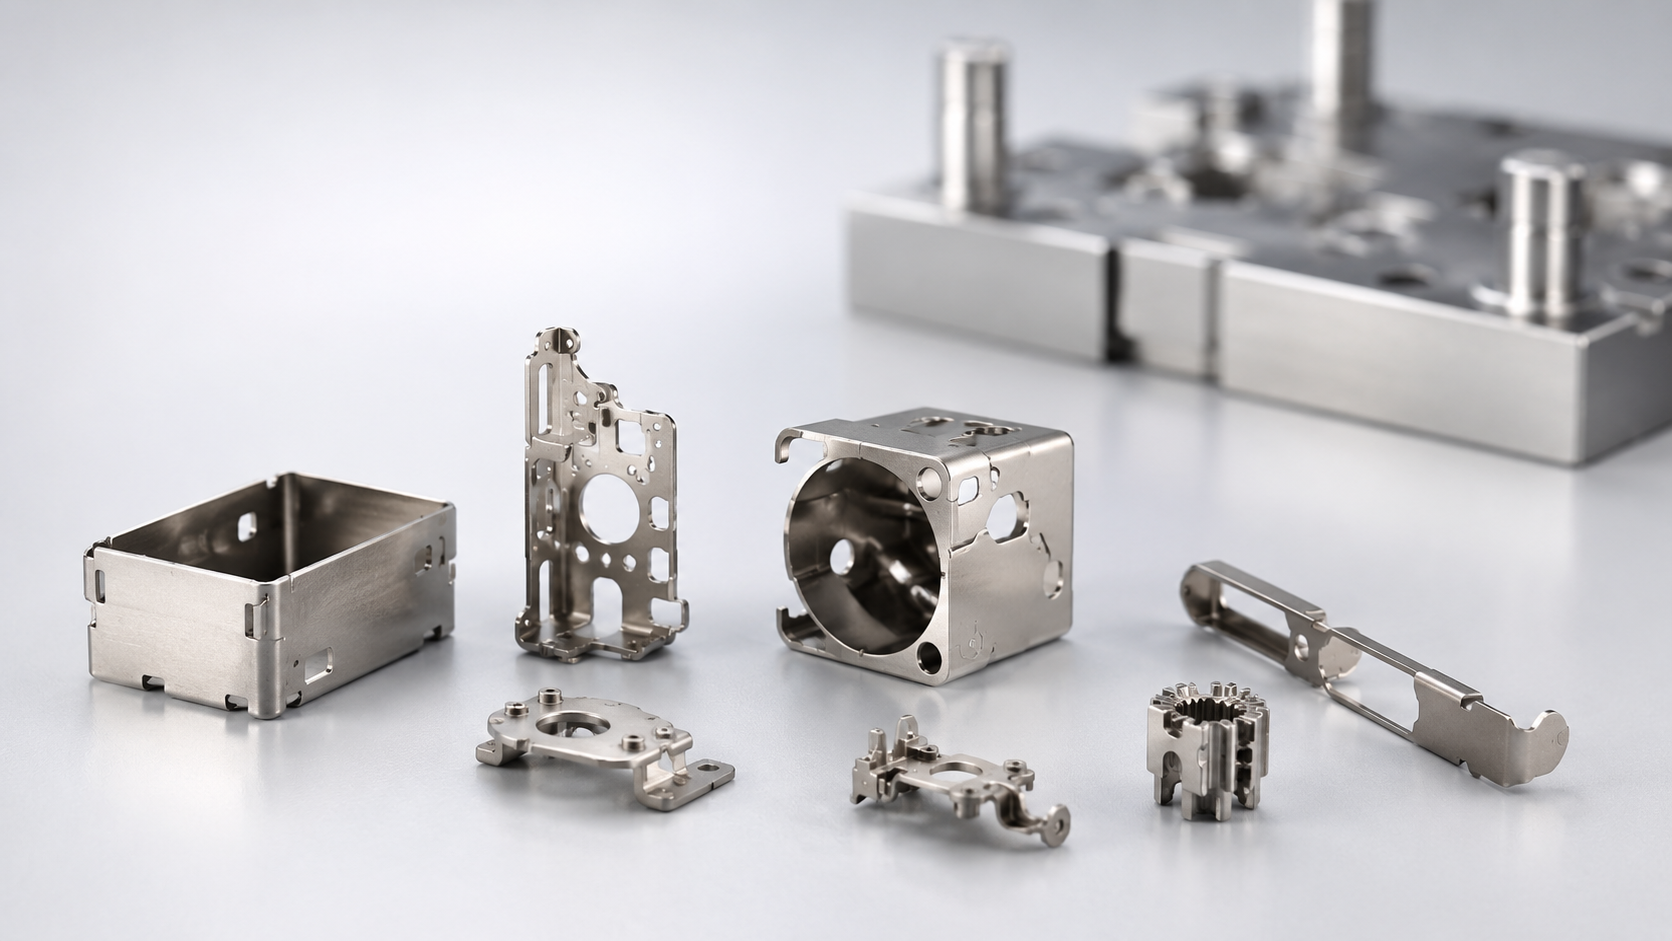
Для литья металлов под давлением сталь 316L особенно полезна, когда компонент маленький, геометрически сложный, чувствительный к коррозии и производится сериями.
Типичные примеры могут включать:
- Бранши лапароскопических зажимов
- Компоненты биопсийных щипцов
- Детали эндоскопических инструментов
- Детали малых хирургических инструментов
- Компоненты стоматологических инструментов
- Компоненты систем перекачки жидкостей
- Малые корпуса и функциональные медицинские детали
- Некоторые компоненты роботизированных хирургических инструментов
Возьмем в качестве примера браншу лапароскопа.
Деталь может содержать зубцы, малые отверстия, шарнирные элементы, изогнутые профили, выемки и тонкие сечения. Механическая обработка каждого элемента из прутка может стать дорогостоящей, особенно при увеличении объемов производства.
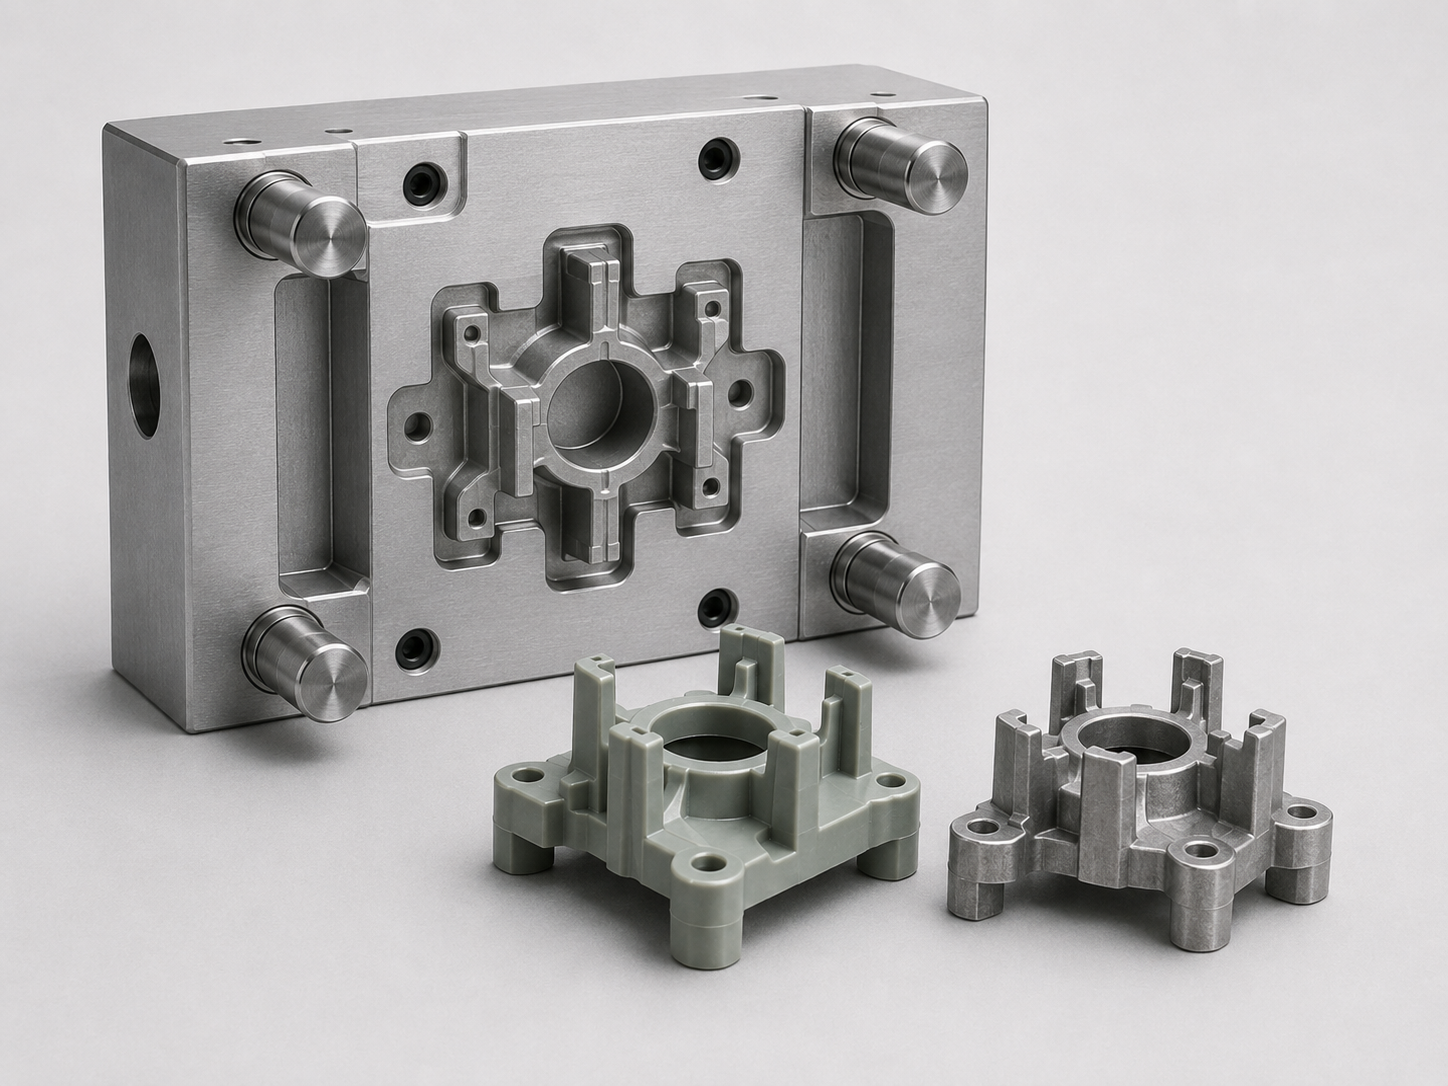
Литье металлов под давлением позволяет сформировать большую часть геометрии близко к окончательной форме.
Затем, если отверстие под шарнир, сопрягаемая поверхность или другой критический элемент требуют более жестких допусков, можно добавить вторичную обработку на станках с ЧПУ только там, где это необходимо.
Такая комбинация — MIM для геометрии, механическая обработка для ответственных размеров — часто более практична, чем попытка формования всей детали за один процесс.

Где 17-4PH начинает иметь больше смысла
Предположим, коррозионная стойкость все еще важна, но компонент также должен выдерживать более высокую механическую нагрузку.
Вот где 17-4PH становится интересным.
17-4PH — это мартенситно-стареющая нержавеющая сталь. После соответствующего цикла термообработки она может достичь существенно более высокой прочности и твердости, чем 316L. Конечные свойства сильно зависят от выбранного режима старения.
Проще говоря: вы можете получить гораздо больше механических характеристик из того же количества металла.
Для небольшого медицинского механизма это может быть очень важно.
Медицинские компоненты, которым может подойти 17-4PH
17-4PH может быть хорошим кандидатом для таких компонентов, как:
- Запорные детали хирургических инструментов
- Высоконагруженные детали браншей
- Приводные тяги
- Механические защелки
- Небольшие рычаги
- Компоненты приводов
- Механизмы роботизированных хирургических инструментов
- Конструкционные детали инструментов
- Детали с требованиями к износостойкости или твердости
Представьте маленькую внутреннюю тягу внутри многоразового хирургического инструмента.
Она может никогда не контактировать непосредственно с тканью. Но каждый раз, когда хирург закрывает рукоятку, этот компонент передает усилие через механизм.
Здесь вопрос проектирования меняется.
Приоритетом может быть уже не максимальная коррозионная стойкость. А вопрос:
Может ли этот крошечный компонент выдерживать требуемую нагрузку в течение повторяющихся циклов без изгиба или слишком быстрого износа?
Это совершенно иная задача, чем у компонента, контактирующего с жидкостью.
И 17-4PH может быть лучшим ответом.
Как термообработка меняет 17-4PH?
Это одно из самых больших практических различий между этими сплавами.
316L — это не сталь, подвергающаяся дисперсионному твердению. Вы обычно не выбираете ее, если планируете существенно увеличить ее прочность с помощью последующего старения.
17-4PH другая.
Ее окончательные механические свойства можно регулировать с помощью термообработки. Режимы, такие как H900, H1025 или H1150, предлагают различные балансы прочности, твердости, пластичности и вязкости. Как правило, более низкие температуры старения обеспечивают более высокую прочность, в то время как условия при более высоких температурах жертвуют частью прочности ради большей вязкости и пластичности.
Для инженера по медицинским устройствам это создает еще одно решение: Действительно ли вам нужна максимальная твердость?
Иногда нужна.
Иногда H900 выглядит привлекательно в спецификации материала, но конкретной детали больше подошел бы другой баланс прочности и вязкости.
Поэтому на чертеже не должно быть просто написано: 17-4PH. Требуемое состояние материала также имеет значение.
Не забудьте про магнитные свойства
Этот момент легко упустить из виду.
316L — это аустенитная нержавеющая сталь, которая, как правило, обладает низким магнитным откликом, хотя обработка может влиять на ее магнитное поведение.
17-4PH магнитная.
Для большинства хирургических инструментов это может не быть решающим фактором.
Для некоторого медицинского оборудования, датчиков, сборок, связанных с визуализацией, или других магниточувствительных систем это может быть важно.
Поэтому, если магнитный отклик имеет значение для вашего устройства, внесите это в инженерный контрольный список заранее.
Не обнаруживайте это после изготовления оснастки.
Заключение: Как выбрать между 316L и 17-4PH
Выбор между 316L и 17-4PH сводится к одному: для чего предназначена деталь?
Если основной задачей является коррозионная стойкость, то обычно лучше начать с 316L.
Этот материал хорошо подходит для деталей, которые подвергаются частой очистке, стерилизации, воздействию влаги или химических веществ. Он также обладает лучшей пластичностью и оптимален в случаях, когда важны состояние поверхности и возможность очистки.
Если же важнее прочность, то лучшим вариантом может стать 17-4PH.
После термообработки этот сплав достигает значительно более высоких показателей прочности и твердости. Это делает его полезным для небольших деталей, которые несут нагрузку, выполняют функцию фиксаторов, зажимов или подвергаются износу.
Однако не стоит выбирать материал, опираясь только на прочность.
При создании медицинских деталей методом порошкового литья (MIM) необходимо также учитывать стерилизацию, качество обработки поверхности, геометрию детали, критические размеры и вторичную механическую обработку.
Более прочный материал не всегда является лучшим выбором.
Лучший материал — это тот, который подходит для выполнения конкретной задачи.
Если у вас уже есть чертеж медицинского компонента, но вы не уверены, какая нержавеющая сталь — 316L или 17-4PH — подойдет лучше, отправьте нам чертеж вместе с описанием применения, годовым объемом заказа, условиями стерилизации и основными механическими требованиями.
Наша инженерная команда может проанализировать деталь с точки зрения выбора материала, возможности изготовления методом MIM, критических допусков, необходимости вторичной обработки и чистовой отделки поверхности еще до начала создания оснастки.
Делиться:
Топ-10 поставщиков порошковых металлов
Литье керамики под давлением (CIM) для производства передовой керамики