

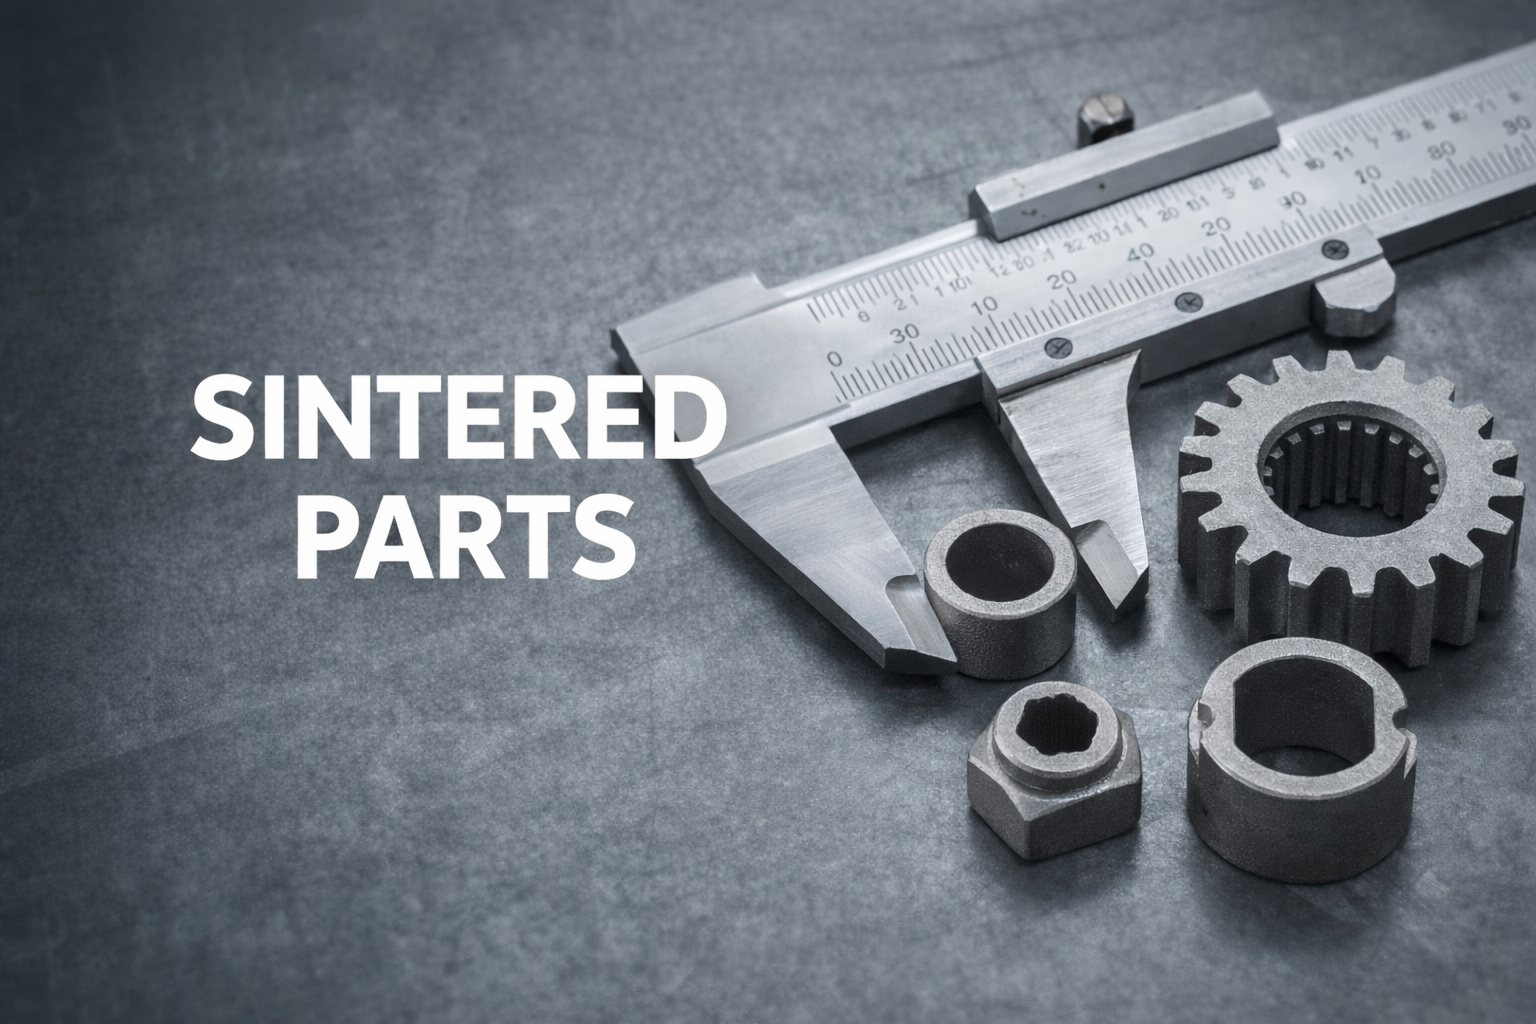
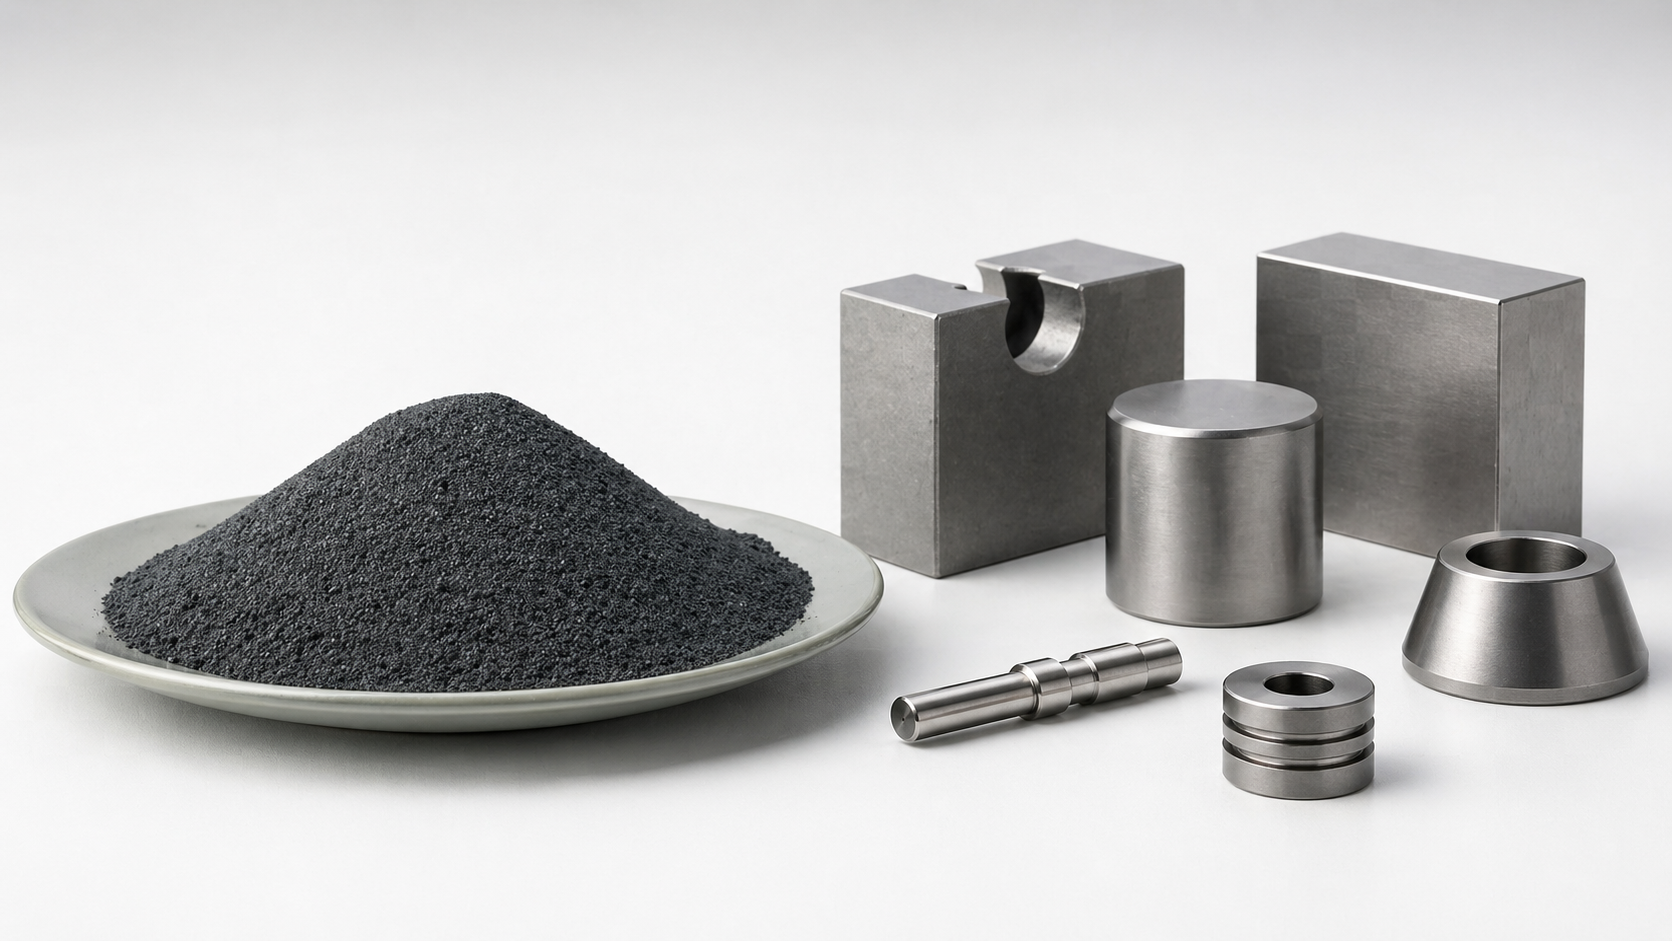
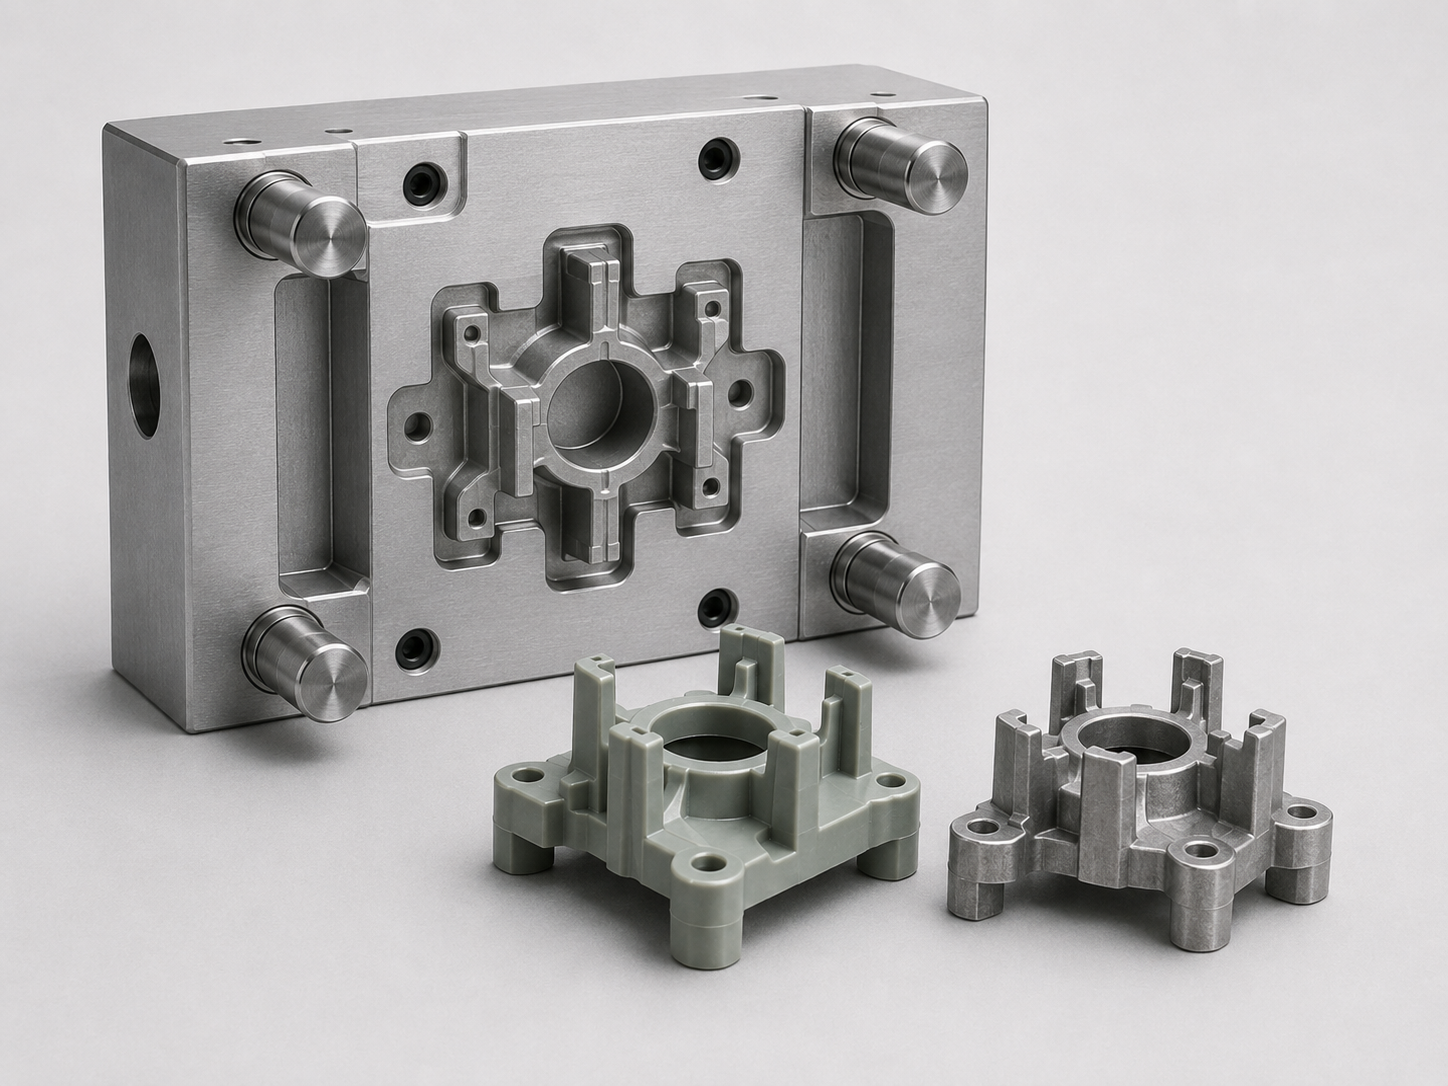
Der Sinterprozess in der Metallurgie wandelt verdichtetes Metallpulver durch Erhitzen unterhalb des Schmelzpunkts des Materials in ein festes, dichtes Bauteil um. Während des Erhitzens verbinden sich die Metallpartikel durch Diffusion, wodurch die Porosität abnimmt und die mechanische Festigkeit zunimmt.
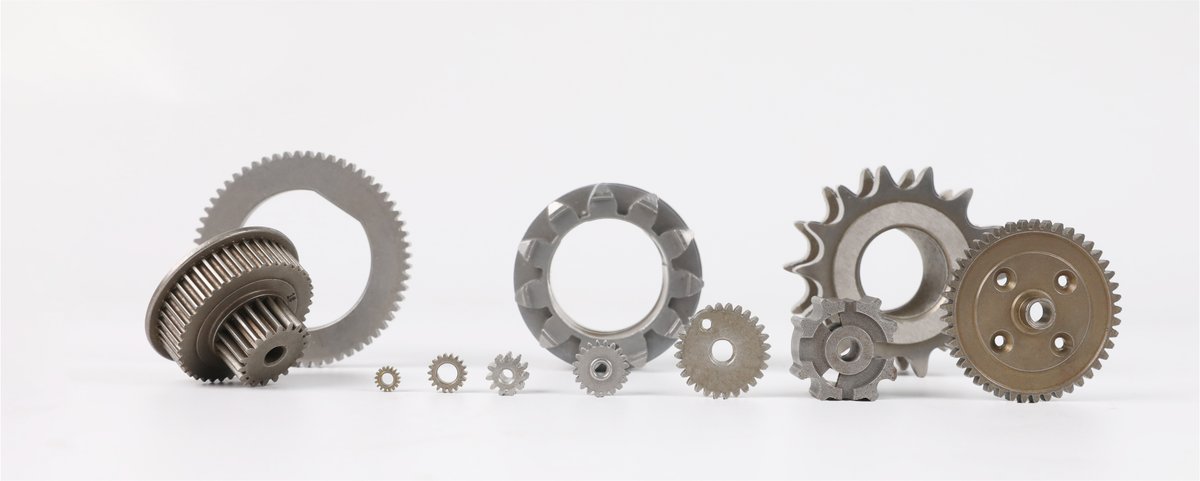
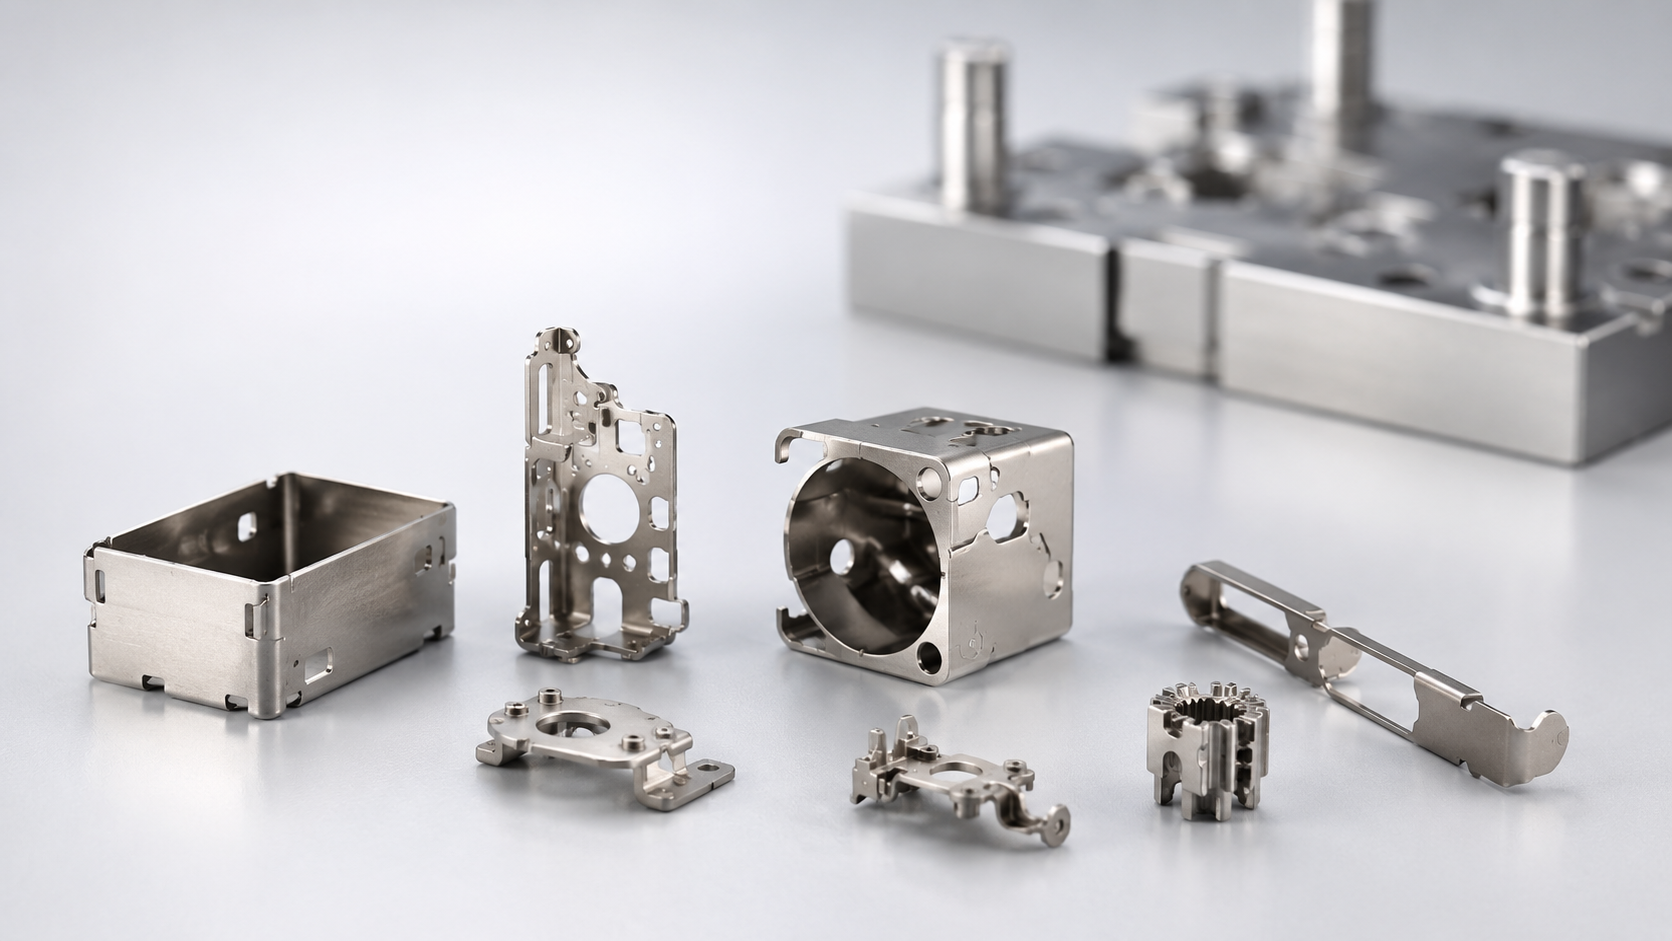
Sintern wird häufig in der Pulvermetallurgie, beim Metallpulverspritzgießen, für Filter, Zahnräder, Buchsen, Strukturbauteile und kleine Präzisionsbauteile eingesetzt.
So funktioniert der Sinterprozess
Ein typischer Produktionszyklus umfasst fünf Hauptphasen:
-
Pulveraufbereitung
Das Metallpulver wird entsprechend der erforderlichen Festigkeit, Korrosionsbeständigkeit, Härte und Kosten ausgewählt. -
Formgebung
Das Pulver wird in einer Matrize gepresst oder durch Metallpulverspritzgießen geformt. -
Entbinderung
Bei MIM-Bauteilen muss der größte Teil des Binders vor dem Sintern entfernt werden. -
Sintern
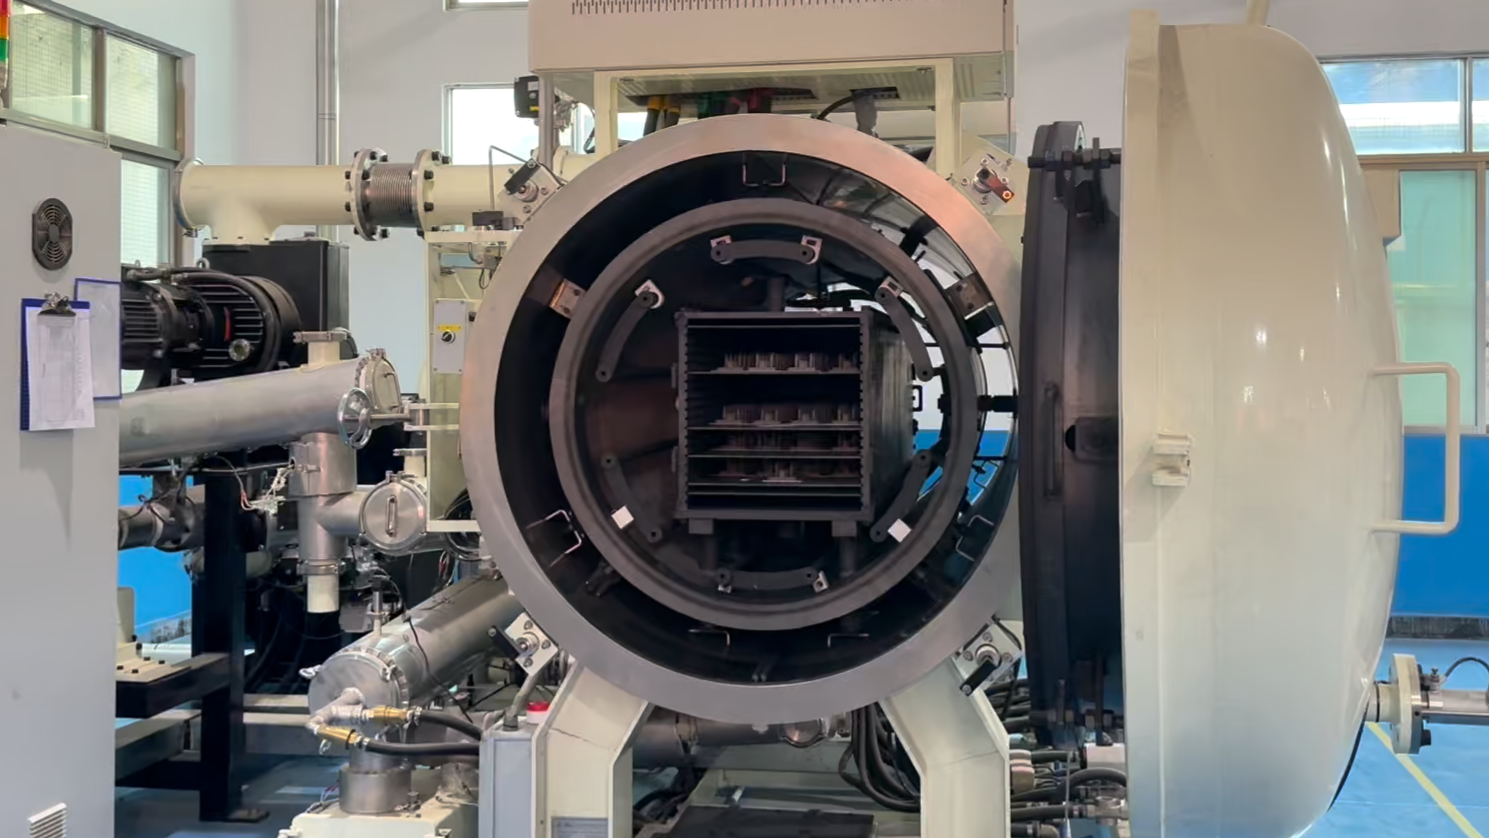
Das geformte Bauteil wird in einem kontrollierten Ofen erhitzt. Die Partikel verbinden sich, die Poren werden kleiner und das Bauteil schrumpft auf seine Enddichte zu. -
Nachbearbeitung
Bei Bedarf können Nachbearbeitungen wie Zerspanung, Wärmebehandlung, Schleifen, Polieren, Beschichten oder Maßkalibrierung hinzugefügt werden.

Was geschieht beim Sintern?
Das Bauteil schmilzt normalerweise nicht vollständig. Stattdessen bewegen sich Atome über die Kontaktflächen zwischen benachbarten Partikeln.
Während das Sintern fortschreitet:
- Die Kontaktflächen der Partikel wachsen
- Innere Poren werden kleiner
- Die Dichte steigt
- Festigkeit und Härte nehmen zu
- Das Bauteil schrumpft vorhersehbar
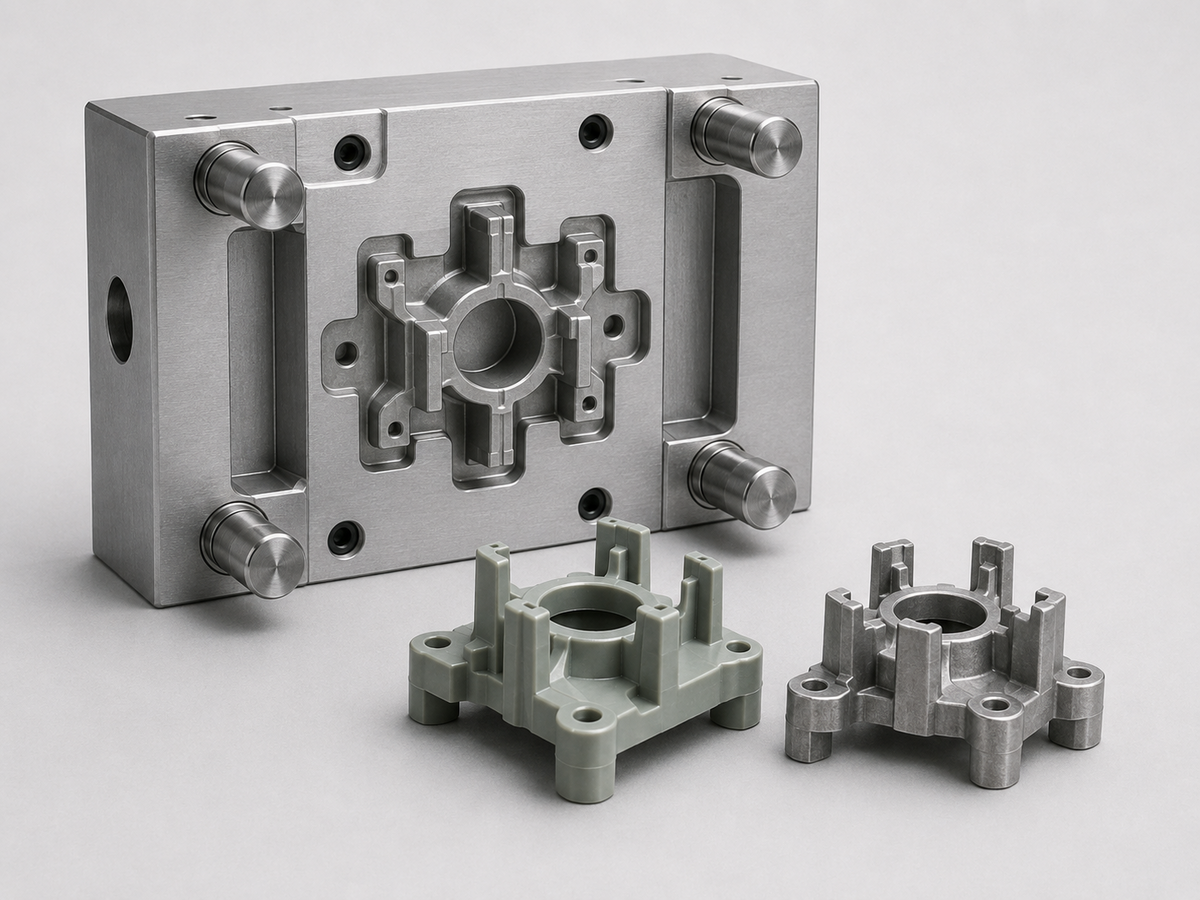
Die Schrumpfung ist bei MIM-Bauteilen besonders wichtig. Die Werkzeugabmessungen müssen die Maßreduzierung ausgleichen, die während der Entbinderung und des Sinterns auftritt.
Wichtige Sinterparameter
Mehrere Prozessvariablen beeinflussen direkt das fertige Bauteil.
| Parameter | Auswirkung auf das Bauteil |
|---|---|
| Temperatur | Beeinflusst Diffusion, Dichte, Kornwachstum und Festigkeit |
| Haltezeit | Steuert, wie lange die Partikelbindung andauert |
| Aufheizrate | Beeinflusst die Binderentfernung und thermische Spannungen |
| Ofenatmosphäre | Verhindert Oxidation und steuert die Materialchemie |
| Pulvergröße | Beeinflusst Packungsdichte, Oberflächenfinish und Schrumpfung |
| Gründichte | Beeinflusst die Enddichte und Maßhaltigkeit |
Höhere Temperaturen können die Verdichtung verbessern, doch übermäßige Hitze kann Verformung, Kornwachstum oder Maßverlust verursachen.

Häufige Sinterfehler
Eine unzureichende Kontrolle des Sinterprozesses kann zu Folgendem führen:
- Ungleichmäßige Schwindung
- Verzug oder Durchhängen
- Risse
- Restporosität
- Oxidation
- Geringe Dichte
- Maßabweichungen
- Oberflächenverunreinigung
Dünne Wände, große Wanddickenunterschiede, nicht abgestützte Merkmale und eine ungleichmäßige Pulververteilung erhöhen das Verformungsrisiko.
Bei MIM-Bauteilen müssen Entbindern und Sintern gemeinsam betrachtet werden. Eine unvollständige Binderentfernung kann Blasenbildung, Rissbildung oder Kohlenstoffverunreinigungen verursachen.
Häufig verwendete Materialien
Das Sinterverfahren in der Metallurgie kann auf viele Materialien angewendet werden, darunter:
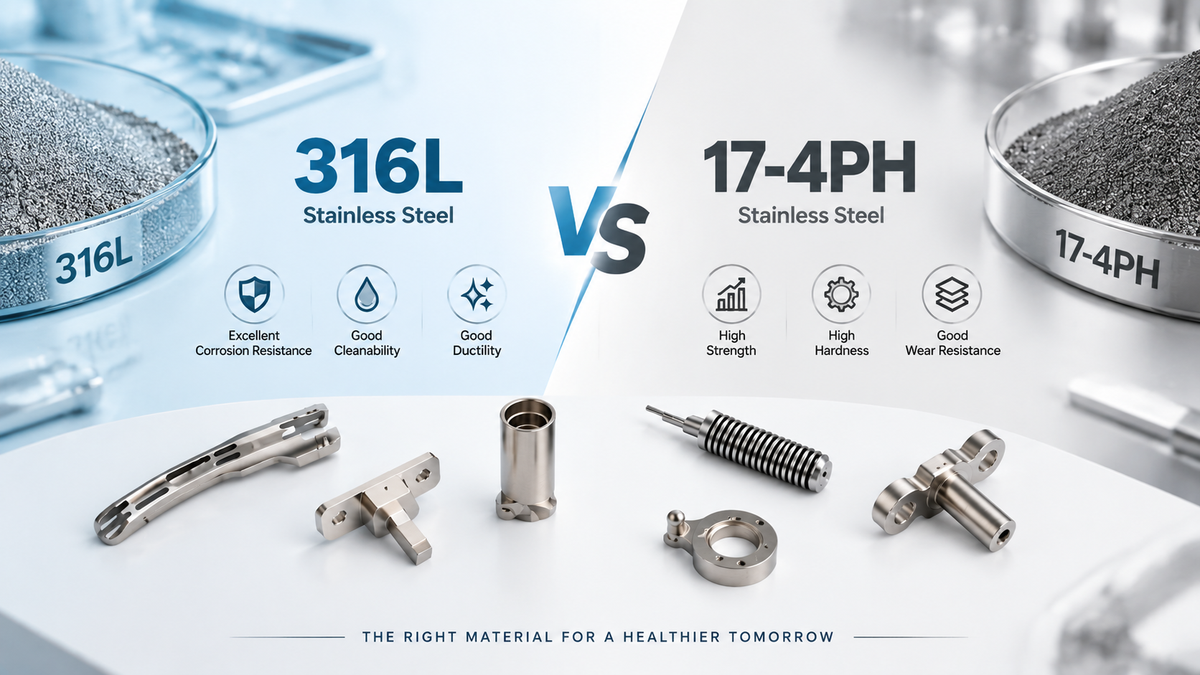
- Edelstahl
- Niedriglegierter Stahl
- Werkzeugstahl
- Kupferlegierungen
- Nickellegierungen
- Titanlegierungen
- Wolframbasierte Materialien
Jedes Material erfordert eine geeignete Ofentemperatur, Atmosphäre, ein passendes Heizprofil und eine geeignete Kühlmethode.
Sintern im Vergleich zur CNC-Bearbeitung
Sintern eignet sich für kleine oder komplexe Bauteile, deren Bearbeitung aus Vollmaterial umfangreiche Zerspanung erfordern würde.
Sie bietet unter anderem folgende Vorteile:
- Hohe Materialausnutzung
- Reproduzierbare Serienfertigung
- Komplexe Geometrie
- Verkürzte Bearbeitungszeit
- Wirtschaftliche Produktion bei höheren Stückzahlen
CNC-Bearbeitung kann jedoch für Prototypen, kleine Stückzahlen, sehr enge lokale Toleranzen oder große Bauteile weiterhin die bessere Wahl sein.
Bei vielen Projekten besteht die praktischste Lösung darin, die Grundform zu sintern und für kritische Bohrungen, Gewinde, Dichtflächen oder Präzisionsschnittstellen eine sekundäre CNC-Bearbeitung einzusetzen.

Gesinterte Metallteile von XY-GLOBAL
XY-GLOBAL unterstützt kundenspezifische MIM- und Pulvermetallurgieprojekte von der technischen Prüfung bis zur Produktion.
Unser Team kann Folgendes bewerten:
- Materialauswahl
- Bauteilgeometrie
- Wandstärke
- Schwindungskompensation
- Risiken beim Entbindern und Sintern
- Anforderungen an die Nachbearbeitung
- Oberflächenbearbeitung
- Kritische Prüfmaße
Senden Sie uns Ihre 2D-Zeichnungen, 3D-Modelle, Materialanforderungen und geschätzten Mengen zur Fertigungsprüfung.
Teilen:
Metal Injection Molding (MIM) für smarte Wearables: Kleinere Teile, robustere Designs
Reduzieren Sie MIM-Werkzeugrisiken mit DFM und Schwindungskompensation