

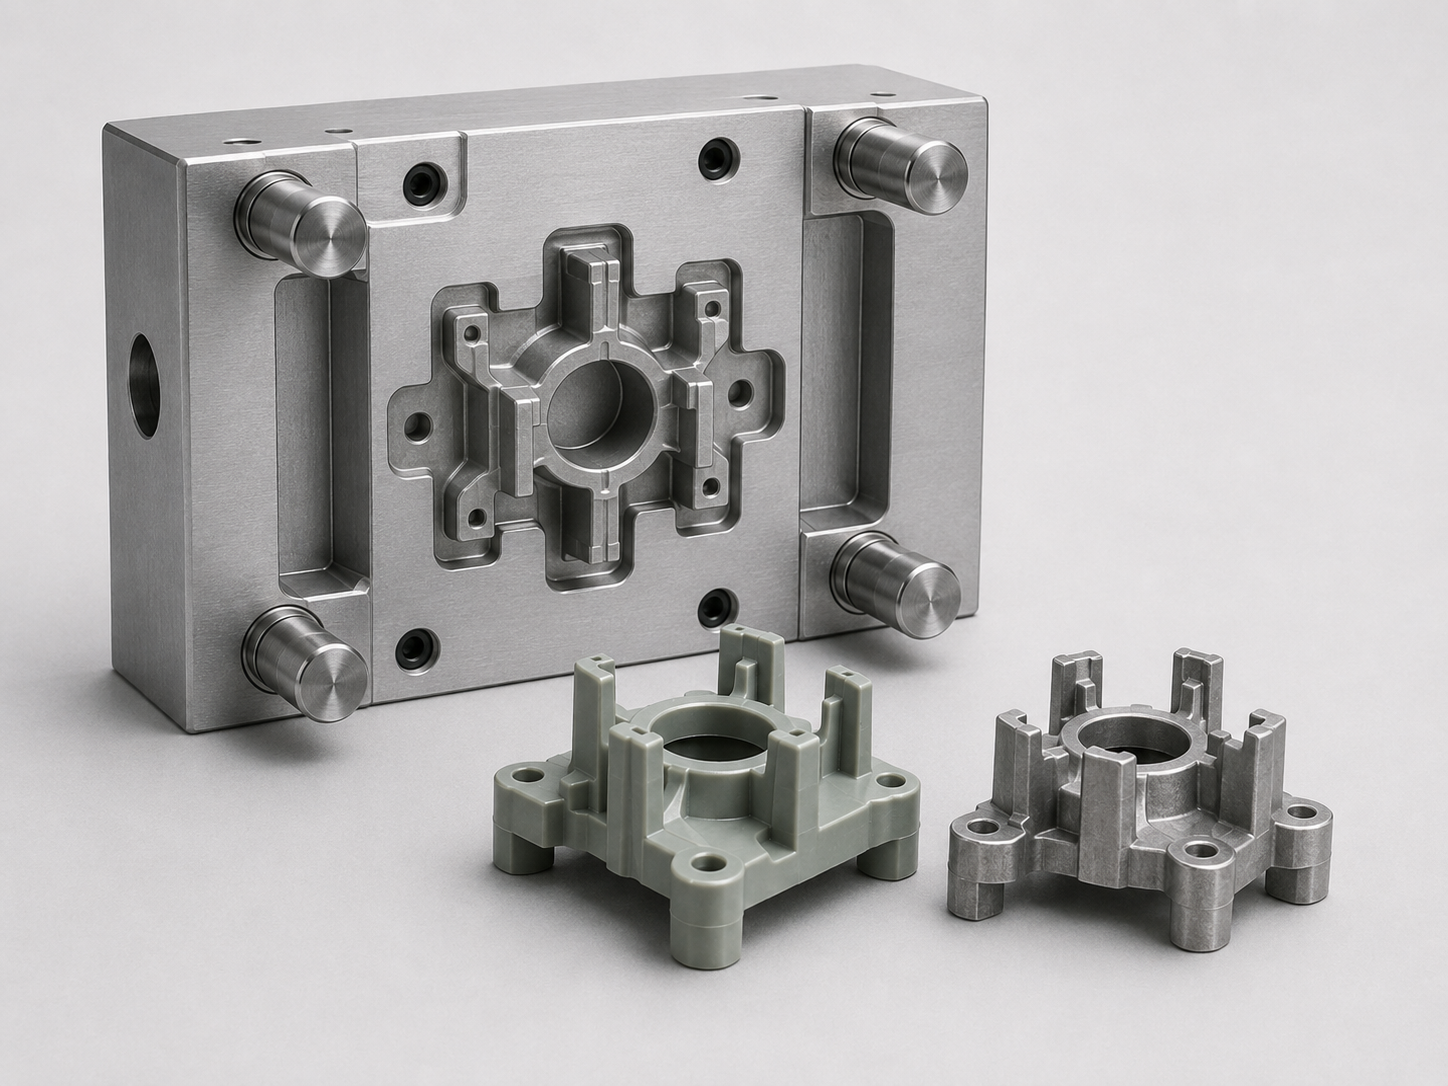
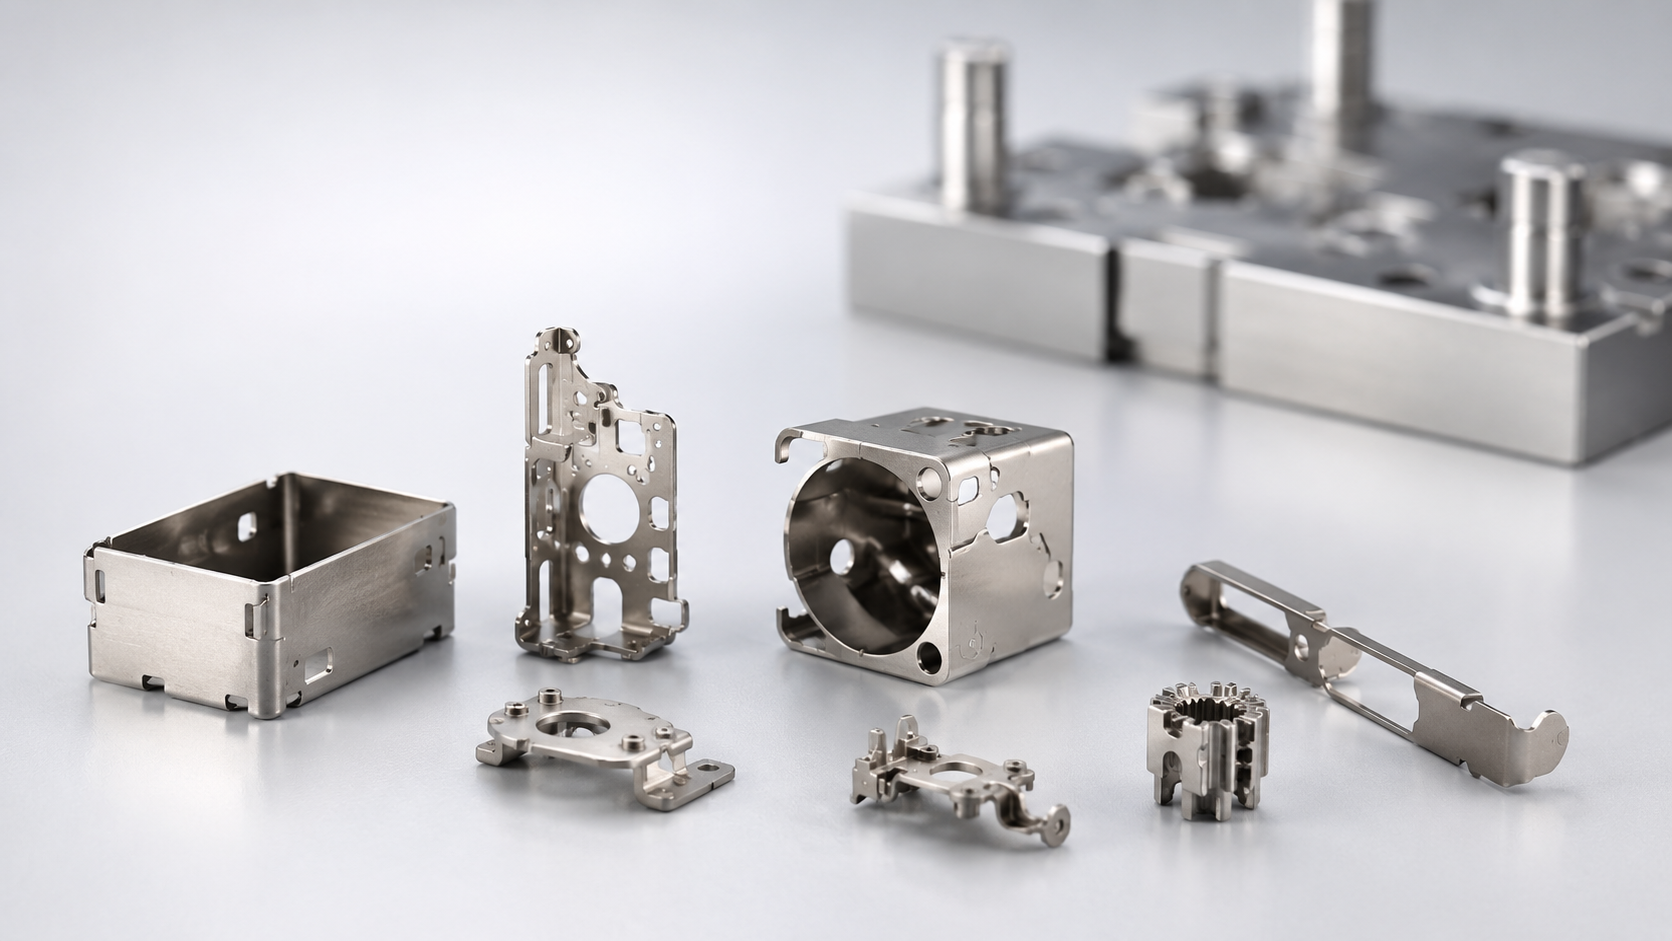
Das Metallspritzgießen kann komplexe Metallteile in großen Stückzahlen herstellen, doch ein erfolgreiches MIM-Projekt hängt entscheidend davon ab, was vor Beginn des Werkzeugbaus geschieht.
Ein Werkzeug kann sich beim Spritzgießen korrekt füllen, dennoch können sich die fertigen Teile nach der Entbinderung und dem Sintern verziehen, Risse bekommen oder außerhalb der Toleranz liegen. Deshalb sollte ein MIM-Werkzeug nicht nur auf Grundlage des Grünteils konstruiert werden. Es muss anhand der endgültigen gesinterten Abmessungen, der Montageanforderungen und der Produktionsbedingungen entwickelt werden.
Bei XY-GLOBAL nutzen wir eine frühzeitige DFM-Prüfung und eine Kompensation der MIM-Werkzeugschwindung, um Risiken zu erkennen, bevor die Werkzeugfertigung beginnt. Ziel ist es, Werkzeugänderungen zu reduzieren, den Musterfreigabeprozess zu verkürzen und einen stabileren Weg zur Serienproduktion zu schaffen.

Warum MIM-Werkzeugbauprojekte häufig Nacharbeit erfordern
Im Gegensatz zum konventionellen Kunststoffspritzgießen durchlaufen MIM-Teile nach dem Spritzgießen eine Entbinderung und ein Hochtemperatursintern. Während dieses Prozesses schrumpft das Teil erheblich.
Die endgültige Schwindung wird von mehreren Faktoren beeinflusst, darunter:
-
Feedstock-Material und Bindemittelsystem
-
Teilgeometrie und Wandstärke
-
Angussposition und Materialfluss
-
Sinterorientierung und Abstützmethode
-
Ofenbedingungen und Fertigungskonstanz
Wenn diese Faktoren nicht vor dem Werkzeugbau geprüft werden, können die ersten gesinterten Muster einen falschen Lochabstand, eine unzureichende Ebenheit, Maßabweichungen oder ungleichmäßige Schwindung aufweisen.
Für Kunden bedeutet dies häufig zusätzliche Werkzeugänderungen, wiederholte Musterläufe und längere Projektvorlaufzeiten.
Mit DFM beginnen, bevor Stahl bearbeitet wird
Eine gründliche DFM-Prüfung hilft festzustellen, ob ein Teil für MIM geeignet ist, bevor die Werkzeugkonstruktion abgeschlossen wird.
Bei XY-GLOBAL prüfen wir das 3D-Modell, die 2D-Zeichnung, das Material, den Jahresbedarf, die Toleranzen, die Oberflächenanforderungen und die Anwendung des Teils. Anschließend bewerten wir die Bereiche, die das Formen und Sintern am wahrscheinlichsten beeinflussen.
Dazu gehören normalerweise Änderungen der Wandstärke, scharfe Ecken, tiefe Löcher, lange Kerne, Hinterschnitte, dünne Rippen, große ebene Flächen, kritische Montageabmessungen und mögliche Verformungen beim Sintern.
Der Zweck von DFM besteht nicht darin, das Produkt des Kunden ohne Grund neu zu konstruieren. Unsere Ingenieure versuchen, die ursprüngliche Funktion und das Erscheinungsbild beizubehalten und das Teil gleichzeitig leichter formbar, entbinderbar, sinterbar und prüfbar zu machen.
Beispielsweise kann ein plötzlicher Übergang von einer dünnen Wand zu einem dicken Bereich zu ungleichmäßiger Füllung und Schwindung führen. Eine große, nicht abgestützte Fläche kann während des Spritzgießens stabil bleiben, sich beim Sintern jedoch verformen. Ein tiefes Loch kann einen langen Kern erfordern, der sich nur schwer auswerfen lässt und schnell verschleißt.
Diese Probleme frühzeitig vor dem Werkzeugbau zu erkennen, ist in der Regel deutlich schneller und kostengünstiger, als sie nach Fertigstellung des Werkzeugs zu beheben.

Der Schwindungsausgleich des MIM-Werkzeugs muss zum tatsächlichen Prozess passen
Der Schwindungsausgleich ist einer der wichtigsten Bestandteile der MIM-Werkzeugkonstruktion.
Ein häufiger Fehler besteht darin, einen einheitlichen allgemeinen Schwindungsprozentsatz auf jede Abmessung anzuwenden. In der tatsächlichen Produktion kann die Schwindung je nach Material, Ausrichtung des Teils, lokaler Wanddicke, Angussposition und Sinterprozess variieren.
XY-GLOBAL betrachtet den Schwindungsausgleich nicht als einfache Skalierungsaufgabe.
Wir prüfen den empfohlenen Schwindungsfaktor des Feedstocks, frühere Produktionsdaten, die Teilegeometrie und die Richtungen der kritischen Abmessungen. Für Abmessungen, die nach dem ersten Versuch möglicherweise angepasst werden müssen, können wir austauschbare Einsätze verwenden oder geeignete Stahlzugaben für spätere Änderungen vorsehen.
Dieser Ansatz trägt dazu bei, das Risiko zu verringern, eine komplette Kavität neu aufbauen zu müssen, wenn nur ein kritischer Bereich korrigiert werden muss.
Für Präzisionsmerkmale empfehlen wir möglicherweise auch eine kombinierte Prozesskette wie MIM mit anschließender CNC-Bearbeitung, Schleifen, Kalibrieren oder anderen Nachbearbeitungen. Dies ist häufig zuverlässiger, als jede enge Toleranz direkt durch das Sintern erreichen zu wollen.
Die Angusskonstruktion beeinflusst mehr als nur die Materialfüllung
Die Angussposition beeinflusst das Füllmuster, die Bindenähte, die Druckverteilung, die lokale Feedstock-Konzentration und das Schwindungsverhalten des fertigen Teils.
Ein Anguss auf einer Dichtfläche, einem Montagebereich, einer sichtbaren Oberfläche oder einem hoch beanspruchten Abschnitt kann unnötige Nacharbeiten verursachen oder die Leistungsfähigkeit des Teils beeinträchtigen.
Während der Werkzeugkonstruktion bewertet XY-GLOBAL die Angussposition zusammen mit folgenden Aspekten:
| Konstruktionsbereich | Projektauswirkungen |
|---|---|
| Materialflussrichtung | Beeinflusst die Füllbalance und die lokale Schwindung |
| Position der Bindenaht | Kann das Erscheinungsbild oder die mechanische Leistungsfähigkeit beeinflussen |
| Entfernung des Angusses | Kann den Bearbeitungs- oder Nachbearbeitungsaufwand erhöhen |
| Kritische Abmessungen | Kann durch die lokale Fließbewegung und Dichte beeinflusst werden |
| Anforderungen an die Oberfläche | Angussmarkierungen sind möglicherweise nicht akzeptabel |
| Ausgewogenheit bei Mehrkavitätenwerkzeugen | Beeinflusst die Konsistenz zwischen den Kavitäten |
Bei komplexeren Teilen kann eine Formfüllanalyse eingesetzt werden, um Füllreihenfolge, eingeschlossene Luft, Bindenähte und Bereiche mit hoher Scherung zu untersuchen, bevor das Werkzeug gefertigt wird.
Das Ziel besteht nicht lediglich darin, die Kavität zu füllen. Vielmehr soll ein stabiles Grünteil mit einer gleichmäßigen Materialverteilung entstehen, das sich während des Sinterns vorhersehbar verhält.

Die Entformung von Grünteilen muss frühzeitig berücksichtigt werden
Ein frisch geformtes MIM-Grünteil ist deutlich schwächer als ein fertiges Metallbauteil.
Wenn sich die Auswerferkraft auf einen dünnen Bereich konzentriert, kann das Teil reißen, sich verbiegen oder Auswerfermarkierungen aufweisen. Lange Kerne, tiefe Bohrungen, ein unzureichender Entformungswinkel und eine ungleichmäßige Kühlung können die Entformung ebenfalls erschweren.
XY-GLOBAL prüft während der Werkzeugkonstruktionsphase die Trennebene, die Auswerferpositionen, die Kernstruktur, den Entformungswinkel und die erwartete Auswerferkraft.
Bei empfindlichen Strukturen empfehlen wir möglicherweise größere Auswerferkontaktflächen, eine Abstreiferplatte, Hülsenauswerfung, angepasste Entformungsschrägen oder eine andere Öffnungsrichtung des Werkzeugs.
Eine stabile Auswerferkonstruktion reduziert Schäden am Grünteil und verbessert die Automatisierung in der Serienproduktion.
Sinterverformungen lassen sich nicht allein durch das Werkzeug lösen
Einige Maßprobleme werden nicht ausschließlich durch das Werkzeug verursacht.
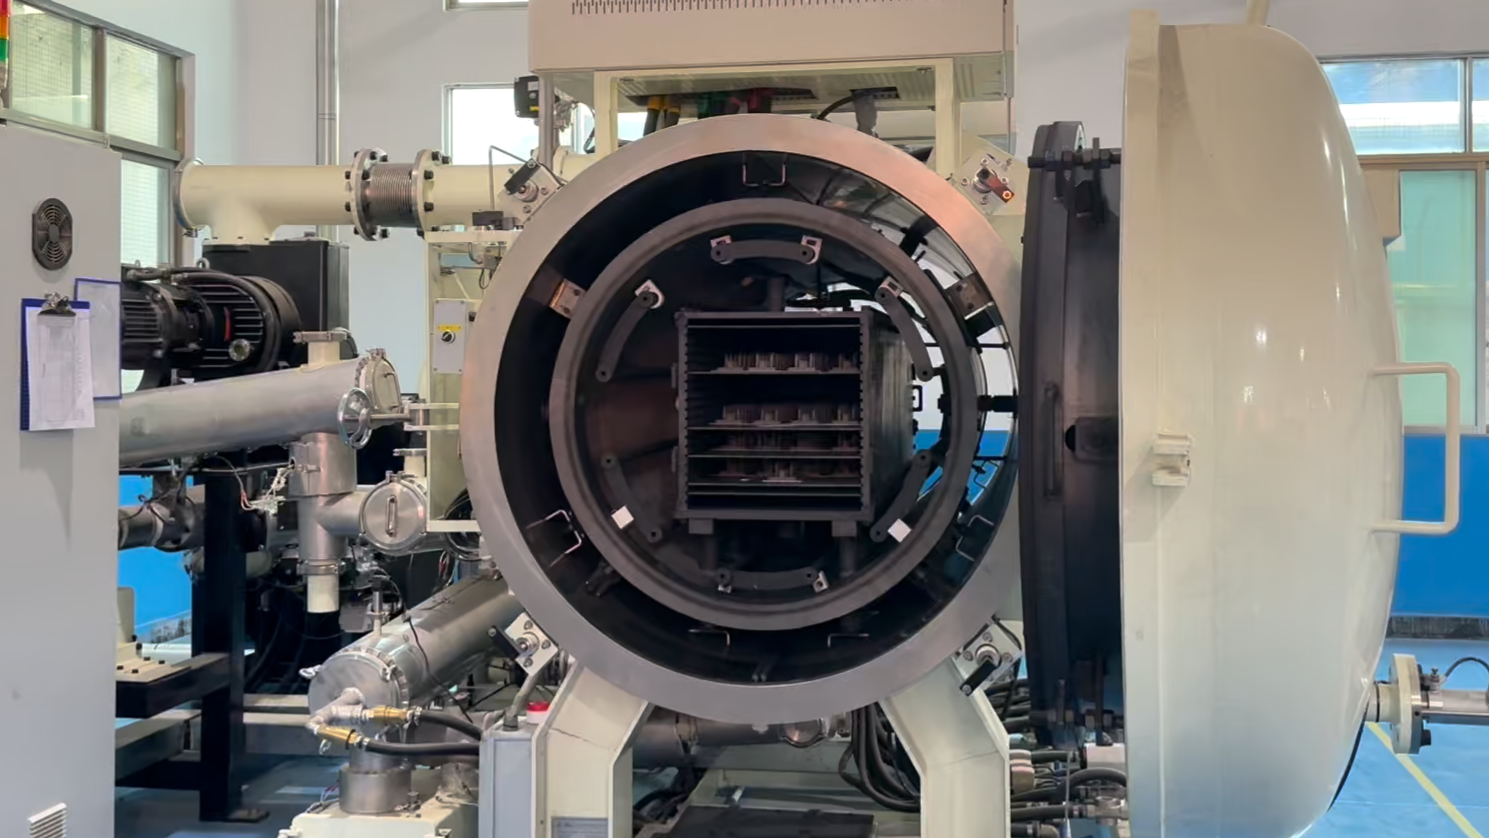
Beim Entbindern und Sintern verliert das Bauteil die Unterstützung durch das Bindemittel und schrumpft bei hohen Temperaturen. Dünne Bereiche, freitragende Merkmale, lange Arme und große ebene Flächen können unter ihrem eigenen Gewicht absacken oder sich verdrehen.
Aus diesem Grund bewertet XY-GLOBAL bereits in der DFM-Phase die Ausrichtung beim Sintern.
Je nach Bauteil verwenden wir möglicherweise Keramikauflagen, kundenspezifische Sintervorrichtungen, Kalibrierwerkzeuge oder eine kontrollierte sekundäre Bearbeitung. Bei Anforderungen an Ebenheit, Geradheit, Rundheit oder Koaxialität muss die gesamte Fertigungsroute berücksichtigt werden.
Dies ist praktischer, als das Werkzeug wiederholt zu ändern, wenn die Hauptursache der Abweichungen im Sinterprozess oder in der Abstützmethode liegt.
Was XY-GLOBAL für MIM-Projekte bieten kann
XY-GLOBAL unterstützt Kunden von der frühen Designprüfung bis zur stabilen Produktion.
Unsere MIM-Dienstleistungen umfassen DFM für Produkte, Unterstützung bei der Materialauswahl, Werkzeugkonstruktion, Werkzeugbau, Spritzgießen, Entbindern, Sintern, Maßkorrektur, sekundäre Bearbeitung, Oberflächenveredelung, Prüfung und Serienproduktion.
Bei Bedarf bieten wir außerdem CNC-Bearbeitung, Schleifen, Polieren, Sandstrahlen, Passivieren, Beschichten und weitere Nachbearbeitungsverfahren an.
Bei Bauteilen mit kritischen Maßen können wir MIM mit CNC-Bearbeitung kombinieren, um ein besseres Gleichgewicht zwischen Kosten, Komplexität und Präzision zu erreichen.
Unser Engineering-Team berät Kunden auch, wenn MIM nicht das am besten geeignete Verfahren ist. Bei sehr kleinen Stückzahlen, großen einfachen Bauteilen oder extrem engen Toleranzen über das gesamte Bauteil können CNC-Bearbeitung, Feinguss, Pulvermetallurgie oder ein anderes Verfahren praktischer sein.
Ziel ist die Auswahl des richtigen Fertigungsverfahrens, nicht einfach der Verkauf eines Werkzeugs.

So reduzieren wir Werkzeug- und Produktionsrisiken
Vor Beginn der Werkzeugherstellung prüfen wir normalerweise die folgenden Bereiche:
| Prüfpunkt | Hauptzweck |
|---|---|
| Wandstärke und Geometrie | Risiken durch Füll- und Sinterschwindungsverformungen reduzieren |
| Trennebene und Auswerferanordnung | Funktions- und Sichtflächen schützen |
| Anschnittposition | Füllung verbessern und Nachbearbeitung reduzieren |
| Schwindungskompensation | Endmaße nach dem Sintern kontrollieren |
| Kritische Toleranzen | Prüfen, ob eine mechanische Bearbeitung oder Kalibrierung erforderlich ist |
| Ausrichtung beim Sintern | Ebenheit und Maßstabilität verbessern |
| Strategie zur Werkzeuganpassung | Zukünftige Korrekturen einfacher und kostengünstiger machen |
Nach dem Werkzeugversuch bewerten wir nicht nur das gespritzte Grünteil.
Die Muster müssen Spritzgießen, Entbindern und Sintern vollständig durchlaufen, bevor die endgültigen Abmessungen bestätigt werden können. Anschließend vergleichen wir die Ergebnisse mit der Zeichnung und bewerten Schwindung, Dichte, Verformung, Oberflächenzustand und Kavitätskonsistenz.
Falls Anpassungen erforderlich sind, ermitteln wir vor Änderungen, ob die Ursache im Werkzeug, in den Spritzparametern, im Verhalten des Feedstocks, in der Sinterunterstützung oder in den Ofenbedingungen liegt.
Dadurch werden unnötige Werkzeugänderungen vermieden und ein besser kontrollierter Entwicklungsprozess geschaffen.
Von Prototypmustern zur Serienproduktion
Ein erfolgreiches Muster ist nur der erste Schritt.
Für eine reproduzierbare Produktion müssen die Spritzparameter, die Sintereinstellungen, das Prüfverfahren, die Vorrichtungskonstruktion und die Abnahmekriterien vollständig kontrolliert werden.
XY-GLOBAL unterstützt die Musterentwicklung, die Validierung in kleinen Stückzahlen und die langfristige Serienproduktion. Je nach Projektanforderungen können wir Maßberichte, Erstmusterprüfberichte, Materialzertifikate, Prüfprotokolle und weitere Qualitätsdokumente bereitstellen.
Unsere Qualitätsmanagementsysteme umfassen ISO 9001 und ISO 13485. Dadurch können wir sowohl allgemeine industrielle Anwendungen als auch Projekte mit höheren Anforderungen an die Qualitätskontrolle unterstützen.
Welche Informationen werden für ein MIM-Angebot benötigt?
Für eine genaue Projektbewertung sollten Kunden das 3D-Modell, die 2D-Zeichnung, die Materialanforderungen, den erwarteten Jahresbedarf, die Menge der Erstbestellung, die Oberflächenbeschaffenheit und die Produktanwendung bereitstellen.
Die 2D-Zeichnung sollte kritische Abmessungen, Toleranzen, Prüfanforderungen und Funktionsflächen eindeutig kennzeichnen.
Auf Grundlage dieser Informationen kann XY-GLOBAL Folgendes bewerten:
-
Ob das Bauteil für MIM geeignet ist
-
Mögliche Risiken bei Werkzeug und Sintern
-
Empfohlenes Material und Fertigungsverfahren
-
Abmessungen, die möglicherweise eine Nachbearbeitung erfordern
-
Werkzeugstruktur und geschätzte Produktionskosten
-
Vorlaufzeit für Muster und Serienproduktion
Fazit
Die Reduzierung von Risiken bei MIM-Werkzeugen beginnt, bevor das Werkzeug gefertigt wird.
Eine gründliche DFM-Prüfung, eine zuverlässige Kompensation der MIM-Werkzeugschwindung, eine geeignete Auslegung von Anschnitt und Auswerfung sowie die frühzeitige Planung der Sinterverformung können wiederholte Werkzeugänderungen reduzieren und den Weg zur Serienproduktion verkürzen.
XY-GLOBAL bietet mehr als MIM-Werkzeuge. Wir unterstützen den gesamten Prozess – von der technischen Prüfung und Werkzeugentwicklung über Spritzgießen, Entbindern, Sintern, Bearbeiten, Nachbearbeiten und Prüfen bis hin zur Serienproduktion.
Durch die frühzeitige Berücksichtigung des endgültig gesinterten Bauteils helfen wir Kunden, eine bessere Maßstabilität, ein geringeres Entwicklungsrisiko und eine zuverlässigere Fertigungslösung zu erreichen.
Teilen:
Wie der Sinterprozess in der Metallurgie die Leistung des fertigen Bauteils beeinflusst
Präzisions-Metallspritzguss mit dünnen Wänden für komplexe Kleinteile