

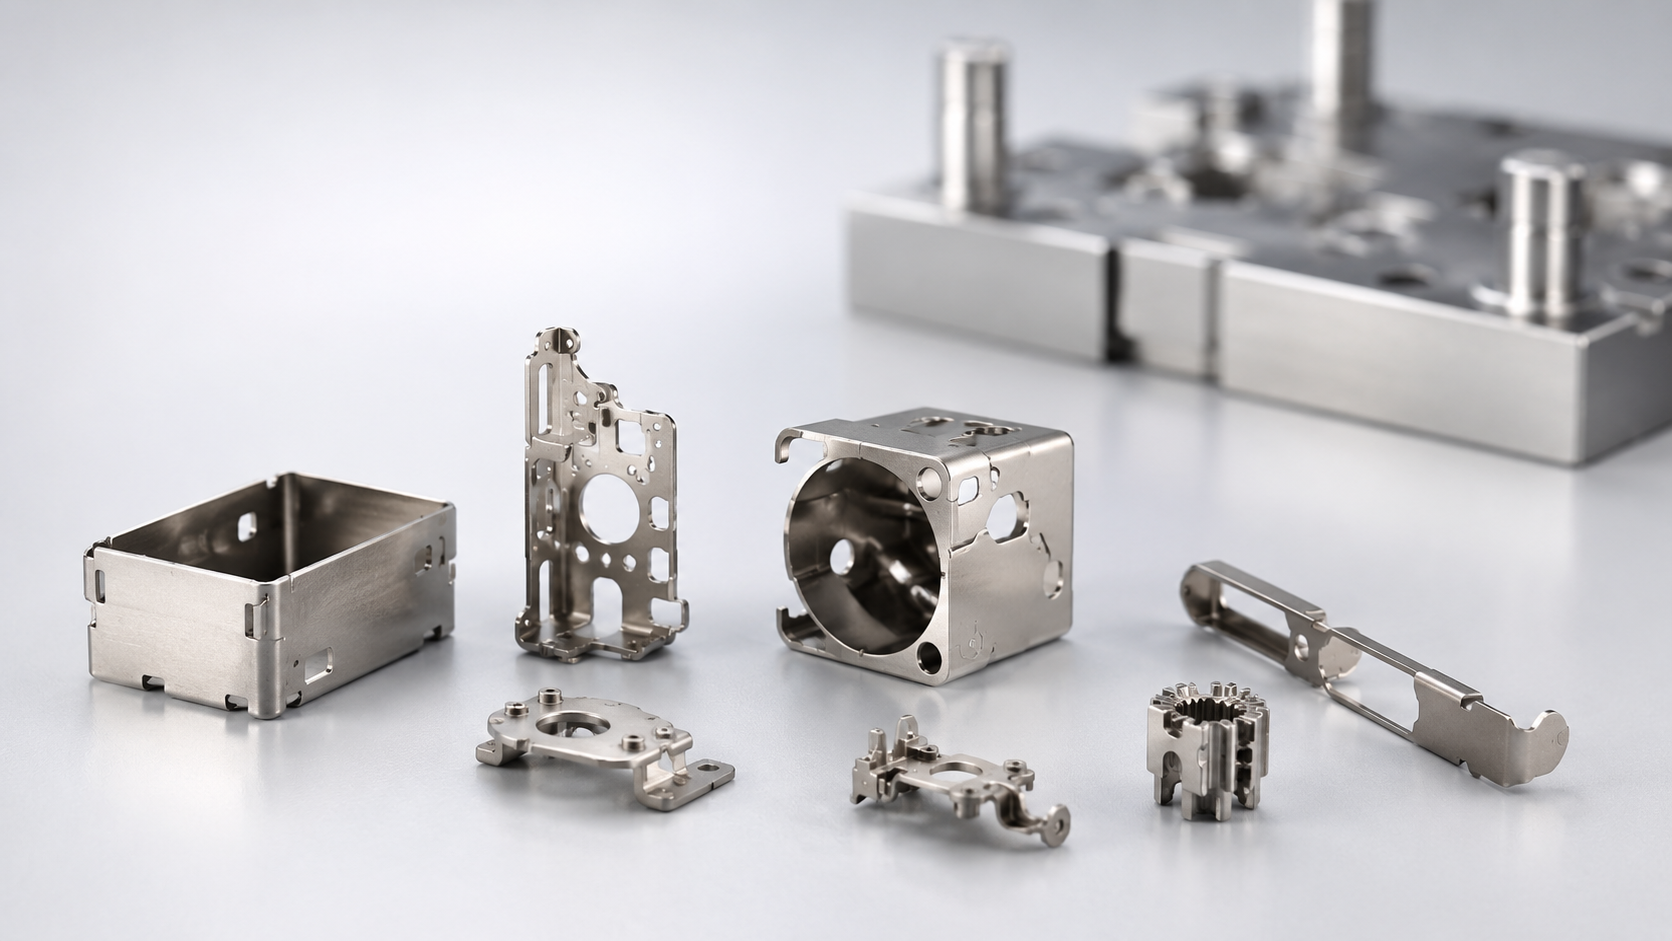
Bei kleinen Metallteilen mit dünnen Wänden, komplexer Geometrie und hohen Jahresstückzahlen kann die CNC-Bearbeitung teuer und ineffizient werden.
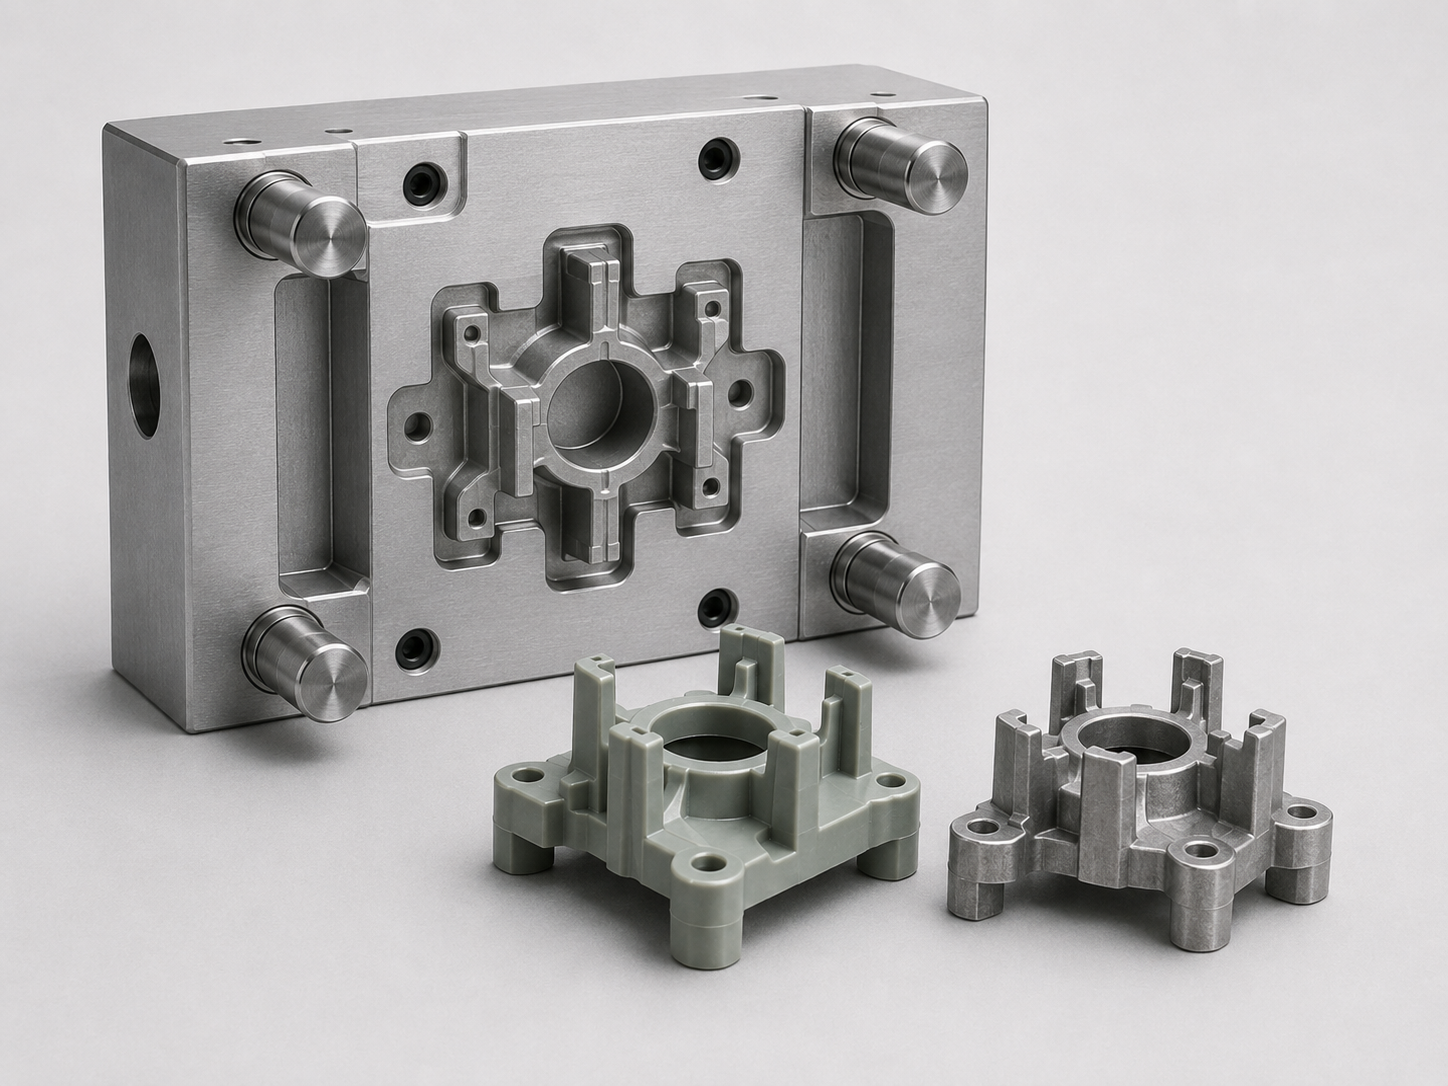
XY-GLOBAL bietet Dienstleistungen für kleinen präzisen dünnwandigen Metallspritzguss für Kunden, die kompakte Metallkomponenten mit reproduzierbaren Abmessungen, integrierten Merkmalen und zuverlässiger Serienproduktion benötigen.
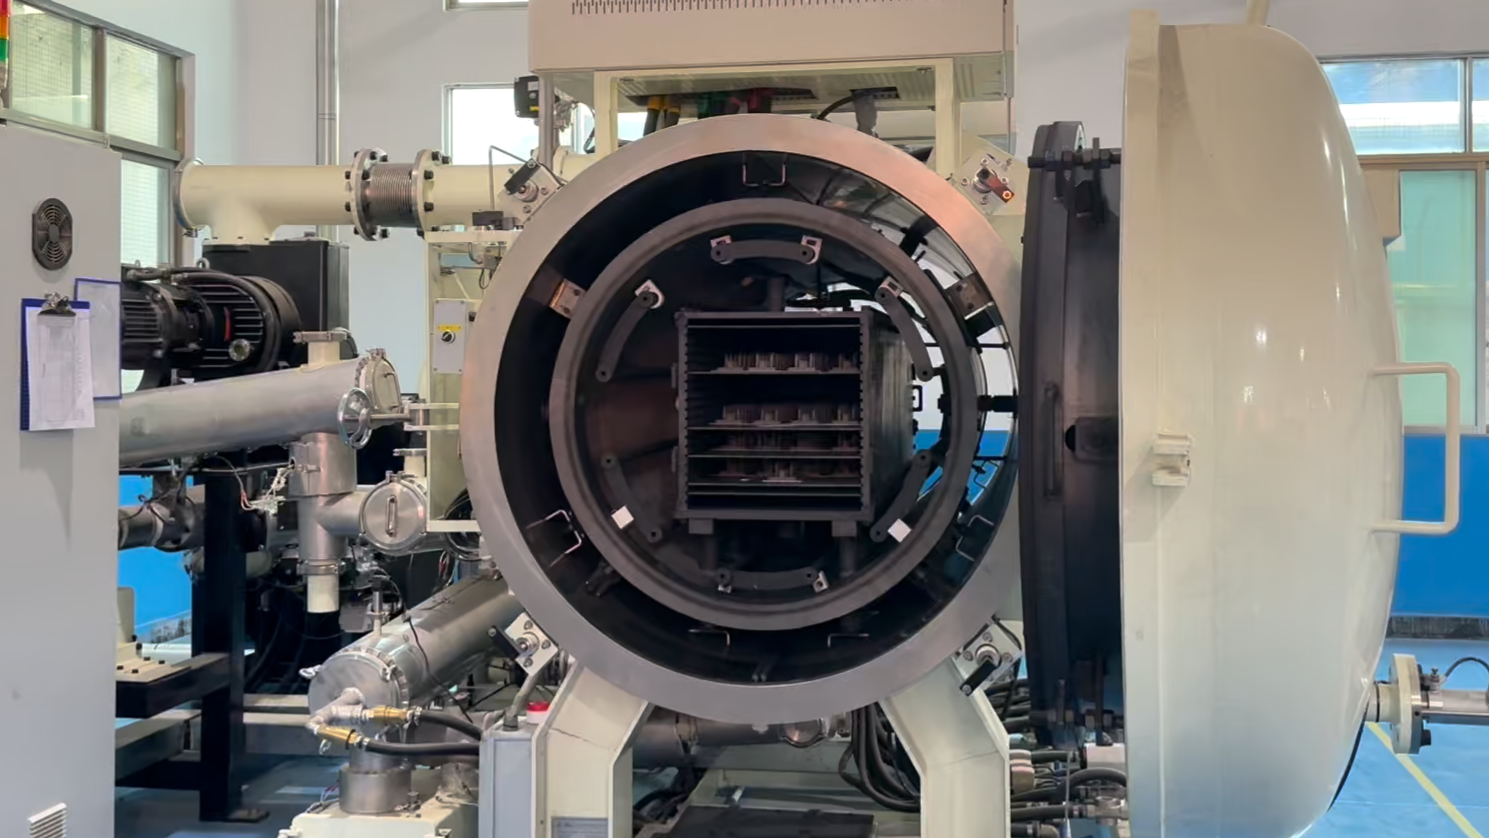
Wir unterstützen den gesamten Prozess von DFM und Werkzeugbau über Formgebung, Entbindern, Sintern, sekundäre CNC-Bearbeitung und Prüfung.

Präzisions-MIM-Leistungsfähigkeit
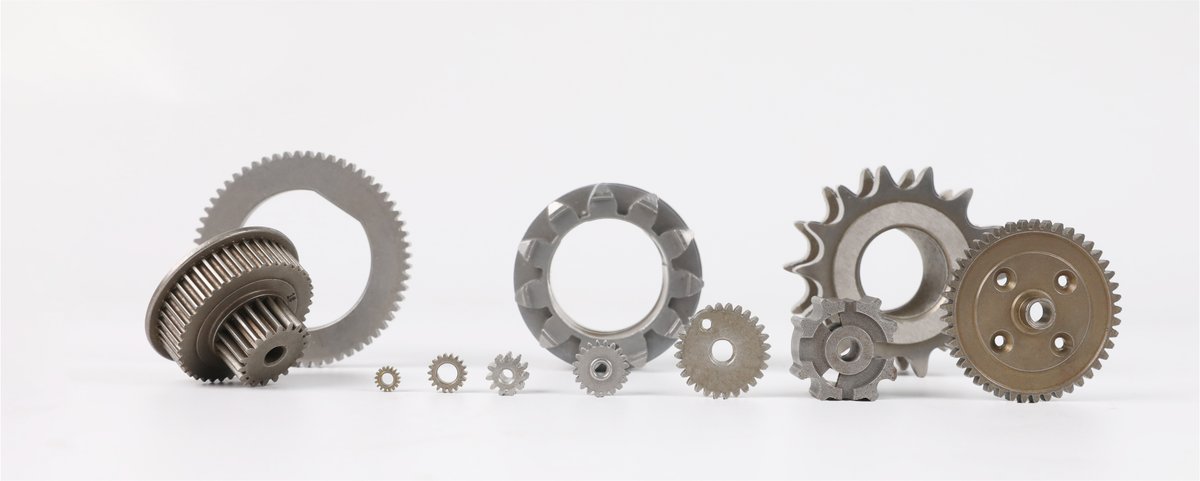
Unser MIM-Prozess eignet sich für kleine Komponenten, die durch konventionelle Bearbeitung nur schwer oder kostenintensiv gefertigt werden können.
| Leistungsfähigkeit | Typischer Bereich |
|---|---|
| Typisches Teilegewicht | Unter 1 g bis mehrere Dutzend Gramm |
| Typische Wandstärke | 0,5–3,0 mm |
| Dünnere Merkmale | Unter 0,5 mm nach DFM-Prüfung |
| Allgemeine MIM-Toleranz | Ca. ±0,3 % bis ±0,5 % |
| Kritische Toleranzen | Sekundäre CNC-Bearbeitung verfügbar |
| Typische Oberflächenrauheit | Ra 0,8–1,6 μm |
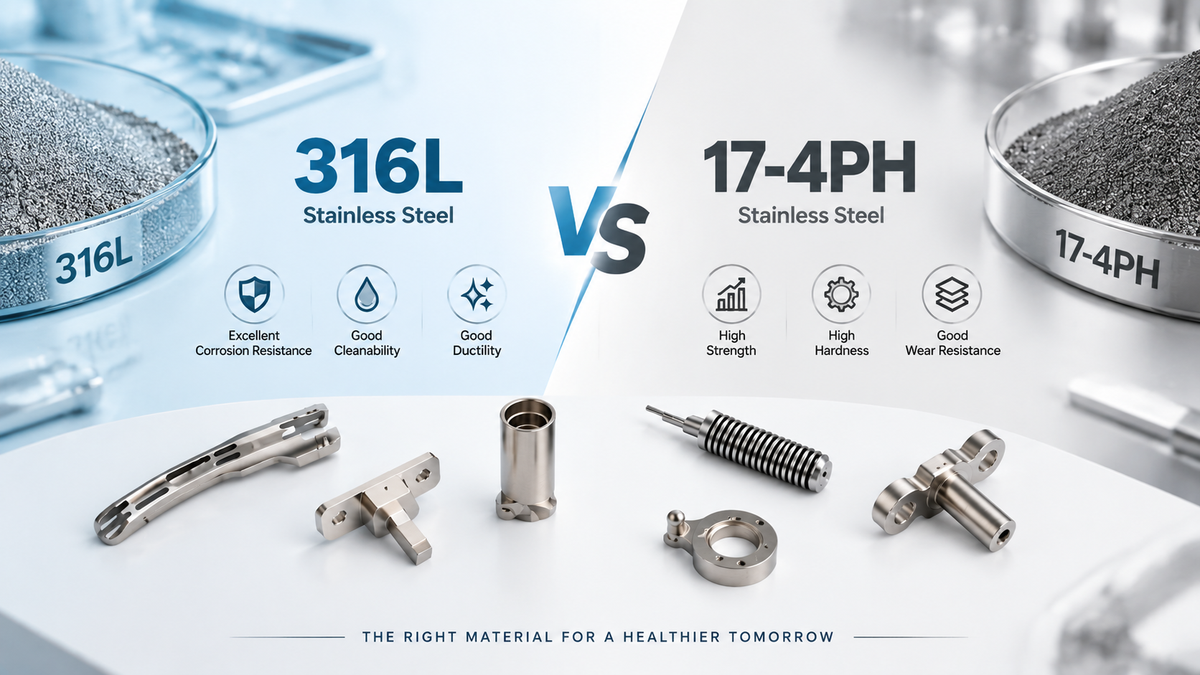
| Gängige Materialien | 17-4PH, 316L, 304, 420, 440C |
| Produktionsvolumen | Tausende bis Millionen Teile |
| Prüfung | KMG, optische Messung, Messlehren |
| Sekundärprozesse | CNC, Schleifen, Wärmebehandlung, Polieren, PVD |
Die tatsächliche Leistungsfähigkeit hängt von Bauteilgröße, Material, Wandstärke und Toleranzanforderungen ab.
Dünnwandiges MIM benötigt gutes DFM
Dünnwandige Teile können empfindlich auf Füllung, Schwindung und Verformung reagieren.
Vor dem Werkzeugbau prüft unser Engineering-Team:
-
gleichmäßige Wandstärke
-
dünne Rippen und schmale Bereiche
-
Anspritzpunkt
-
Entformungsschrägen
-
Trennebenen
-
Hinterschnitte
-
kritische Toleranzen
-
Risiken der Sinterverformung
Ziel ist es, Fertigungsrisiken zu identifizieren, bevor das Werkzeug gebaut wird.
Kleine Designänderungen in der DFM-Phase können häufig Werkzeuganpassungen reduzieren und die Produktionsstabilität verbessern.

Schwindungskompensation ist entscheidend
MIM-Teile schrumpfen während des Entbinderns und Sinterns typischerweise um etwa 15%–20%, abhängig vom Material und vom Feedstock-System.
Bei einfachen Teilen kann die Schwindung relativ gut vorhersehbar sein.
Bei dünnwandigen oder asymmetrischen Bauteilen können verschiedene Bereiche unterschiedlich stark schwinden.
Unsere Werkzeug- und Prozessentwicklung berücksichtigt daher:
-
Materialschwindung
-
lokale Wandstärke
-
Position des Merkmals
-
Formungsrichtung
-
Sinterausrichtung
-
kritische Bezugsbeziehungen
Erste Muster werden nach dem Sintern vermessen, und die Werkzeuge können entsprechend den tatsächlichen Maßergebnissen angepasst werden.

MIM + CNC für Merkmale mit engen Toleranzen
Nicht jedes Merkmal muss direkt durch MIM hergestellt werden.
Bei vielen Präzisionskomponenten besteht der wirtschaftlichste Ansatz darin, zunächst die komplexe Geometrie zu formen und anschließend nur die kritischen Bereiche zu bearbeiten.
| Merkmal | Empfohlener Prozess |
|---|---|
| Komplexe Außengeometrie | MIM |
| Dünne Rippen | MIM |
| Kleine Ansätze | MIM |
| Innenprofile | MIM |
| Präzisionsbohrung | MIM + CNC |
| Enge Positionstoleranz | MIM + CNC |
| Kritische ebene Fläche | CNC oder Schleifen |
| Präzisionsgewinde | MIM oder Nachbearbeitung |
| Hochglanzoberfläche | Schleifen / Polieren |
So bleibt der Kostenvorteil von MIM erhalten, während gleichzeitig anspruchsvolle Montageanforderungen erfüllt werden.
Werkstoffe für kleine präzise MIM-Teile
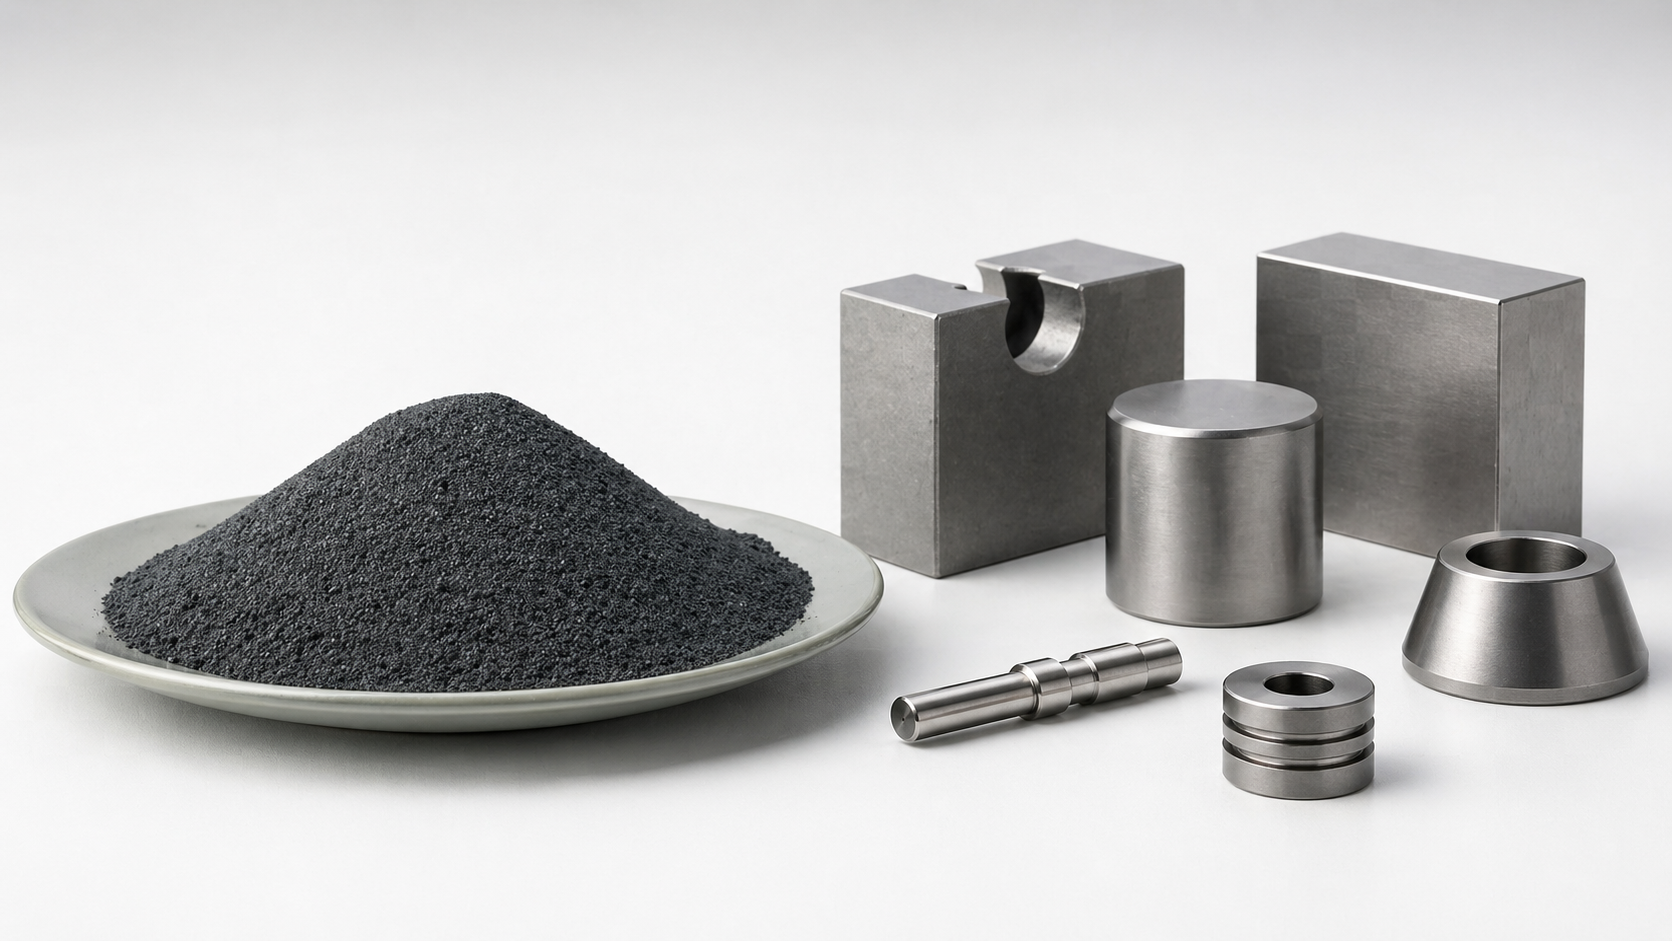
Wir unterstützen üblicherweise:
-
17-4PH-Edelstahl
-
316L-Edelstahl
-
304-Edelstahl
-
420-Edelstahl
-
440C-Edelstahl
-
niedriglegierte Stähle
-
weitere projektspezifische MIM-Materialien
Bei der Materialauswahl sollten Festigkeit, Härte, Korrosionsbeständigkeit, Wärmebehandlung und die Anforderungen an die fertige Oberfläche berücksichtigt werden.

Qualitätskontrolle für kleine MIM-Komponenten
Kleine Bauteile weisen auf begrenztem Raum häufig mehrere funktionale Abmessungen auf.
Je nach Projekt verwenden wir:
| Anforderung | Prüfmethode |
|---|---|
| Allgemeine Abmessungen | Mikrometer / Messschieber |
| Kleine Merkmale | Optische Messung |
| GD&T | KMG |
| Lochdurchmesser | Grenzlehrdorn |
| Ebenheit | KMG / Vorrichtung |
| Oberflächenrauheit | Rauheitsmessgerät |
| Erstmuster | Maßprüfbericht |
Für wiederholte Fertigungen können außerdem spezielle Lehren oder Prüfvorrichtungen für wichtige Abmessungen entwickelt werden.

Wann sollten Sie MIM in Betracht ziehen?
MIM eignet sich besonders, wenn ein Bauteil folgende Merkmale aufweist:
-
geringe Gesamtabmessungen
-
dünne Wände
-
komplexe 3D-Geometrie
-
mehrere integrierte Merkmale
-
Anforderungen an Edelstahl oder hochfestes Material
-
hohes jährliches Produktionsvolumen
Bei kleinen Stückzahlen oder einfacher Geometrie kann die CNC-Bearbeitung weiterhin wirtschaftlicher sein.
Wenn jedoch ein kleines Edelstahlteil mehrere Bearbeitungsaufspannungen erfordert und der Jahresbedarf Zehntausende Stück erreicht, kann MIM die Herstellungskosten pro Stück deutlich senken.
XY-GLOBAL MIM-Fertigungsunterstützung
XY-GLOBAL unterstützt kundenspezifische Fertigungsprojekte seit 2011.
Unsere Leistungen umfassen MIM sowie CNC-Bearbeitung, Schleifen, EDM, Druckguss, CIM und Montage.
| Werksinformationen | Details |
|---|---|
| Gegründet | 2010 |
| Fertigungsunterstützung | China und Malaysia |
| Qualitätssysteme | ISO 9001, ISO 13485 |
| Kernprozesse | MIM, CNC, CIM, Druckguss, Schleifen, EDM |
| MIM-Dienstleistungen | DFM, Werkzeugbau, Formen, Entbindern, Sintern |
| Nachgelagerte Bearbeitung | CNC und Schleifen |
| Prüfung | KMG, optische Messtechnik und spezielle Lehren |
| Produktionsunterstützung | Von der Prototypenvalidierung bis zur Serienproduktion |
| Hauptindustrien | Medizintechnik, Robotik, Automobilindustrie, Elektronik, Industrieausrüstung |
Da wir auch Präzisions-CNC-Bearbeitung anbieten, können kritische MIM-Merkmale im Rahmen desselben Projekts hausintern fertiggestellt werden.
Dadurch entfällt die Notwendigkeit, separate MIM- und Bearbeitungslieferanten zu koordinieren.
Senden Sie uns Ihr dünnwandiges MIM-Teil
Wenn Sie ein kleines Präzisionsbauteil aus Metall mit dünner Wand für den Metallspritzguss entwickeln, senden Sie uns Ihre 2D-Zeichnung und Ihr 3D-Modell.
Unser Engineering-Team kann Folgendes prüfen:
-
ob das Design für MIM geeignet ist
-
erreichbare Wandstärke
-
Toleranzrisiken
-
Anforderungen an die Werkzeuge
-
Anforderungen an die nachgelagerte Bearbeitung
-
geschätzter Produktionsansatz
Für ein Angebot geben Sie bitte das Material, die Jahresmenge, kritische Toleranzen und Oberflächenanforderungen an.
XY-GLOBAL kann das Projekt von der Werkzeugentwicklung und Musterfreigabe bis zur stabilen Serienproduktion begleiten.
FAQ
Wie dünn kann eine MIM-Wand sein?
Für viele Teile sind etwa 0,5 mm praktikabel. Dünnere Merkmale können nach Prüfung des Materials, der Fließlänge und der Geometrie möglich sein.
Welche Toleranz kann MIM erreichen?
Typische MIM-Toleranzen liegen bei etwa ±0,3 % bis ±0,5 %. Kritische Maße können durch nachgelagerte CNC-Bearbeitung oder Schleifen verbessert werden.
Ist MIM für kleine Edelstahlteile geeignet?
Ja. Kleine Edelstahlkomponenten mit komplexer Geometrie und hohen Produktionsvolumina sind eine typische Anwendung für MIM.
Kann XY-GLOBAL nachgelagerte CNC-Bearbeitung anbieten?
Ja. Wir können MIM mit CNC-Bearbeitung, Schleifen, Wärmebehandlung und anderen nachgelagerten Prozessen im selben Projekt kombinieren.
Teilen:
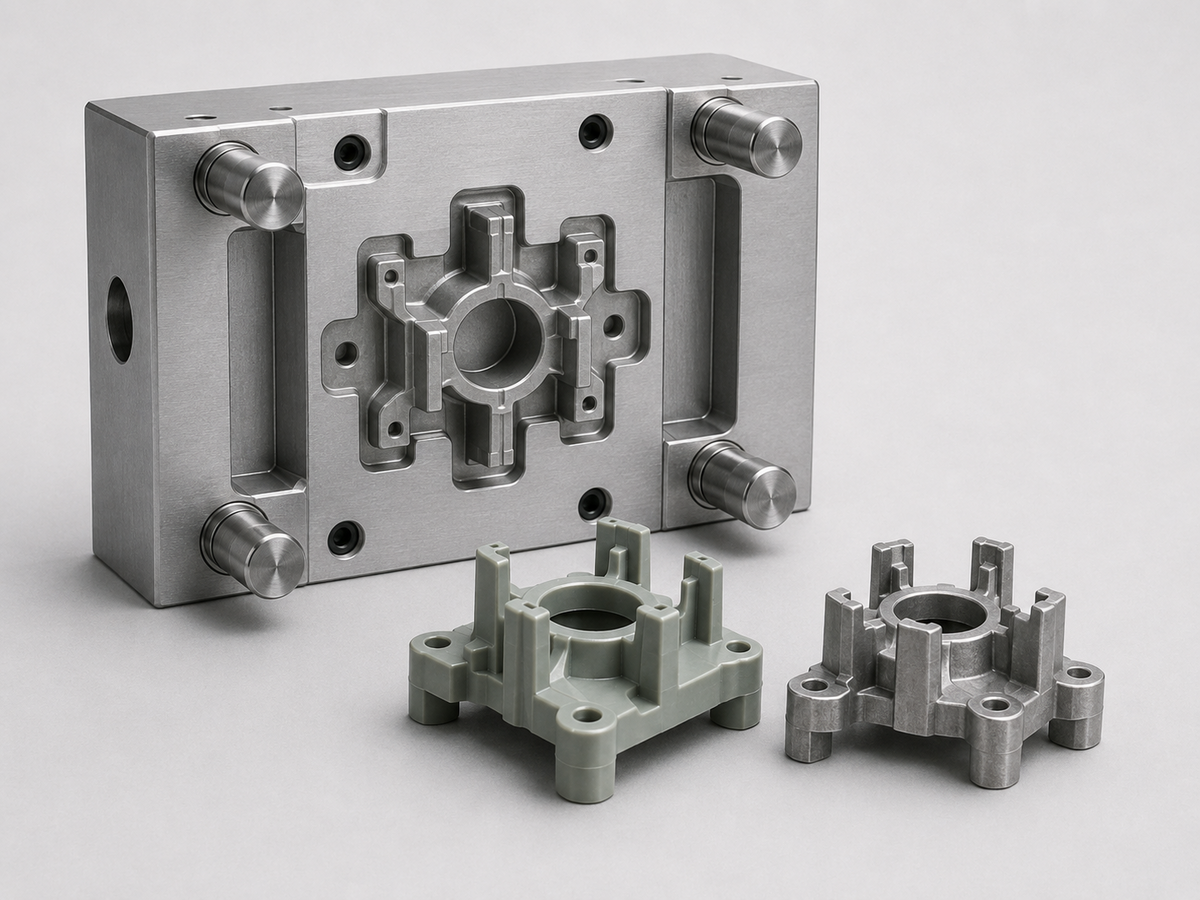
Reduzieren Sie MIM-Werkzeugrisiken mit DFM und Schwindungskompensation
Keramische Kolbenhülsenbaugruppe für Dosierpumpen | Auswahl- und Fertigungsleitfaden