


Die eigentliche Frage hinter der Metallpulvermetallurgie
Wenn Menschen nach Metallpulvermetallurgie suchen, erwarten sie häufig eine Standarderklärung des Verfahrens: Mischen von Metallpulvern, Verdichten, Sintern, Kalibrieren und Nachbearbeitung. Solche Inhalte sind weit verbreitet und auf grundlegender Ebene nützlich. Bei realen Fertigungsentscheidungen ist dies jedoch selten die erste Frage, die Einkäufer oder Ingenieure beantwortet haben müssen.
„Die praktischere Frage lautet: Wann ist die Metallpulvermetallurgie für ein Teil tatsächlich sinnvoll, und wann nicht?
”
Diese Unterscheidung ist wichtig, weil ein Teil technisch herstellbar sein kann und dennoch nicht für die Pulvermetallurgie geeignet ist. In der Produktion werden die Kosten nicht nur durch den angegebenen Stückpreis bestimmt, sondern auch durch Materialausnutzung, Wiederholgenauigkeit, Amortisation der Werkzeuge, Nachbearbeitung und die Frage, wie gut das Design von Anfang an zum Prozess passt. Daher sollte die Pulvermetallurgie nicht als allgemeines kostengünstiges Metallumformverfahren betrachtet werden. Sie ist ein Verfahren mit klaren Stärken, klaren Grenzen und einem sehr spezifischen Platz in der Produktionsplanung.
Der eigentliche Wert der Metallpulvermetallurgie liegt nicht darin, dass sie Metallteile herstellen kann. Er liegt darin, dass sie die richtige Art von Metallteilen im großen Maßstab effizienter und gleichmäßiger fertigen kann.

Warum die Metallpulvermetallurgie in der Produktion weiterhin wichtig ist
Die Pulvermetallurgie bleibt wichtig, weil viele Metallteile nicht in der Prototypenphase scheitern. Sie scheitern später, wenn Unternehmen versuchen, sie wirtschaftlich zu skalieren. Ein Design kann bei der CNC-Bearbeitung in der Musterphase gut funktionieren, doch sobald die jährliche Nachfrage steigt, lassen sich die Kosten für Bearbeitungszeit, Materialverschwendung und wiederholte Bearbeitung möglicherweise schwerer rechtfertigen.
Hier wird Metallpulvermetallurgie häufig prüfenswert. Sie ist besonders relevant für kleine tragende Metallteile mit stabiler Geometrie, gleichbleibendem Bedarf und einem Produktionsziel, bei dem Konsistenz ebenso wichtig ist wie der Preis.
Im Gegensatz zur zerspanenden Fertigung, bei der Material aus Stangenmaterial oder Platten entfernt wird, folgt die Pulvermetallurgie eher einer Produktionslogik nahe der Endkontur. Das bedeutet nicht, dass jedes Merkmal vollständig und ohne Nachbearbeitung entsteht. Es bedeutet, dass der Prozess den später erforderlichen unnötigen Materialabtrag reduzieren kann. Für die richtige Teilekategorie verändert das die Wirtschaftlichkeit der Massenproduktion erheblich.
Eine kurze Eignungsprüfung: Wann die Pulvermetallurgie ernsthaft in Betracht gezogen werden sollte
Bevor die Prozessschritte erörtert werden, ist es sinnvoller zu prüfen, ob ein Teil überhaupt ein geeigneter Kandidat ist.
| Bewertungsfaktor | Besser geeignet für die Pulvermetallurgie | Weniger geeignet für die Pulvermetallurgie |
|---|---|---|
| Produktionsvolumen | Hoher Jahresbedarf, stabile Folgeaufträge | Geringes Volumen, ausschließlich Prototypen, instabile Nachfrage |
| Designstatus | Geometrie weitgehend festgelegt | Häufige Designänderungen |
| Teilegeometrie | Klein, relativ regelmäßig, klare Pressrichtung | Komplexe Seitenmerkmale, tiefe Hohlräume, unregelmäßige 3D-Geometrie |
| Kostenoptimierung | Reduzierung von Materialabfall und Zykluszeit | Maximierung der Flexibilität in frühen Entwurfsphasen |
| Toleranzstrategie | Einige kritische Merkmale können später kalibriert oder bearbeitet werden | Alle kritischen Maße werden durch die einstufige Formgebung erwartet |
Dies ist eine der wichtigsten Realitäten der Pulvermetallurgie: Bei diesem Verfahren geht es nicht hauptsächlich darum, ob ein Teil einfach oder komplex aussieht. Entscheidend ist, ob das Teil für eine wiederholbare Produktionslogik geeignet ist.
Welche Arten von Teilen am meisten von der Metallpulvermetallurgie profitieren
Ein verbreitetes Missverständnis besteht darin, dass die Pulvermetallurgie vor allem für hochkomplexe Teile attraktiv sei. Tatsächlich sind viele erfolgreiche PM-Teile optisch nicht kompliziert. Es handelt sich um fertigungsgerechte Teile, die in hohen Stückzahlen wiederholt produziert werden und langfristig von weniger Abfall, kürzeren Prozesswegen und einer besseren Wirtschaftlichkeit pro Stück profitieren.
Typische geeignete Kandidaten sind oft:
-
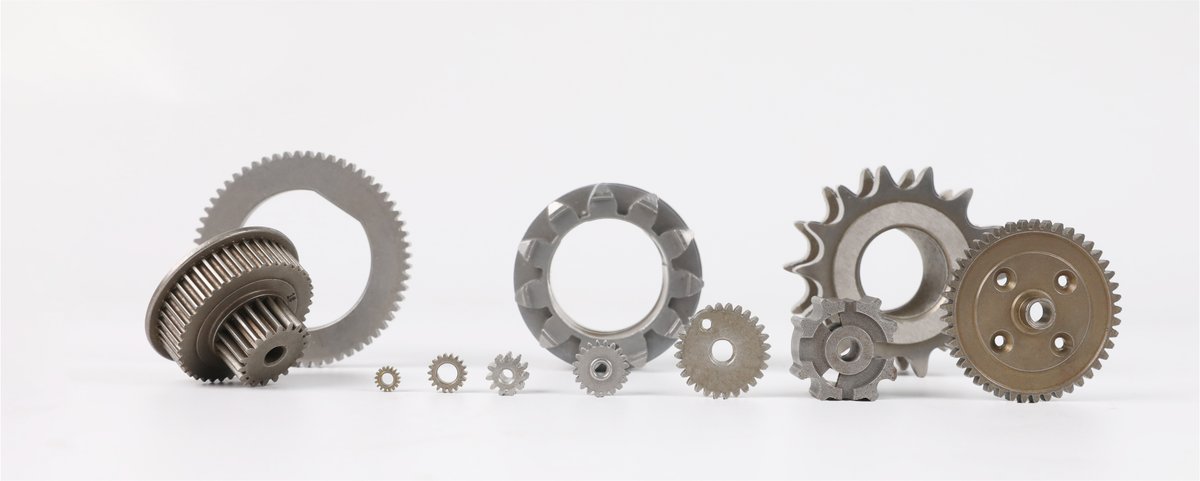
Kleine Zahnräder
-
Buchsen
-
Hülsen
-
Nocken
-
Strukturelle Verbindungselemente
-
Metallkomponenten für Motoren
-
Repetitive Getriebeteile
-
Ölimprägnierte Lagerkomponenten
Diese Teile weisen tendenziell mehrere gemeinsame Merkmale auf:
-
Ihre Geometrie bleibt über längere Zeit relativ stabil
-
Ihr Jahresvolumen ist hoch genug, um die Werkzeugkosten zu rechtfertigen
-
Ihre Funktion hängt nicht von stark unregelmäßiger Freiformgeometrie ab
-
Ihre Produktionskosten werden durch wiederholte Bearbeitungsschritte beeinflusst
-
Ihre Konstruktion kann nach einer pressbasierten Fertigungslogik funktionieren

Deshalb findet man pulvermetallurgische Teile häufig in Automobilsystemen, Industrieanlagen, Elektrowerkzeugen, Motorbaugruppen, Verriegelungssystemen und anderen mechanischen Anwendungen mit hohen Stückzahlen.
Die Pulvermetallurgie ist oft nicht bei den optisch komplexesten Teilen am stärksten, sondern bei den am häufigsten gefertigten Teilen.
Warum der Wert der Pulvermetallurgie über Materialeinsparungen hinausgeht
Viele Artikel reduzieren den Vorteil des Pulvermetallurgieverfahrens auf einen Satz: Die Materialausnutzung ist hoch. Das stimmt, ist aber unvollständig.
Der tatsächliche Nutzen ist umfassender und zeigt sich gewöhnlich in drei miteinander verbundenen Bereichen.
1. Bessere Materialeffizienz
Wenn ein kleines Teil aus größerem Rohmaterial zerspant wird, kann ein großer Teil dieses Rohmaterials als Ausschuss enden. Bei der Großserienproduktion wird diese Verschwendung zu einem Kostenfaktor, insbesondere wenn die Legierungskosten nicht niedrig sind.
2. Geringerer Bearbeitungsaufwand bei großen Stückzahlen
Der Vorteil besteht nicht darin, dass die Pulvermetallurgie jeden sekundären Bearbeitungsschritt überflüssig macht. Der eigentliche Vorteil ist, dass sie die Anzahl wiederholter Zerspanungsschritte über Tausende oder Millionen von Teilen hinweg reduzieren kann.
3. Stabilere Logik für die Großserienproduktion
Ein Verfahren, das einmal funktioniert, ist nicht dasselbe wie ein Verfahren, das sich im großen Maßstab wiederholbar einsetzen lässt. Bei geeigneten Teilen kann die Pulvermetallurgie einen stabileren Produktionsweg ermöglichen, bei dem Materialeinsatz, Teileform und nachgelagerte Bearbeitung besser vorhersehbar sind.
Diese Kombination ist der Grund, warum PM in vielen industriellen Anwendungen weiterhin wettbewerbsfähig ist, obwohl andere Verfahren oft leichter zu erklären sind.
Pulvermetallurgie ist keine universelle kostengünstige Alternative
Hier werden viele allgemeine Artikel irreführend. Pulvermetallurgie ist nicht automatisch das kostengünstigste Verfahren, nur weil das Teil klein und aus Metall ist und in größeren Stückzahlen gefertigt wird.
Mehrere Bedingungen können den Kostenvorteil schnell schwächen:
-
Das Design ändert sich zu häufig
-
Kritische Merkmale sind nicht gut auf die Pressrichtung ausgerichtet
-
Es werden zu viele enge Toleranzen direkt aus der Umformung erwartet
-
Die Nachbearbeitung durch Zerspanung fällt umfangreicher aus als erwartet
-
Das Jahresvolumen ist nicht hoch genug, um die Werkzeugkosten zu amortisieren
Ein Teil kann bei der Angebotserstellung für PM attraktiv erscheinen, aber deutlich weniger attraktiv werden, sobald die technische Prüfung beginnt. Deshalb sind die besten PM-Projekte meist nicht diejenigen mit den aggressivsten Annahmen. Es sind diejenigen mit der realistischsten Prozesszuordnung in einer frühen Phase.
Dass ein Teil pulvermetallurgisch hergestellt werden kann, bedeutet nicht, dass dies auch wirtschaftlich ist.
Pulvermetallurgie vs. CNC-Bearbeitung vs. MIM vs. Druckguss
Die klarste Erklärung für PM besteht darin, es anderen Fertigungsverfahren gegenüberzustellen.
| Verfahren | Am besten geeignet für | Hauptstärke | Haupteinschränkung |
|---|---|---|---|
| Pulvermetallurgie | Strukturteile in großen Stückzahlen, klein und reproduzierbar | Gute Materialeffizienz und skalierbare Produktionswirtschaftlichkeit | Die Geometrie muss zur Presslogik passen |
| CNC-Bearbeitung | Kleine Stückzahlen, Prototypenbau, komplexe Geometrie, häufige Überarbeitungen | Hohe Flexibilität und ausgezeichnete Maßkontrolle | Materialverschwendung und Bearbeitungszeit können bei hohen Stückzahlen beträchtlich sein |
| MIM | Kleine Bauteile mit komplexerer 3D-Geometrie | Bessere Fähigkeit zur Herstellung komplexer Formen | Längere Prozesskette und andere Kostenstruktur |
| Druckguss | Gegossene Nichteisenbauteile in mittleren bis hohen Stückzahlen | Hohe Formgebungseffizienz für gießbare Geometrien | Andere Material- und Konstruktionslogik als bei PM |
Hier sind zwei Punkte wichtig.
Erstens ist MIM nicht einfach eine verbesserte Version der PM. Es handelt sich um einen anderen Weg für andere Geometriebedingungen.
Zweitens ist CNC-Bearbeitung nicht immer die sicherste langfristige Produktionsentscheidung. Sie ist zwar flexibel, aber mit zunehmendem Volumen kann sich die Wirtschaftlichkeit erheblich verändern.
Deshalb ist Pulvermetallurgie im Vergleich zur Bearbeitung nicht nur ein technischer Vergleich. Es handelt sich um eine Entscheidung über die Produktionsstrategie.
Wo die Pulvermetallurgie klare Auslegungsgrenzen hat
Der tatsächliche technische Nutzen entsteht nicht nur durch das Verständnis, wo ein Verfahren funktioniert, sondern auch, wo es an seine Grenzen zu stoßen beginnt.
Bei der konventionellen Pulvermetallurgie mit Pressen und Sintern ist die Pressrichtung eine der wichtigsten konstruktiven Gegebenheiten. Wenn wesentliche Merkmale nicht auf natürliche Weise in diese Formgebungsrichtung passen, kann die Konstruktion Änderungen, nachgelagerte Bearbeitungsschritte oder ein völlig anderes Verfahren erfordern.
Weitere häufige Einschränkungen sind:
-
Große und plötzliche Wanddickenänderungen
-
Merkmale, die auf komplexer, nicht abgestützter Geometrie beruhen
-
Zu viele kritische Toleranzzonen, die sich über mehrere Oberflächen erstrecken
-
Übermäßig optimistische Erwartungen an die Maßhaltigkeit im Sinterzustand
-
Bauteilfunktionen, die eine über das praktische PM-Auslegungsfenster hinausgehende Materialleistung erfordern
Das bedeutet nicht, dass der Pulvermetallurgie Präzision oder Leistungsfähigkeit fehlen. Es bedeutet, dass diese Ergebnisse korrekt konstruiert werden müssen. Die erfolgreichsten PM-Projekte sind in der Regel diejenigen, bei denen die Anforderungen an das Bauteil richtig aufgeteilt werden:
-
Was direkt geformt werden kann
-
Was kalibriert werden sollte
-
Was bearbeitet werden muss
-
Was bereits in der Konstruktionsphase vereinfacht werden sollte
Pulvermetallurgie ist nicht ungenau. Es handelt sich einfach um ein Verfahren, bei dem die richtige Art von Genauigkeit an den richtigen Stellen gefordert werden muss.

Warum einige Angebote für die Pulvermetallurgie gut aussehen, die Produktion aber nicht
Dies ist einer der nützlichsten Abschnitte für Einkäufer, da hier viele Beschaffungsfehler beginnen.
Ein Teil kann zunächst als aussichtsreicher PM-Kandidat erscheinen, weil es klein ist, das prognostizierte Volumen hoch ist und die Struktur nicht allzu schwierig wirkt. Sobald das Projekt jedoch vom Angebot in die technische Prüfung übergeht, treten häufig versteckte Kostentreiber zutage.
Typische Beispiele sind:
-
Das Teil sah einfach aus, doch die tatsächliche Geometrie war nicht für die Pressrichtung geeignet
-
Die Zeichnung sah für zu viele Flächen enge Toleranzen vor
-
Es wurde angenommen, dass nur minimale Sekundärbearbeitung erforderlich sei, doch sie erwies sich letztlich als unverzichtbar
-
Die Erwartungen an Material oder Dichte waren nicht auf die Anwendung abgestimmt
-
Die Amortisation der Werkzeuge erschien auf dem Papier akzeptabel, doch die Nachfragestabilität wurde überschätzt
Diese Probleme bedeuten nicht zwangsläufig, dass der Lieferant einen Fehler gemacht hat. In vielen Fällen liegt die Ursache darin, dass das Projekt in der RFQ-Phase zu schnell bewertet wurde.
| Was in der RFQ-Phase attraktiv wirkt | Was sich später häufig herausstellt |
|---|---|
| Kleines Metallteil | Eine geringe Größe allein garantiert noch keine Eignung für PM |
| Hohes Jahresvolumen | Ein hohes Volumen hilft nur, wenn die Geometrie ebenfalls zum Prozess passt |
| Wettbewerbsfähiger anfänglicher Stückpreis | Die Gesamtproduktionskosten können steigen, sobald eine Nachbearbeitung hinzukommt |
| Einfach aussehende Zeichnung | Visuelle Einfachheit bedeutet nicht immer fertigungstechnische Einfachheit |
Deshalb stellen erfahrene PM-Lieferanten oft schon früh mehr Fragen. Sie verkomplizieren das Angebot nicht. Sie versuchen zu verhindern, dass ein Projekt mit schlechter Eignung stärker erscheint, als es tatsächlich ist.
Designprioritäten, die ein pulvermetallurgisches Projekt in der Regel verbessern
Ein gut auf PM abgestimmtes Design ist kein Design, das jede Anforderung in einem einzigen Formgebungsschritt erzwingt. Es lässt dem Prozess Raum, effizient zu arbeiten.
Bei vielen erfolgreichen kundenspezifischen pulvermetallurgischen Komponenten folgt das Design einigen praktischen Prioritäten:
-
Eine klare und realistische Pressrichtung
-
Kontrollierte Querschnittsänderungen statt abrupter Geometrieübergänge
-
Eine klar definierte Trennung zwischen geformten und bearbeiteten Maßen
-
Fokus auf funktionale Toleranzen statt durchgehend enger Toleranzen überall
-
Materialauswahl, die an die tatsächlichen Einsatzbedingungen gekoppelt ist
-
Akzeptanz begrenzter Sekundärbearbeitungen, sofern sie einen Mehrwert bieten
Dadurch wird das Design nicht schwächer. Der Fertigungsweg wird dadurch realistischer.
Was Einkäufer vor der Anfrage eines Angebots für pulvermetallurgische Komponenten vorbereiten sollten
Für Beschaffungsteams besteht einer der größten Fehler darin, anzunehmen, dass die Geometriedatei allein die gesamte Situation beschreibt. Bei PM ist die Geometrie nur ein Teil der Entscheidung.
Eine aussagekräftige RFQ umfasst typischerweise:
-
2D-Zeichnungen mit gekennzeichneten kritischen Maßen
-
3D-Modelldaten
-
Geschätztes Jahresvolumen
-
Erwartetes Bestellmuster
-
Materialanforderungen
-
Erwartungen an Festigkeit, Härte oder Dichte
-
Anforderungen an die Oberflächenbehandlung, sofern vorhanden
-
Kritische Funktions- oder montagebezogene Merkmale
-
Ob eine Nachbearbeitung zulässig ist
Wenn diese Informationen frühzeitig bereitgestellt werden, führt das zu besseren Verfahrensentscheidungen und realistischeren Preisen. Außerdem hilft es, spätere wiederholte Angebotsüberarbeitungen zu vermeiden.
Die besten Angebote für pulvermetallurgische Teile basieren in der Regel auf vollständigen Anwendungsinformationen und nicht nur auf der Teilegeometrie.
Abschließende Gedanken
Metallpulvermetallurgie sollte weder als universeller Ersatz für die Bearbeitung noch als ein Verfahren betrachtet werden, das einfach deshalb gewählt wird, weil ein Teil klein und aus Metall gefertigt ist. Ihr tatsächlicher Wert zeigt sich, wenn Teil, Stückzahl, Konstruktionslogik und Produktionsziel mit den Stärken des Verfahrens übereinstimmen.
Für die richtige Teilekategorie kann die Pulvermetallurgie Folgendes bieten:
-
Bessere Materialausnutzung
-
Geringerer wiederholter Bearbeitungsaufwand
-
Besser skalierbare Produktionskosten
-
Höhere Wiederholgenauigkeit in der Produktion
-
Ein praxisorientierterer Weg für die Fertigung über lange Laufzeiten
Doch keine dieser Vorteile sollte automatisch vorausgesetzt werden. Sie hängen davon ab, dass das Verfahren von Anfang an auf das richtige Teil abgestimmt wird.
Das ist die nützlichste Art, Metallpulvermetallurgie zu verstehen: nicht als allgemeine Prozessbeschreibung, sondern als Fertigungsentscheidung mit spezifischen Stärken, klaren Grenzen und echtem wirtschaftlichem Nutzen, wenn sie richtig eingesetzt wird
SEO-FAQ
Eignet sich die Metallpulvermetallurgie für komplexe Teile?
Das hängt davon ab, was mit „komplex“ gemeint ist. Die Pulvermetallurgie kann viele nützliche Strukturmerkmale herstellen. Wenn das Teil jedoch auf einer stark unregelmäßigen 3D-Geometrie oder schwierigen seitlichen Merkmalen beruht, kann ein anderes Verfahren wie MIM oder CNC-Bearbeitung besser geeignet sein.
Ist die Pulvermetallurgie günstiger als die CNC-Bearbeitung?
Nicht immer. Die Pulvermetallurgie kann bei hohen Stückzahlen und stabilen Konstruktionen wirtschaftlicher sein, insbesondere wenn Materialverschwendung und Zykluszeit eine Rolle spielen. Bei Kleinserien oder häufig überarbeiteten Teilen kann die CNC-Bearbeitung praktischer sein.
Welche Arten von Teilen werden üblicherweise durch Pulvermetallurgie hergestellt?
Häufige Beispiele sind Zahnräder, Buchsen, Hülsen, Nocken, Getriebeteile, motorbezogene Komponenten und andere kleine Strukturmetallteile, die in großen Stückzahlen hergestellt werden.
Was ist der größte Konstruktionsfehler bei Projekten in der Pulvermetallurgie?
Einer der größten Fehler besteht darin, anzunehmen, dass alle kritischen Abmessungen direkt aus einem einzigen Formgebungsschritt hervorgehen sollten. Bei erfolgreichen Projekten in der Pulvermetallurgie werden geformte, kalibrierte und bearbeitete Merkmale in der Regel realistischer voneinander getrennt.
Teilen:
Edelstahl-Spritzguss: Eine schnelle 5-Minuten-Bewertungsanleitung für Sie
Metallpulverspritzguss-Materialien (MIM) meistern: Von der Anwendung zur Auswahl