

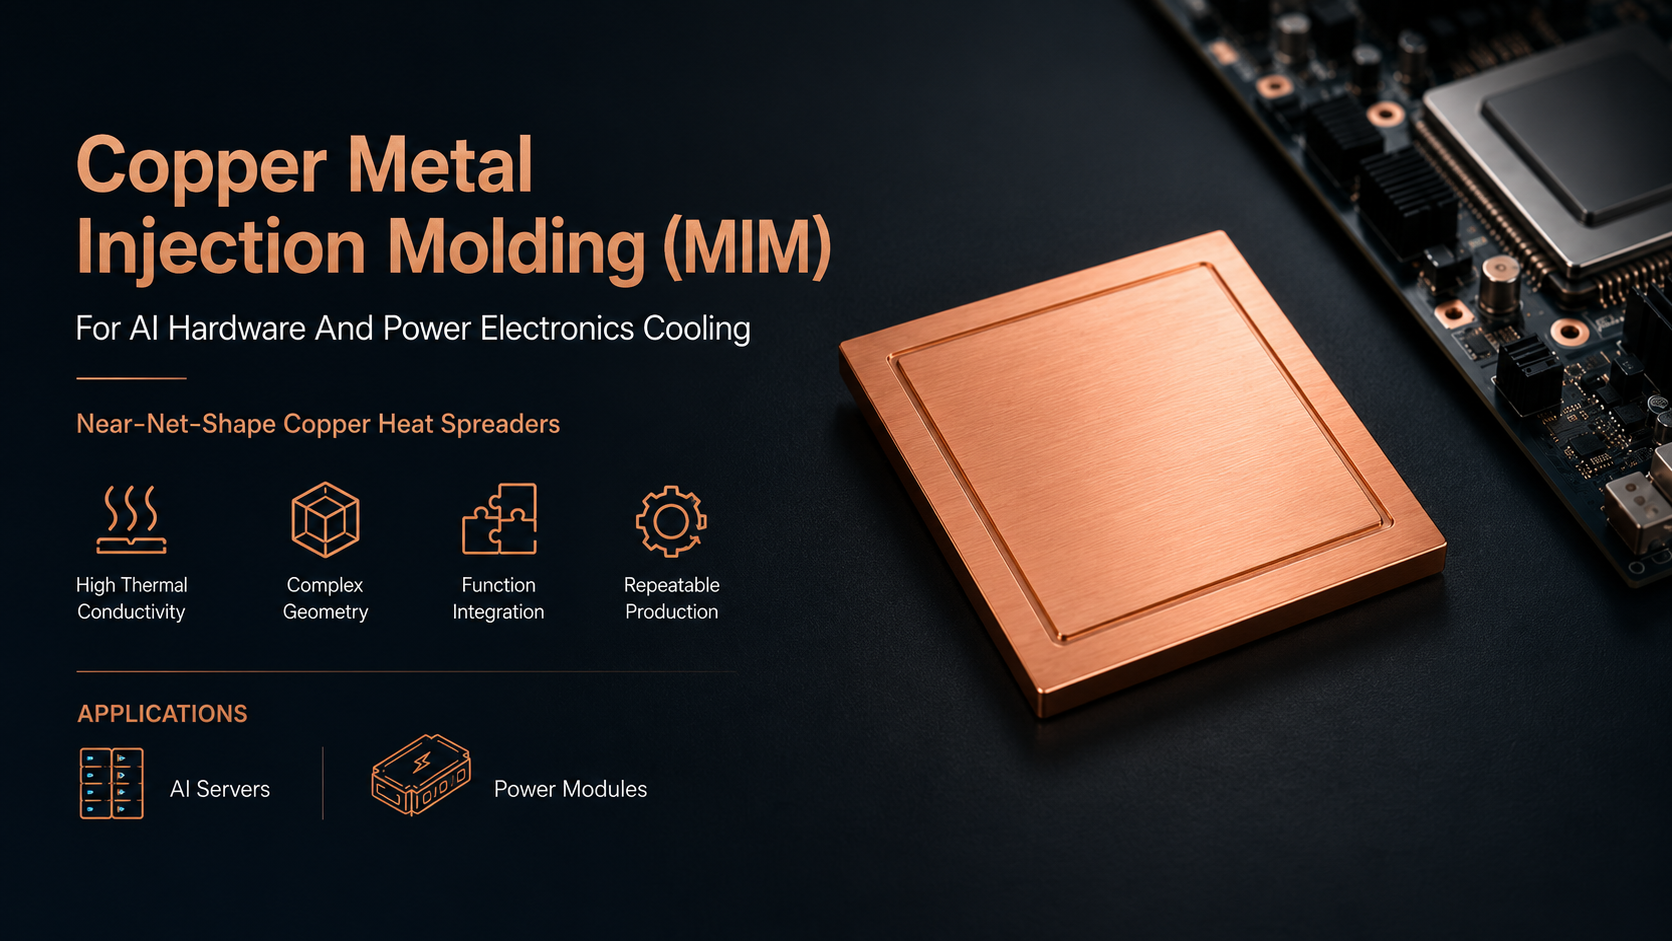

Welche Arten von thermischen und leitfähigen Teilen kann Kupfer-MIM herstellen?
-
Pin-Fin-Kühlkörper
-
Wärmeverteiler
-
Kühleinlagen
-
Strömungsführende Strukturen
-
Komponenten zur Strömungsverteilung
-
Kleine Wärmetauscherkerne
-
Hochstromanschlüsse
-
Leitfähige Tragrahmen
-
Thermische Komponenten für optische Module
-
Kühlkomponenten für Leistungsmodule

Kann Kupfer-MIM interne Kühlkanäle herstellen?
Kupfer-MIM kann viele fortschrittliche Kühlstrukturen herstellen, aber nicht jeder interne Kanal lässt sich direkt formen. Ob ein Design umsetzbar ist, hängt hauptsächlich von der Kanalform, der Entformungsrichtung und der erforderlichen Abdichtungsmethode ab.
Offene Strukturen sind im Allgemeinen leichter herzustellen. Dazu können freiliegende Pin-Fin-Anordnungen, Kühlrillen, verzweigte Rippen, Luftstromführungen und offene Kühlmittelverteilungsstrukturen gehören. Standard-Formkerne, Einsätze oder Schieber können solche Details häufig erzeugen, sofern sich das geformte Grünteil ohne Beschädigung aus dem Werkzeug entnehmen lässt.
Vollständig geschlossene Kühlkanäle sind anspruchsvoller. Wie beim Kunststoffspritzgießen basiert das Metallspritzgießen von Kupfer auf einer physischen Form. Nach dem Formen ist das Grünteil noch empfindlich und muss aus dem Werkzeug entnommen werden. Ein gekrümmter Kanal, der in einem einteiligen Bauteil eingeschlossen ist, verfügt daher möglicherweise über keine praktikable Entformungsrichtung.
In diesen Fällen muss das Kühlbauteil möglicherweise in eine geformte Basis und eine Abdeckung aufgeteilt werden. Die Abschnitte können anschließend durch Hartlöten, Schweißen, Sintern, Sinternfügen oder ein anderes Dichtverfahren miteinander verbunden werden. Für einige Projekte können auch entfernbare oder opfernde Kerne infrage kommen, obwohl dafür in der Regel ein speziell entwickelter Prozess erforderlich ist.
In einem dokumentierten Kupfer-MIM-Projekt wurde ein hohler Kupfer-Wärmetauscher mit innenliegenden Pins vorgestellt, die zwei Platten miteinander verbinden. Er wurde für die Glykol-Wasser-Kühlung bei Drücken von bis zu 8 bar ausgelegt. Das Bauteil wurde jedoch nicht in einem einfachen einstufigen Formgebungsverfahren hergestellt. Zur Formung und Abdichtung der inneren Struktur war ein spezieller Produktionsprozess erforderlich.
Der entscheidende Punkt ist, dass Kupfer-MIM komplexe Flüssigkeitskühlungsdesigns ermöglichen kann, die Kanalgeometrie jedoch vor Beginn der Werkzeugkonstruktion geprüft werden muss. Betriebsdruck, Leckageanforderungen, Produktionsvolumen und nachgelagerte Fügeverfahren sollten bereits in die frühe DFM-Bewertung einbezogen werden.
Warum Kupferpulver und die Kontrolle des Sinterns wichtig sind
Die Leistung eines Kühlbauteils aus Kupfer-MIM hängt von mehr als nur seiner äußeren Form ab. Pulverqualität, Oxidationskontrolle, Entbinderung und Sintern beeinflussen sämtlich die endgültige Dichte und Leitfähigkeit.
Kupfer ist oxidationsempfindlich, insbesondere in feiner Pulverform. Eine Oxidschicht auf der Pulveroberfläche kann die Partikelbindung während des Sinterns beeinträchtigen. Wird der Sauerstoffgehalt nicht ordnungsgemäß kontrolliert, kann das fertige Bauteil mehr Poren aufweisen und eine geringere thermische oder elektrische Leitfähigkeit besitzen.
Reinheit, Partikelgröße und Partikelform des Pulvers beeinflussen ebenfalls, wie das Ausgangsmaterial in die Form fließt. Eine geeignete Partikelgrößenverteilung ermöglicht eine dichtere Packung des Pulvers und unterstützt dadurch eine bessere Verdichtung während des Sinterns.
Bei der Aufbereitung des Ausgangsmaterials muss das Kupferpulver gleichmäßig im gesamten Bindemittel verteilt bleiben. Eine Trennung von Pulver und Bindemittel kann zu Dichteunterschieden innerhalb des Formteils führen. Diese Unterschiede können später ungleichmäßige Schwindung, Verformungen oder eine uneinheitliche thermische Leistung verursachen.
Auch die Entbinderung muss sorgfältig kontrolliert werden. Wird das Bindemittel zu schnell entfernt, kann dies zu Rissen, Aufquellungen, Blasenbildung, innerem Druck oder Kohlenstoffrückständen führen. Bei Kupfer-MIM werden daher häufig mehrere Entbinderungsstufen eingesetzt. In der ersten Stufe entstehen kleine, miteinander verbundene Poren, durch die das verbleibende Bindemittel bei der thermischen Entbinderung sicherer entweichen kann.
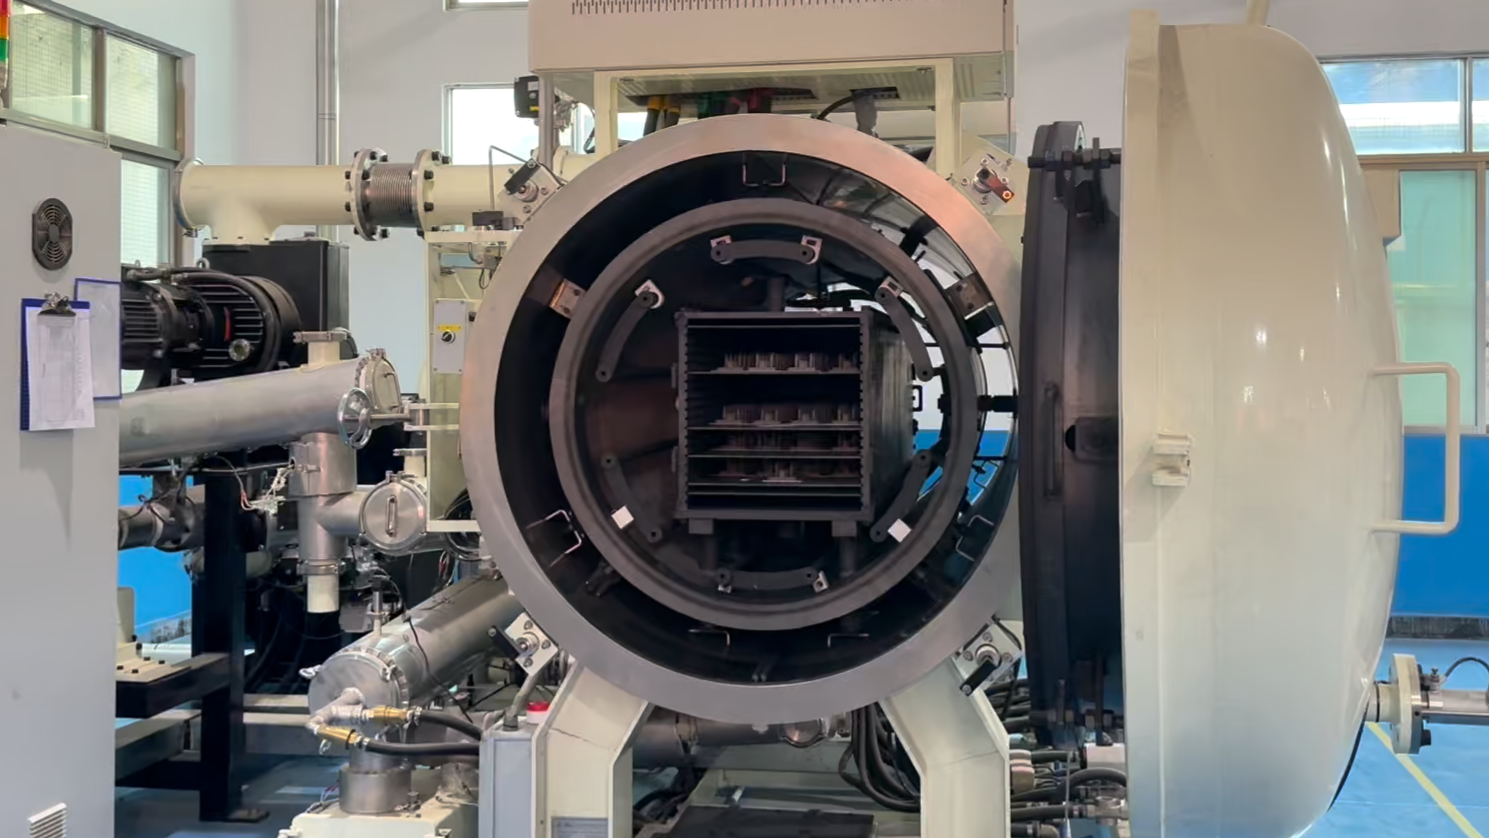
Anschließend wird das Teil in einem kontrollierten Vakuum oder in einer reduzierenden Atmosphäre gesintert. Dies begrenzt eine weitere Oxidation und ermöglicht es den Kupferpartikeln, sich miteinander zu verbinden. Die Sauberkeit des Ofens ist für Kupferteile, die in Anwendungen des Wärmemanagements und der Elektrotechnik eingesetzt werden, besonders wichtig, da Verunreinigungen ihre endgültige Leistung beeinträchtigen können.
Wie die Dichte die Leitfähigkeit von Kupfer-MIM beeinflusst
Wärme und elektrischer Strom bewegen sich am effizientesten durch eine durchgängige Metallstruktur. In einem gesinterten Kupfer-MIM-Teil unterbrechen verbleibende Poren diesen Pfad.
Aus diesem Grund müssen zwei als reines Kupfer beschriebene Komponenten nicht die gleiche Wärmeleitfähigkeit aufweisen. Ihre tatsächliche Leistung kann aufgrund der gesinterten Dichte, des Sauerstoffgehalts, des Restkohlenstoffs, der Pulverreinheit und der Porenverteilung unterschiedlich sein.
Eine höhere Dichte schafft normalerweise einen durchgängigeren Pfad für Wärme und elektrischen Strom. Die Dichte allein bietet jedoch keine vollständige Leistungsgarantie. Ein Teil kann eine relativ hohe Dichte aufweisen und dennoch Sauerstoff, Verunreinigungen oder schlecht verteilte Poren enthalten.
Bei anspruchsvollen Kühlungs- oder Elektroprojekten sollten Käufer tatsächliche Materialdaten anfordern, anstatt sich ausschließlich auf die Eigenschaften von Knetkupfer zu verlassen. Der Validierungsbericht kann Folgendes enthalten:
-
Gesinterte Dichte
-
Wärmeleitfähigkeit
-
Elektrische Leitfähigkeit
-
Sauerstoff- und Kohlenstoffgehalt
-
Chemische Zusammensetzung
Die veröffentlichte Leitfähigkeit von bearbeitetem Kupferstab oder -blech sollte nicht automatisch als erwartete Leistung eines Kupfer-MIM-Teils herangezogen werden.
Reines Kupfer MIM oder Kupferlegierungs-MIM?
Reines Kupfer ist normalerweise die erste Wahl, wenn die thermische oder elektrische Leitfähigkeit die wichtigste Anforderung ist. Es kann für Wärmeverteiler, kompakte Kühlkörper, Hochstromanschlüsse und andere leitfähige Komponenten verwendet werden.
Die wesentliche Einschränkung besteht darin, dass reines Kupfer relativ weich ist. Außerdem erfordert es während der Produktion eine strenge Kontrolle von Oxidation und Verunreinigungen.
Kupferlegierungen bieten ein anderes Verhältnis verschiedener Eigenschaften. Je nach Legierung können sie eine höhere Festigkeit, bessere Verschleißfestigkeit, verbesserte Korrosionsbeständigkeit oder stabilere Leistung bei erhöhten Temperaturen bieten. Der Kompromiss ist in der Regel eine geringere Leitfähigkeit.
Wolfram-Kupfer-Materialien kommen infrage, wenn sowohl Wärmeübertragung als auch eine geringe Wärmeausdehnung wichtig sind. Typische Anwendungen umfassen Halbleitergehäuse, Submounts für Laserdioden und Komponenten, die in der Nähe von Keramik- oder Halbleitermaterialien installiert werden.
| Material | Hauptvorteil | Typische Überlegung |
|---|---|---|
| Reines Kupfer | Höchste thermische und elektrische Leitfähigkeit | Weicheres Material und strenge Oxidationskontrolle |
| Kupferlegierung | Besseres Verhältnis von Festigkeit und Leitfähigkeit | Geringere Leitfähigkeit als reines Kupfer |
| Wolfram-Kupfer | Geringe Wärmeausdehnung und Hochtemperaturstabilität | Aufwendigere Verarbeitung und höhere Materialkosten |
Das Material sollte daher entsprechend den vollständigen Betriebsanforderungen ausgewählt werden, nicht einfach nach der höchstmöglichen Leitfähigkeit.
Copper-MIM-Anwendungen im Wärmemanagement
Copper MIM eignet sich am besten für kleine und mittelgroße Bauteile mit komplexen, wiederholt auftretenden Merkmalen. Für große und einfache Kupferplatten ist es weniger attraktiv.
Kühlung von KI-Servern
KI-Server enthalten Prozessoren, optische Transceiver, Leistungsmodule und Stromversorgungssysteme, die konzentrierte Wärme erzeugen. Copper MIM kann für kompakte Stifteinsatz-Kühlkörper, Kühlmittelverteiler, Luftführungsstrukturen und Kühlbauteile mit integrierten Befestigungsmerkmalen in Betracht gezogen werden.
Eine große, flache Flüssigkeitskühlplatte eignet sich in der Regel weiterhin besser für die CNC-Bearbeitung, das Hartlöten oder das Rührreibschweißen. Im Vergleich dazu kann ein kleiner Kühlkern mit zahlreichen Stiften, Rippen oder dreidimensionalen Schnittstellen ein geeigneterer Kandidat für Copper MIM sein.
Kühlung optischer Module
Hochgeschwindigkeitsoptikmodule enthalten Laser, Treiber und andere wärmeerzeugende Komponenten auf sehr begrenztem Raum. Ein Kühlkörper für ein optisches Modul muss möglicherweise Wärme übertragen und gleichzeitig interne Teile tragen sowie den Luftstrom führen.
Copper MIM kann einen Luftkanal, Befestigungsmerkmale und Wärmeableitungsstrukturen als ein Hauptbauteil formen. Anschließend kann die lokale CNC-Bearbeitung für kritische Bezugsflächen, Dichtungsbereiche oder Schnittstellen eingesetzt werden, die eine engere Kontrolle erfordern.
Dieser hybride Ansatz ist häufig praktikabler, als zu versuchen, jedes Fertigungsverfahren durch MIM zu ersetzen.
Leistungselektronik und elektrische Antriebssysteme
Leistungselektronik in Wechselrichtern, Konvertern, Motorantrieben, Ladesystemen und Stromversorgungseinheiten für KI-Server erfordert sowohl eine effiziente Kühlung als auch zuverlässige elektrische Verbindungen.
Mögliche Copper-MIM-Bauteile sind Stiftkühlkörper, Kühleinsätze für Leistungsmodule, Hochstromanschlüsse und kompakte Bauteile, die Kühlung und elektrische Funktionen kombinieren.
Copper MIM eignet sich auch für dreidimensionale Stromschienenbauteile, Batterieanschlüsse und Motoranschlussteile. Eine einfache flache Stromschiene lässt sich jedoch normalerweise wirtschaftlicher durch Stanzen herstellen. MIM wird relevanter, wenn das Bauteil eine ungewöhnliche Form, integrierte Anschlussmerkmale oder wiederholt auftretende komplexe Geometrien aufweist.
Fallstudie: Copper-MIM-Kühlbauteil für ein optisches Modul
Ein Hochleistungsoptikmodul erforderte ein kompaktes Kupferbauteil zur Wärmeableitung. Das ursprüngliche Design wurde aus Kupferblech mithilfe mehrerer Verfahren gefertigt, darunter CNC-Bearbeitung und Drahterodieren.
Das Bauteil musste eine gerichtete Wärmeübertragung ermöglichen, den Luftstrom führen und andere Teile im optischen Modul tragen. Die separate Herstellung dieser Merkmale erhöhte die Anzahl der Arbeitsschritte und erschwerte die Montage.
Das Design wurde später für Copper MIM angepasst. Der Hauptluftkanal und die tragenden Strukturen wurden zu einem Bauteil mit nahezu endkonturnaher Geometrie integriert. Für eine geringe Anzahl kritischer Bereiche, die eine engere Maßkontrolle erforderten, wurde die CNC-Bearbeitung weiterhin beibehalten.
Dieses Projekt zeigt, wo Kupfer-MIM einen praktischen Mehrwert bieten kann. Das Verfahren ersetzte die CNC-Bearbeitung nicht vollständig. Stattdessen verringerte es den Bearbeitungsaufwand und formte die komplexeste Geometrie in einem Hauptteil.
Bei ähnlichen Projekten kommt es darauf an, zu ermitteln, welche Merkmale geformt und welche weiterhin bearbeitet werden sollten. Dies hängt normalerweise von Toleranz, Oberflächenfinish, Jahresmenge und Werkzeugkosten ab.

Kupfer-MIM im Vergleich zu CNC-Bearbeitung und Hartlöten
Kupfer-MIM, CNC-Bearbeitung und Hartlöten eignen sich für unterschiedliche Arten von Kühlteilen.
| Fertigungsverfahren | Besser geeignet für | Hauptbeschränkung |
|---|---|---|
| Kupfer-MIM | Kompakte Teile mit wiederholten Pins, Rippen und integrierten Merkmalen | Werkzeugkosten und Einschränkungen bei geschlossenen Kanälen |
| CNC-Bearbeitung | Prototypen, kleine Stückzahlen und Oberflächen mit engen Toleranzen | Hoher Materialabfall und lange Zykluszeit bei komplexer Geometrie |
| Hartlöten | Große Kühlplatten mit planaren internen Kanälen | Zusätzliche Anforderungen an Fügen, Abdichten und Leckagekontrolle |
Kupfer-MIM ist normalerweise dann eine Prüfung wert, wenn das Teil relativ klein ist, eine komplexe Geometrie aufweist und die jährliche Nachfrage hoch genug ist, um die Werkzeugkosten zu rechtfertigen. Es ist besonders nützlich, wenn durch CNC-Bearbeitung große Mengen Kupfer entfernt würden oder wenn mehrere separate Komponenten zusammengefasst werden können.
CNC-Bearbeitung bleibt die bessere Wahl für Prototypen, sich ändernde Designs und kleine Produktionsmengen. Sie eignet sich auch, wenn viele Flächen sehr enge Toleranzen erfordern.
Hartlöten ist für große Flüssigkeitskühlplatten praktikabel, die eine bearbeitete oder umgeformte Basis mit einem separaten Deckel verwenden. Mit diesen Konstruktionen lassen sich breite, überwiegend planare Kanäle erzeugen, ohne hochkomplexe Formwerkzeuge zu benötigen.
Bei vielen Projekten bietet eine hybride Fertigungsroute das beste Ergebnis. Kupfer-MIM kann den komplexen Hauptkörper formen, während CNC-Bearbeitung für Dichtflächen, Bezugsflächen, Gewindebohrungen und Anschluss-Schnittstellen eingesetzt wird. Ein Kupfer-MIM-Kühleinleger kann auch in ein größeres Gehäuse hartgelötet oder geschweißt werden.
Konstruktionsrichtlinien für Kupfer-MIM-Kühlteile
Die Wandstärke sollte so gleichmäßig bleiben, wie es das Design erlaubt. Große Unterschiede zwischen dicken und dünnen Bereichen können einen ungleichmäßigen Materialfluss und unterschiedliche Sinterschwindungsraten verursachen.
Die Entformung sollte frühzeitig berücksichtigt werden. Tiefe Bohrungen, Hinterschneidungen und geschlossene Kanäle können Schieber, Einsätze oder eine andere Trennebene erfordern. Ein Merkmal, das am fertigen Produkt einfach aussieht, kann sich nur schwer aus der Form entfernen lassen, solange sich das Teil noch in seinem empfindlichen Grünzustand befindet.
Lange, nicht abgestützte Rippen sollten ebenfalls vermieden werden. Dünne Strukturen können sich beim Formen, Entbindern, Handhaben oder Sintern verbiegen oder brechen. Kürzere Rippen, Stützrippen oder ein angepasstes Pin-Design können eine höhere Produktionsstabilität bieten.
Bei Komponenten für die Flüssigkeitskühlung kann eine höhere Pin-Anzahl die Wärmeübertragungsfläche vergrößern, zugleich aber den Kühlmitteldurchfluss einschränken. Pin-Größe, Pin-Abstand, Kühlmitteltyp, erforderliche Durchflussmenge und zulässiger Druckverlust müssen gemeinsam bewertet werden.
Wärmesimulationen und CFD-Analysen können helfen, verschiedene Konstruktionen vor Beginn der Werkzeugkonstruktion zu vergleichen. Die Simulationsergebnisse sollten jedoch weiterhin durch physische Prüfungen bestätigt werden.
Dichtungsmerkmale sollten bereits in der ersten DFM-Phase festgelegt werden. O-Ring-Nuten, flache Dichtflächen, Gewindeanschlüsse, Lötbereiche und Abdeckplatten können zusätzliche Bearbeitungs- oder Fügeverfahren erfordern.
Prüfung von Copper-MIM-Kühlteilen
Eine alleinige Dichteprüfung reicht zur Validierung eines Kühlbauteils nicht aus.
Ein typischer Validierungsplan kann die Prüfung der Materialzusammensetzung, der Wärmeleitfähigkeit, der elektrischen Leitfähigkeit und der Abmessungen umfassen. Flüssigkühlteile können außerdem Druckhalte-, Dichtheits-, Durchflussraten- und Druckabfallprüfungen erfordern.
Prüfungen des Wärmewiderstands und thermische Zyklen können bestätigen, ob das Bauteil unter realen Betriebsbedingungen zuverlässig funktioniert. Bei geschlossenen Kühlstrukturen können Röntgen- oder CT-Prüfungen eingesetzt werden, um blockierte Kanäle oder größere innere Defekte zu erkennen.
Die CT-Prüfung kann jedoch keine Funktionsprüfung ersetzen. Das fertige Bauteil muss weiterhin seine tatsächlichen Anforderungen an Druck, Dichtheit, Durchfluss und Wärmeleistung erfüllen.
Ist Copper MIM für Ihr Kühlteil geeignet?
Copper MIM ist kein Ersatz für jedes Kupferfertigungsverfahren. Den größten Nutzen bietet es, wenn ein Bauteil eine gute Leitfähigkeit mit komplexer dreidimensionaler Geometrie, wiederkehrenden kleinen Merkmalen und mittleren oder hohen Stückzahlen verbindet.
Vor der Auswahl des Verfahrens sollte der Lieferant das 3D-CAD-Modell, die Bauteilabmessungen, die Jahresmenge und die Anforderungen an die Leitfähigkeit prüfen. Bei einem Flüssigkühlbauteil sollten außerdem Kühlmitteltyp, Betriebsdruck, Berstdruck, Durchflussrate, Druckabfall und Dichtungsverfahren berücksichtigt werden.
Kritische Toleranzen und erforderliche Nachbearbeitungen müssen vor Beginn der Werkzeugkonstruktion ermittelt werden. Dies hilft bei der Entscheidung, ob für das Projekt Copper MIM, CNC-Bearbeitung, Löten oder ein Hybridverfahren eingesetzt werden sollte.
Ausblick: Die nächste Ära von Copper MIM im Wärmemanagement
Fazit
Häufig gestellte Fragen
Kann Kupfer-MIM die gleiche Leitfähigkeit wie bearbeitetes Kupfer erreichen?
Kupfer-MIM kann eine hohe Leitfähigkeit erreichen, aber das Ergebnis hängt von der Pulverreinheit, dem Sauerstoffgehalt, der Sinterdichte und der verbleibenden Porosität ab. Projektspezifische Testdaten sollten bestätigt werden.
Erfordert ein Kupfer-MIM-Kühlkörper eine Nachbearbeitung?
Nicht immer. Dichtflächen, Montageflächen, Gewindebohrungen und Schnittstellen mit engen Toleranzen können jedoch weiterhin eine lokale CNC-Bearbeitung erfordern.
Können Kupfer-MIM-Komponenten gelötet oder geschweißt werden?
Ja. Die geeignete Fügemethode hängt vom Material, der Auslegung der Verbindung, dem Oberflächenzustand, dem Betriebsdruck und den Anforderungen an die Leckdichtheit ab.
Welche Produktionsmenge eignet sich für Kupfer-MIM?
Es gibt keine für jedes Projekt geltende feste Stückzahl. Die Entscheidung hängt von den Werkzeugkosten, der Teilekomplexität, dem Bauteilgewicht und den Kosten alternativer Verfahren ab. Kupfer-MIM wird in der Regel attraktiver, wenn das Design feststeht und eine wiederholte Produktion erforderlich ist.
Eignet sich Kupfer-MIM für große Flüssigkeitskühlplatten?
Es eignet sich im Allgemeinen besser für kleine und mittelgroße Teile mit komplexer Geometrie. Große Kühlplatten mit relativ einfachen, ebenen Kanälen lassen sich häufig besser durch CNC-Bearbeitung, Löten oder Rührreibschweißen herstellen.
Teilen:
Invar-Legierung-MIM-Teile: Metallspritzguss für Präzisionskomponenten mit geringer Wärmeausdehnung
Metallpulverkompaktierung und MIM-Fertigung für komplexe Metallteile