

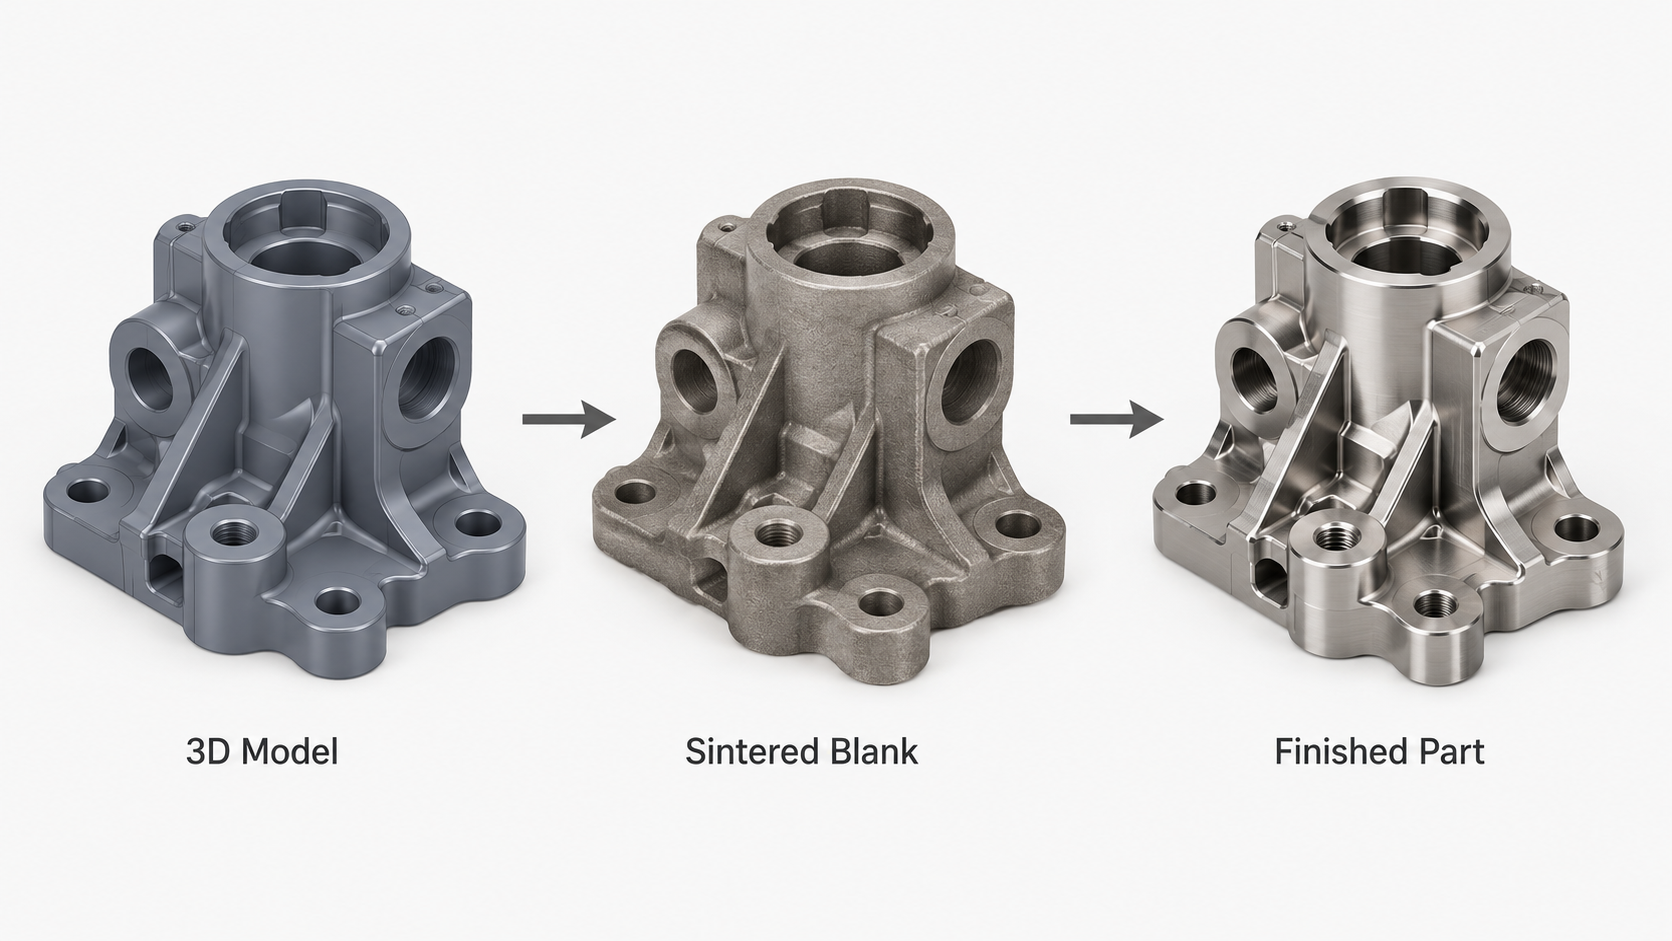
Das Metallpulverpressen eignet sich gut für pulvermetallurgische Bauteile mit relativ einfachen Formen und eindeutigen Pressrichtungen.
Wenn ein Bauteil seitliche Bohrungen, dünne Wände, tiefe Nuten, Gewinde, Verstärkungsrippen oder komplexe gekrümmte Oberflächen aufweist, erfordert das konventionelle Pulverpressen häufig zusätzliche CNC-Bearbeitung oder mehrere montierte Einzelteile. Für diese Konstruktionen bietet das Metallpulver-Spritzgießen (MIM) in der Regel größere Gestaltungsfreiheit.
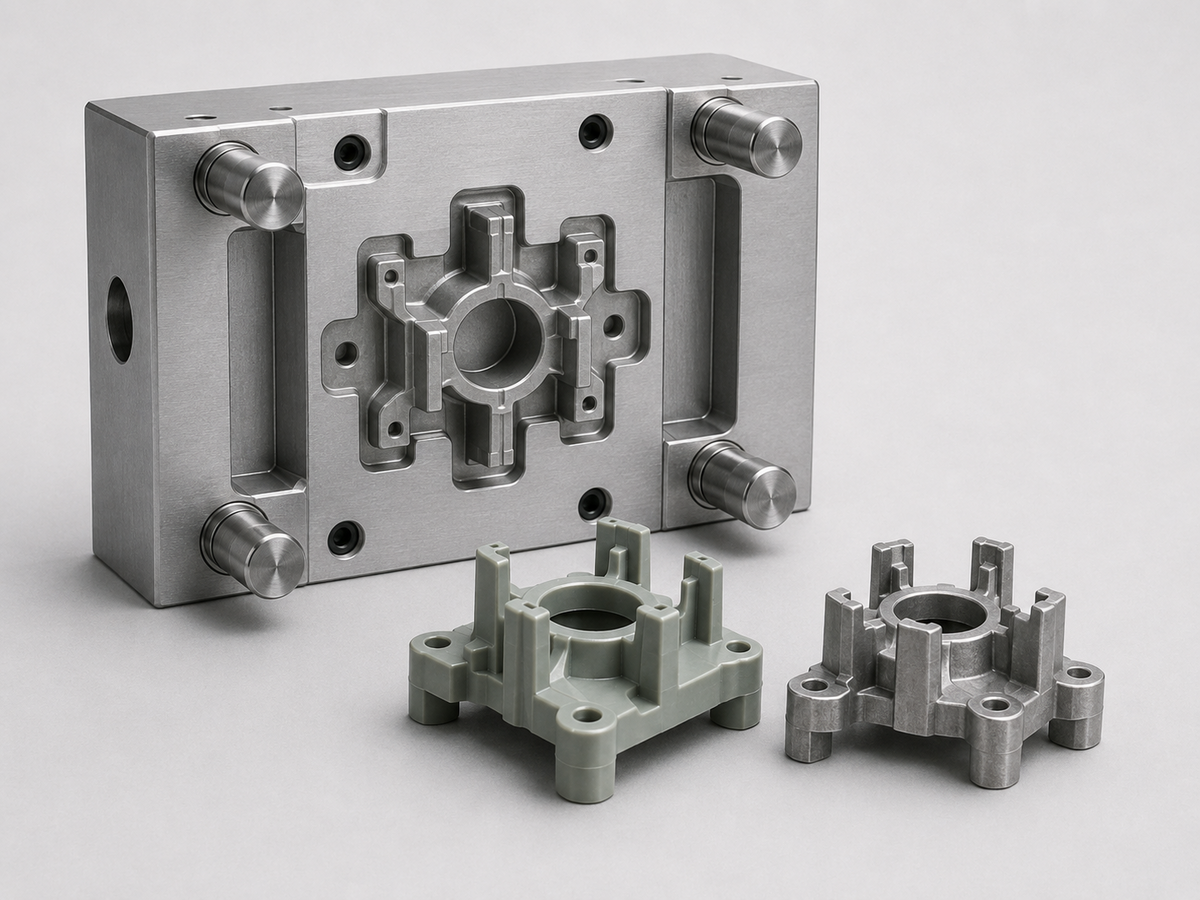
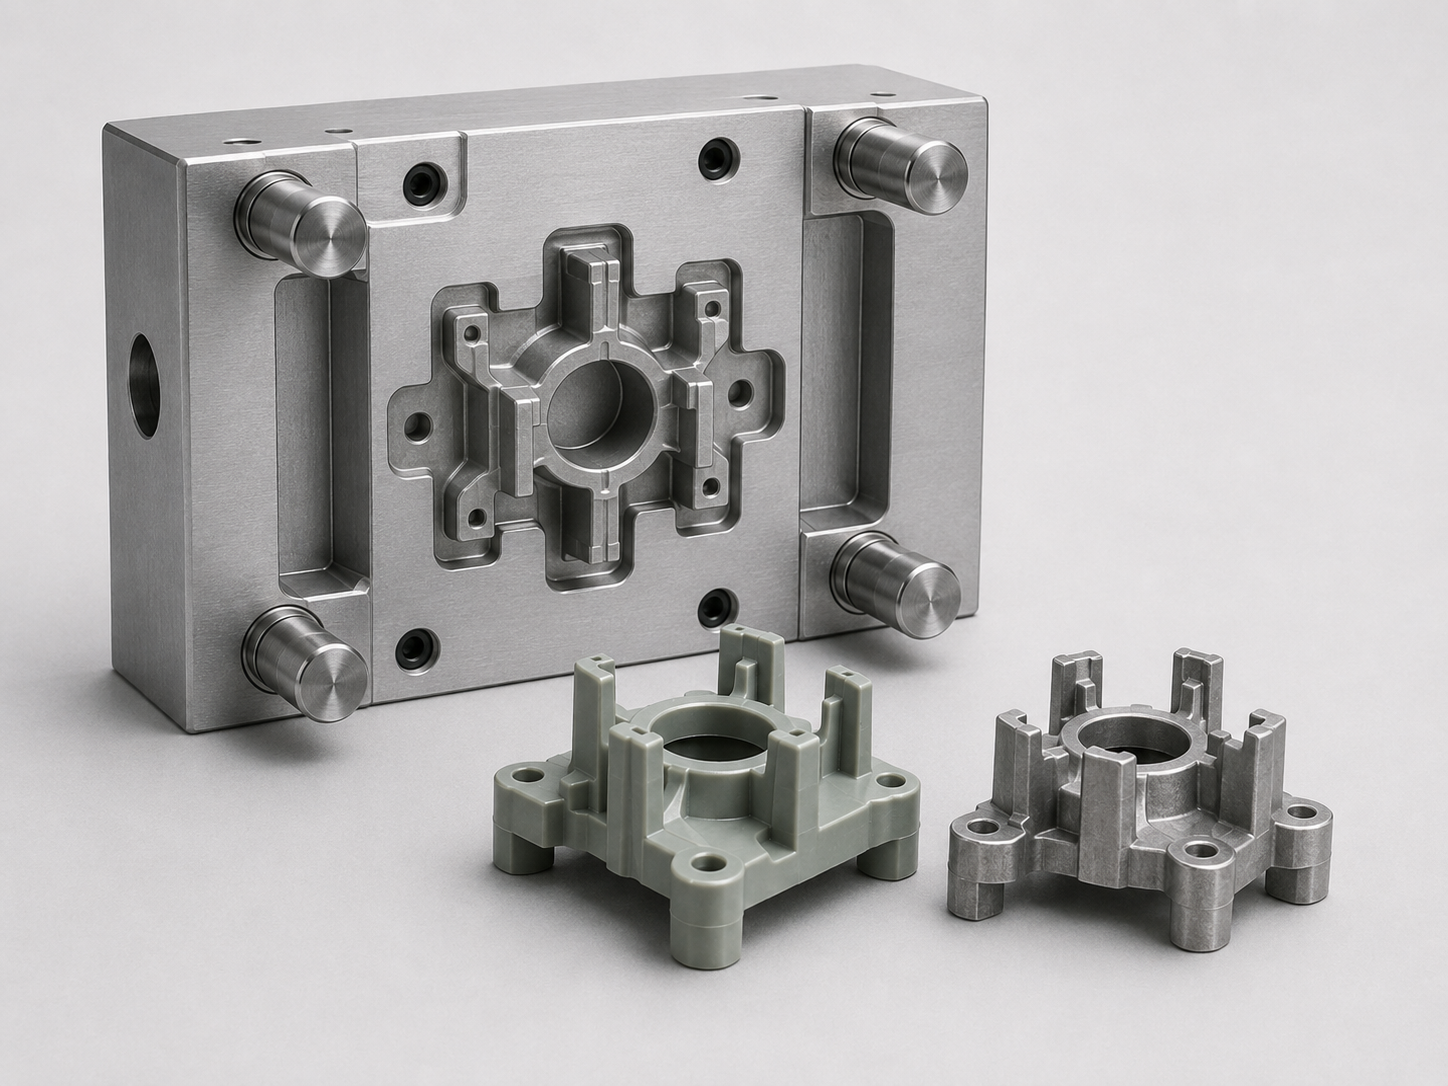
MIM kann komplexe Merkmale in einem einzigen Formzyklus herstellen. Anschließend werden die Teile entbindert und gesintert, um endkonturnahe Metallbauteile zu erzeugen. Es eignet sich besonders für die Produktion mittlerer bis hoher Stückzahlen.

Welche Bauteile eignen sich für MIM?
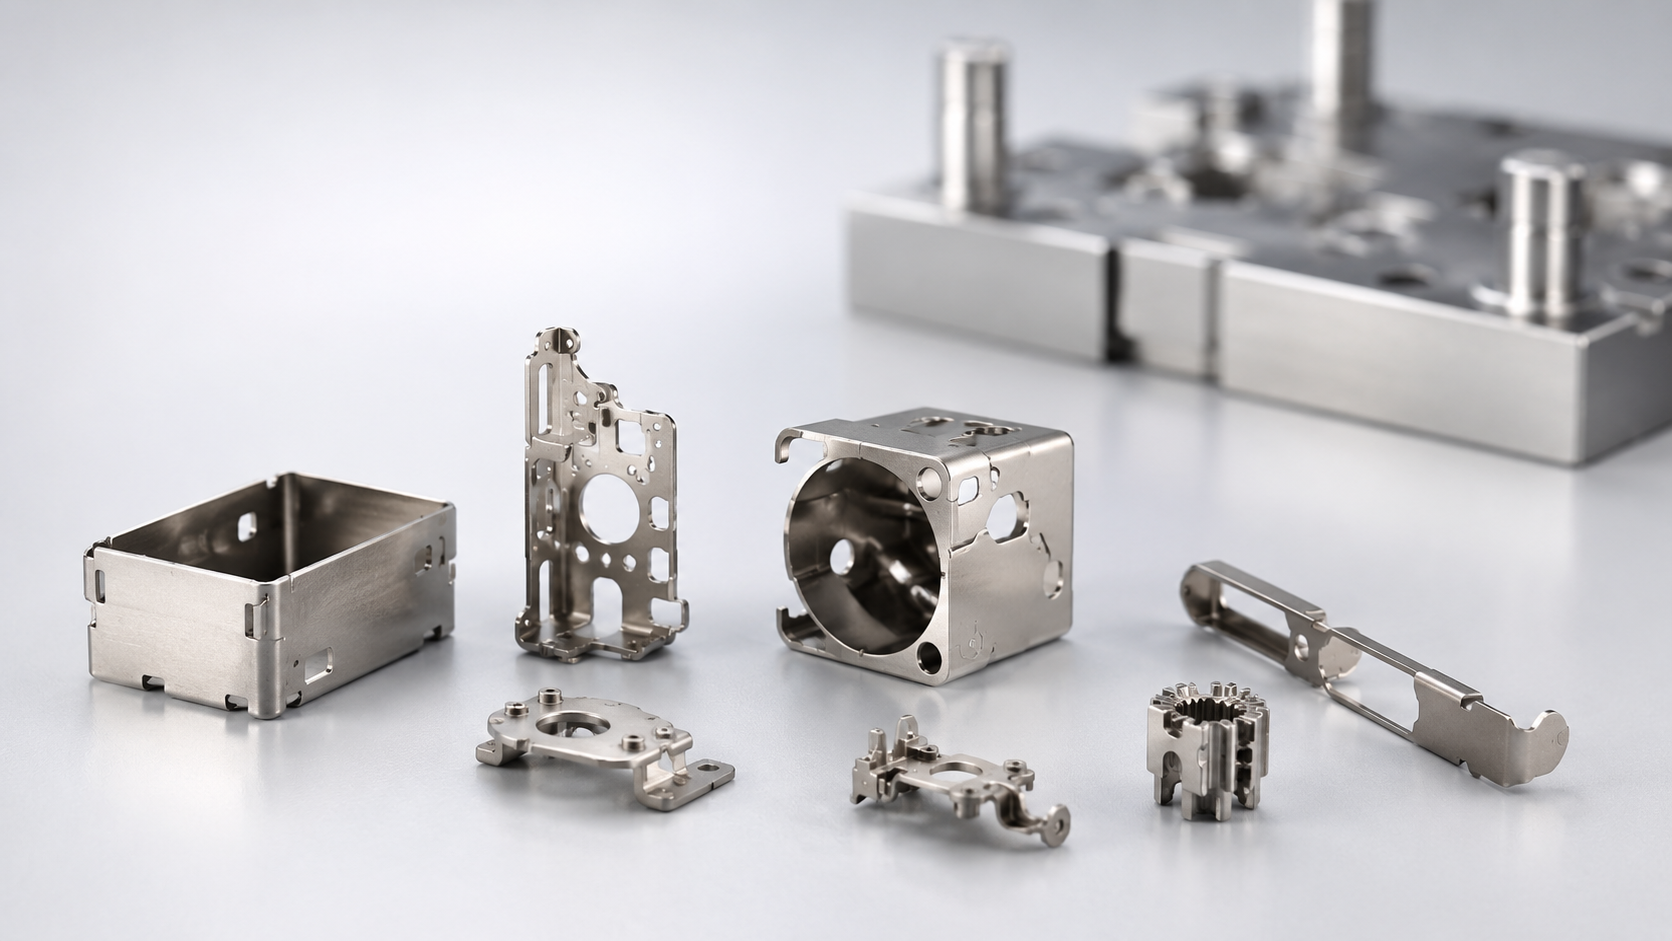
MIM eignet sich besonders für kleine, komplexe Metallteile, die andernfalls mehrere Bearbeitungsschritte erfordern würden.
Typische Merkmale sind:
-
Seitliche Bohrungen, Sacklöcher und sich kreuzende Bohrungen
-
Dünne Wände, Verstärkungsrippen und kleine Ansätze
-
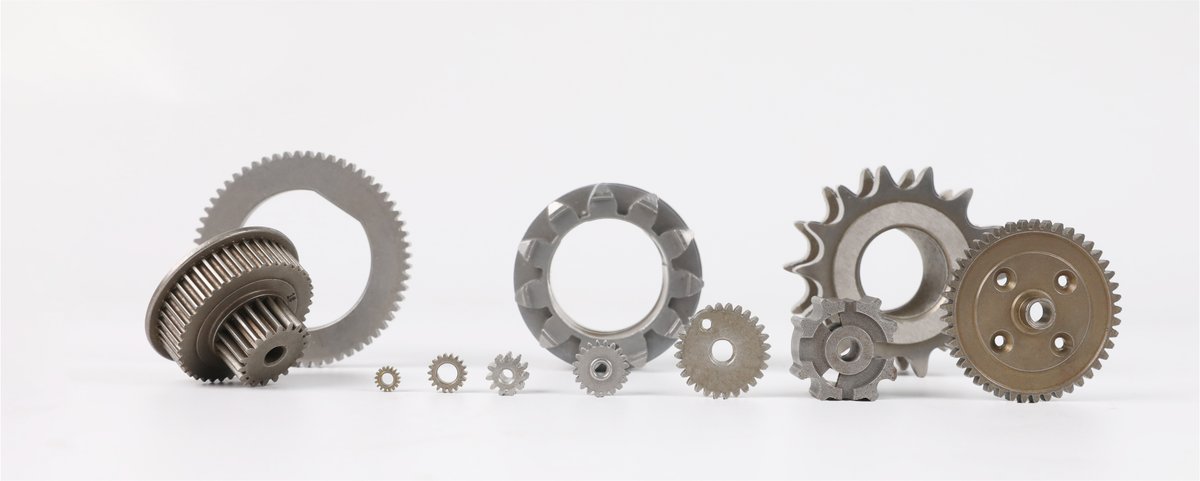
Zahnradzähne, Keilverzahnungen, Clips und rutschhemmende Texturen
-
Komplexe gekrümmte Oberflächen und multidirektionale Strukturen
-
Bauteile, die mehrere CNC-Einrichtungen erfordern
-
Produkte, die ursprünglich aus mehreren kleineren Komponenten zusammengesetzt waren
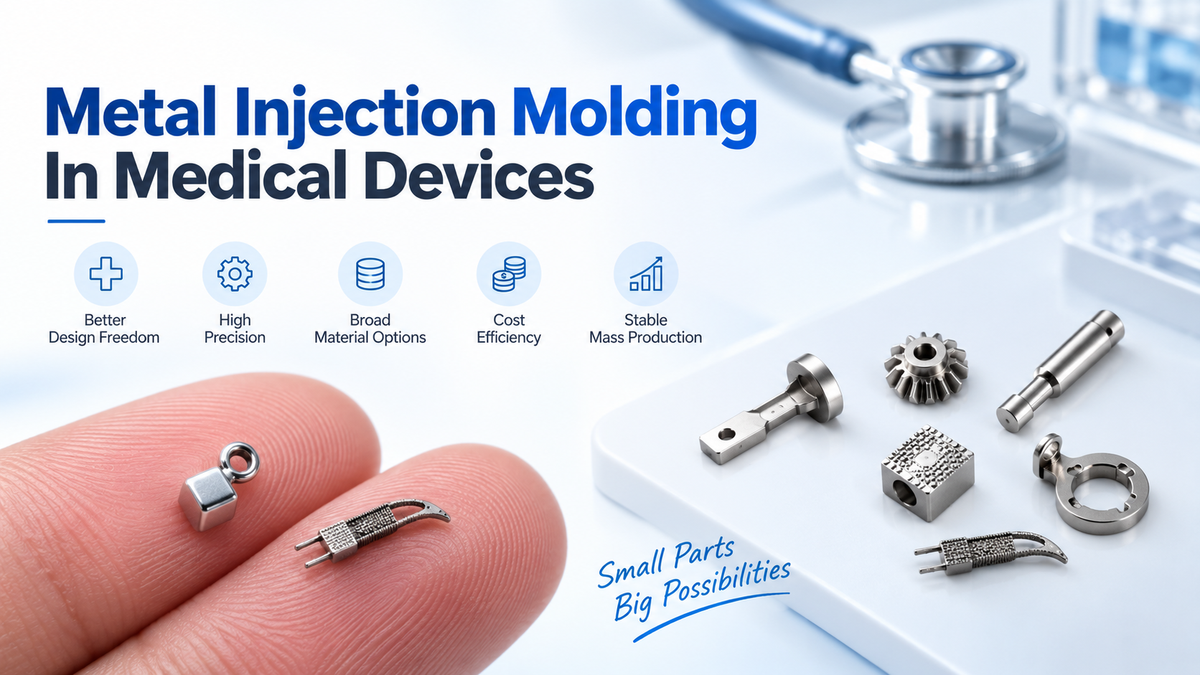
Zu den typischen Anwendungen gehören medizinische Geräte, Verriegelungssysteme für die Automobilindustrie, elektronische Steckverbinder, mechanische Getriebeteile, Präzisionswerkzeuge und Komponenten der Unterhaltungselektronik.

MIM im Vergleich zum konventionellen Metallpulverpressen
| Vergleich | Konventionelles Pulverpressen | MIM |
|---|---|---|
| Geeignete Geometrie | Einfache axiale Formen | Komplexe 3D-Strukturen |
| Seitliche Bohrungen und Hinterschnitte | Erfordern in der Regel eine Sekundärbearbeitung | Kann mit Schiebern oder Kernzügen geformt werden |
| Dünne Wände und feine Details | Durch die Pressrichtung begrenzt | Besser für kleine, detaillierte Merkmale geeignet |
| Sekundärbearbeitung | Bei komplexen Merkmalen häufig erforderlich | Mehrere Merkmale können integriert werden |
| Geeignete Projekte | Einfache Bauteile für mittlere bis hohe Stückzahlen | Komplexe Bauteile für mittlere bis hohe Stückzahlen |
Wenn das Produkt eine einfache Scheibe, Hülse oder ein Standardzahnrad ist, kann das konventionelle Pulverpressen wirtschaftlicher sein.
Wenn das Bauteil eine komplexe Geometrie, viele Bearbeitungsschritte oder mehrere montierte Komponenten aufweist, kann MIM bei der Serienproduktion größere Kostenvorteile bieten.
Verfügbare MIM-Werkstoffe
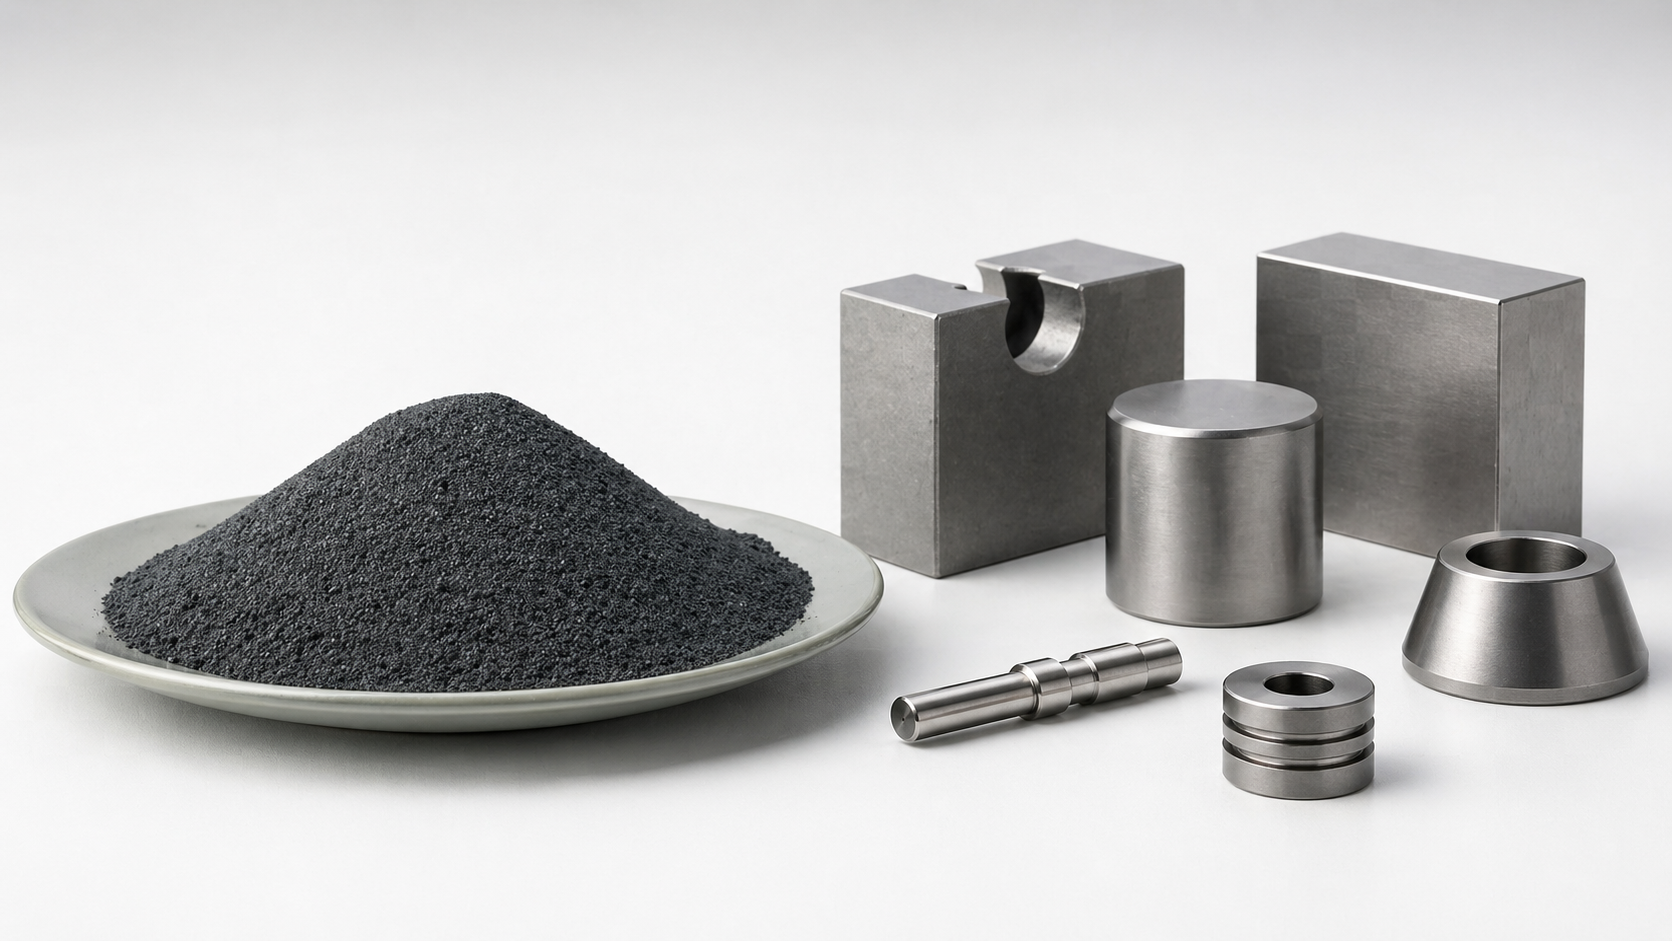
Wir wählen MIM-Werkstoffe entsprechend den Anforderungen an Festigkeit, Härte, Korrosionsbeständigkeit, Verschleißfestigkeit und Gewicht aus.
Zu den gängigen Werkstoffen gehören:
-
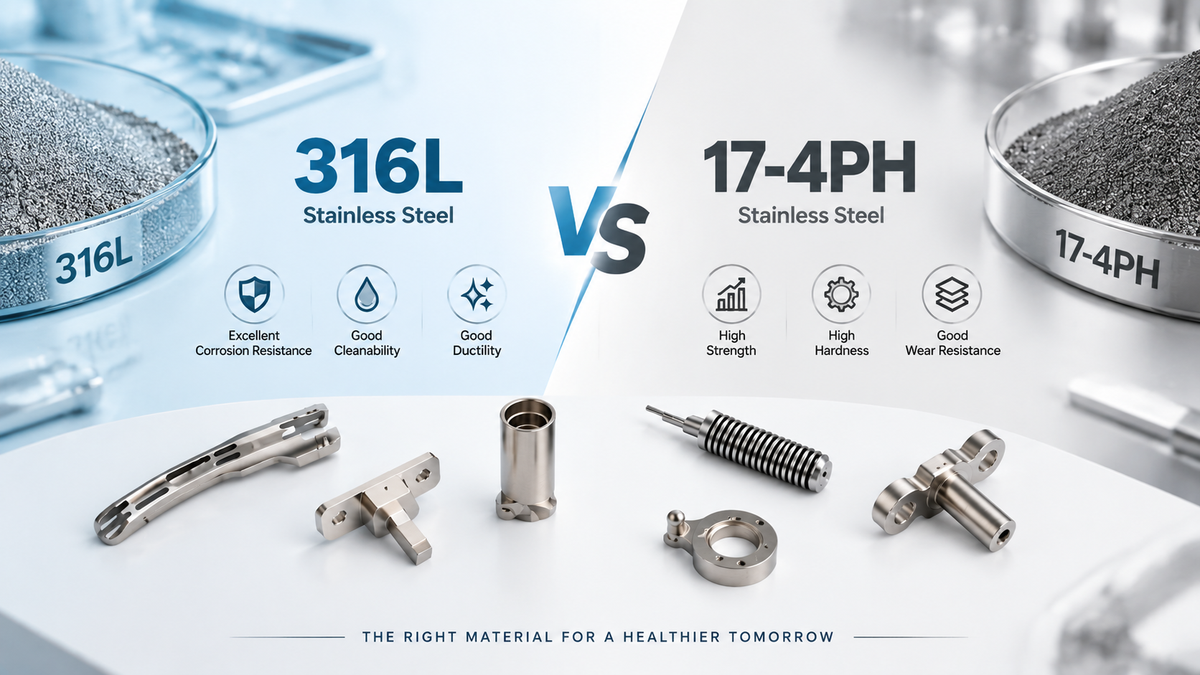
Edelstahl 17-4PH, 316L und 304
-
Härtbarer Edelstahl 420 und 440C
-
Niedriglegierter Stahl und Werkzeugstahl
-
Wolfram-Nickel-Eisen- und Wolfram-Nickel-Kupfer-Legierungen
-
Titanlegierung Ti-6Al-4V
17-4PH eignet sich für hochfeste Strukturbauteile.
316L wird häufig für korrosionsbeständige Komponenten ausgewählt.
420 und 440C werden für Anwendungen eingesetzt, die Härte und Verschleißfestigkeit erfordern.
Wolframlegierungen eignen sich für Gegengewichte und Bauteile mit hoher Dichte.

Welche Toleranzen kann MIM erreichen?
Typische MIM-Toleranzen im gesinterten Zustand können häufig mit etwa ±0,3 % bis ±0,5 % des Nennmaßes bewertet werden.
Die tatsächliche Leistungsfähigkeit hängt von Bauteilgröße, Wanddicke, Material, Geometrie und Sinterbedingungen ab. Kritische Merkmale wie Passbohrungen, Dichtflächen, Lagersitze und präzise Montageflächen können durch CNC-Bearbeitung, Schleifen oder Kalibrieren weiter kontrolliert werden.
In der DFM-Phase bestimmen wir normalerweise:
-
Welche Merkmale direkt geformt werden können
-
Welche Abmessungen eine Schwindungskompensation erfordern
-
Wo ein Bearbeitungsaufmaß hinzugefügt werden sollte
-
Ob eine Sintervorrichtung erforderlich ist
Dadurch werden unnötige Werkzeugrisiken und -kosten vermieden, die entstehen, wenn versucht wird, jedes kritische Merkmal mit der endgültigen Toleranz zu formen.

Wie werden komplexe MIM-Bauteile in die Produktion überführt?
Die größte Herausforderung bei MIM besteht nicht darin, ein einzelnes akzeptables Muster herzustellen. Entscheidend ist, nach dem Sintern stabile Abmessungen beizubehalten.
Bei dünnwandigen, länglichen, offenen ringförmigen oder asymmetrischen Bauteilen konzentrieren wir uns auf die Anspritzposition, Übergänge der Wanddicke und die Sinterunterstützung.
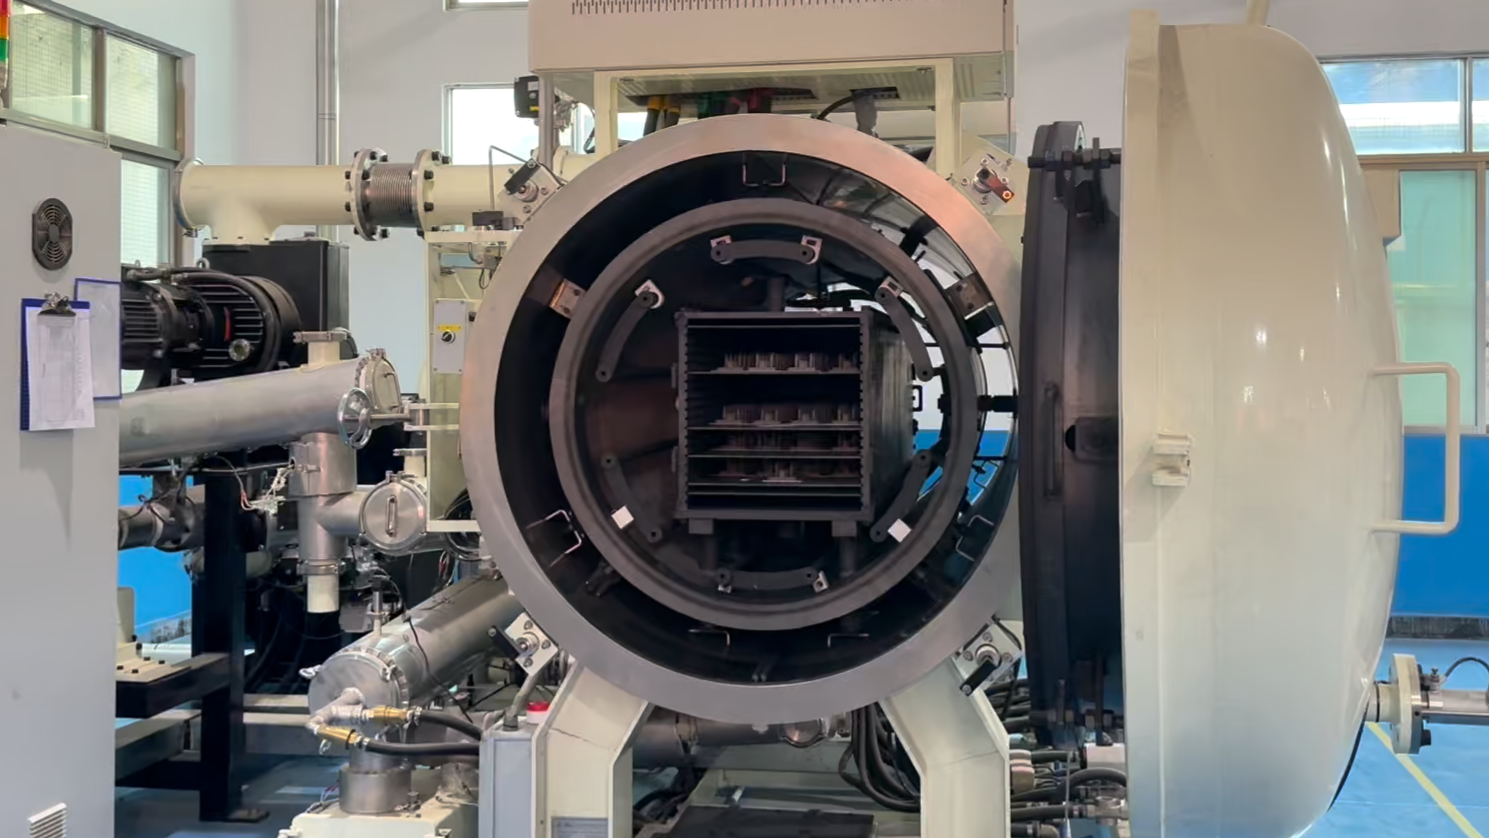
Nach dem ersten Formversuch wird die Werkzeugkompensation entsprechend den tatsächlichen gesinterten Abmessungen angepasst. Zur Verringerung von Verzug, einer Verschiebung der Lochpositionen und Abweichungen bei der Ebenheit können außerdem spezielle Sintervorrichtungen eingesetzt werden.
Für hochpräzise Merkmale, die sich allein durch MIM nicht zuverlässig kontrollieren lassen, ist die Bearbeitung nach dem Sintern häufig die stabilere Lösung.


Anforderungen an Oberfläche und Funktion
Nach dem Sintern können MIM-Bauteile entsprechend den Anforderungen an Aussehen und Leistung weiterbearbeitet werden.
Zu den verfügbaren Optionen gehören Wärmebehandlung, Sandstrahlen, Polieren, Passivieren, Galvanisieren, PVD-Beschichtung und Lasermarkierung.
Für hochpräzise Abmessungen können CNC-Bearbeitung, Schleifen oder Drahterodieren ergänzt werden.
Durch die Kombination von MIM mit Nachbearbeitung können wir komplexe Geometrien, enge Toleranzen und Oberflächenanforderungen innerhalb eines Fertigungsprojekts erfüllen.

Ist MIM für Ihr Bauteil geeignet?
MIM ist in der Regel eine Prüfung wert, wenn das Bauteil mehrere der folgenden Merkmale aufweist:
-
Komplexe Geometrie
-
Kleine Gesamtabmessungen
-
Lange CNC-Bearbeitungszeit
-
Mehrere Bearbeitungseinrichtungen
-
Mehrere derzeit zusammengebaute Teile
-
Nachfrage in mittleren bis hohen Stückzahlen
-
Ein relativ stabiles Produktdesign
Wenn die Stückzahl gering ist oder sich das Design noch häufig ändert, kann die CNC-Bearbeitung flexibler sein.
Wenn die Geometrie einfach ist und eine eindeutige Pressrichtung aufweist, kann die konventionelle Metallpulverkompaktierung wirtschaftlicher sein.
Wir vergleichen MIM, konventionelles Pulverpressen, CNC-Bearbeitung und andere Verfahren anhand von Geometrie, Stückzahl, Material- und Toleranzanforderungen.
Von der Zeichnung zu fertigen Produktionsteilen
Kunden können eine 2D-Zeichnung, ein 3D-Modell, Materialanforderungen, die Jahresmenge und wichtige Abmessungen bereitstellen.
Anschließend bewerten wir die Teilestruktur und empfehlen ein geeignetes Herstellungsverfahren.
Nach der Projektbestätigung werden Muster zur Maß- und Funktionsvalidierung hergestellt. Sobald das Teil stabil ist, kann das Projekt in die Kleinserienvalidierung und Serienproduktion übergehen.

Häufig gestellte Fragen
Kann ein durch Metallpulverkompaktierung hergestelltes Teil auf MIM umgestellt werden?
Ja. Wenn das bestehende Teil zusätzliche seitliche Bohrungen, dünne Wände, gekrümmte Oberflächen oder andere komplexe Merkmale erfordert, kann MIM die nachträgliche Bearbeitung reduzieren.
Bei der endgültigen Entscheidung sollten auch die Jahresmenge und die Werkzeugkosten berücksichtigt werden.
Kann MIM Gewinde direkt herstellen?
Einige Innen- und Außengewinde können direkt geformt werden.
Bei hochpräzisen Passgewinden wird in der Regel eine Nachbearbeitung nach dem Sintern empfohlen.
Enthalten MIM-Teile Porosität?
MIM ist ein pulvermetallurgisches Verfahren, daher kann nach dem Sintern eine geringe Restporosität verbleiben.
Bei Anwendungen mit hohen Festigkeits-, Dichtheits- oder Ermüdungsanforderungen sollten Dichte und innere Qualität vor der Produktion bestätigt werden.
Ist MIM immer günstiger als CNC-Bearbeitung?
Nein.
MIM ist bei komplexen Teilen mit einer stabilen Nachfrage in mittleren bis hohen Stückzahlen kostengünstiger. Die CNC-Bearbeitung ist in der Regel flexibler für Prototypen, kleine Stückzahlen oder häufig wechselnde Designs.
Welche Informationen werden für ein Angebot benötigt?
Bitte bereitstellen:
-
2D-Zeichnung
-
3D-Modell
-
Materialanforderungen
-
Jahresmenge
-
Oberflächenbehandlung
-
Kritische Abmessungen
-
Anwendungs- und Prüfanforderungen
Fazit
Die Metallpulverkompaktierung eignet sich gut für einfache pulvermetallurgische Teile mit eindeutigen Pressrichtungen.
Bei Produkten mit dünnen Wänden, seitlichen Bohrungen, Zahnradmerkmalen, Verstärkungsrippen und komplexen gekrümmten Oberflächen kann MIM den Bearbeitungs- und Montageaufwand reduzieren und zugleich eine stabile Serienproduktion ermöglichen.
Unser Fokus beschränkt sich nicht auf die Herstellung von MIM-Rohlingen. Wir unterstützen Kunden dabei, Zeichnungen in fertige Metallteile mit dem erforderlichen Material, der erforderlichen Geometrie, kritischen Abmessungen, Oberflächenbeschaffenheit und Prüfergebnissen umzusetzen.
Teilen:
Kupfer-Metallspritzguss (MIM) für KI-Hardware und Kühlung von Leistungselektronik
Cordierit-Keramik verstehen – von den Materialeigenschaften bis zu kundenspezifischen Teilen