


01 Процесс обработки поверхности деталей порошковой металлургии
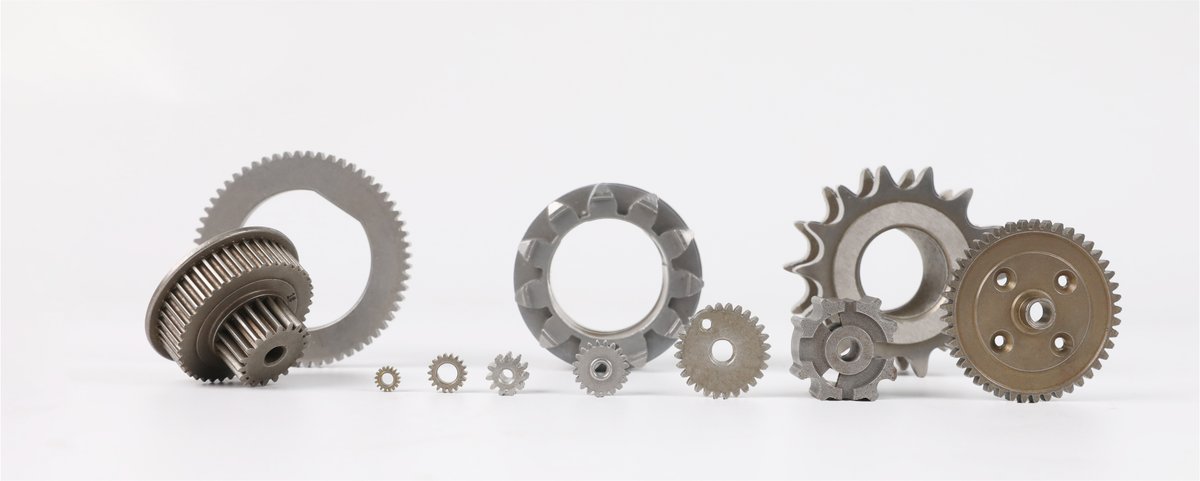
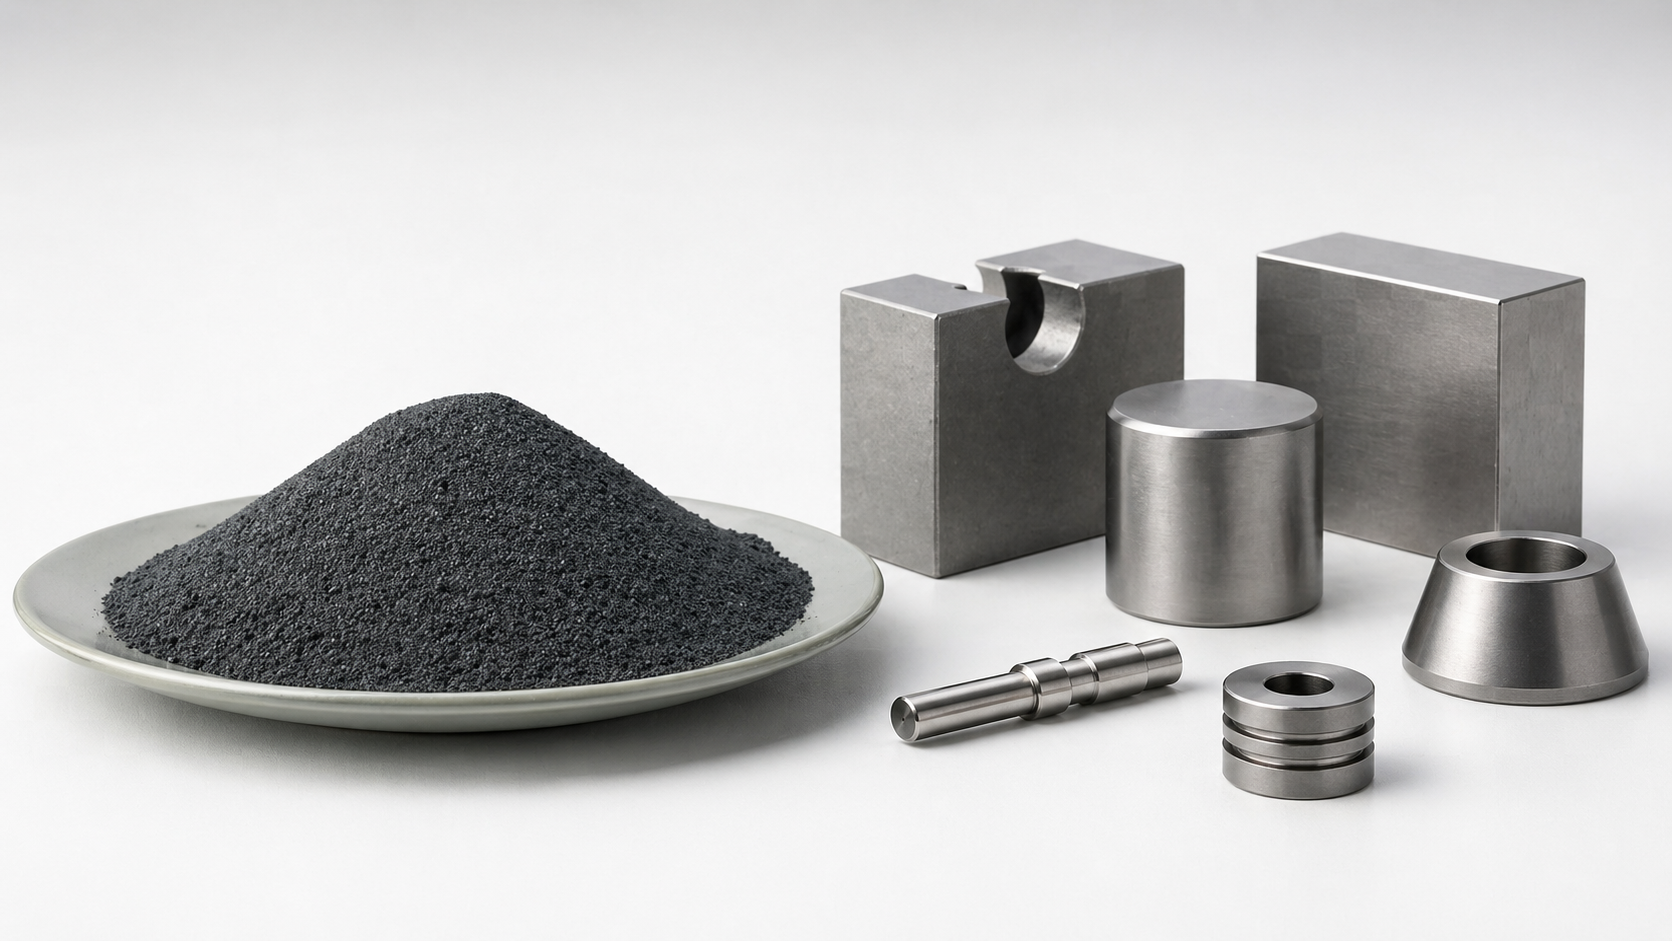
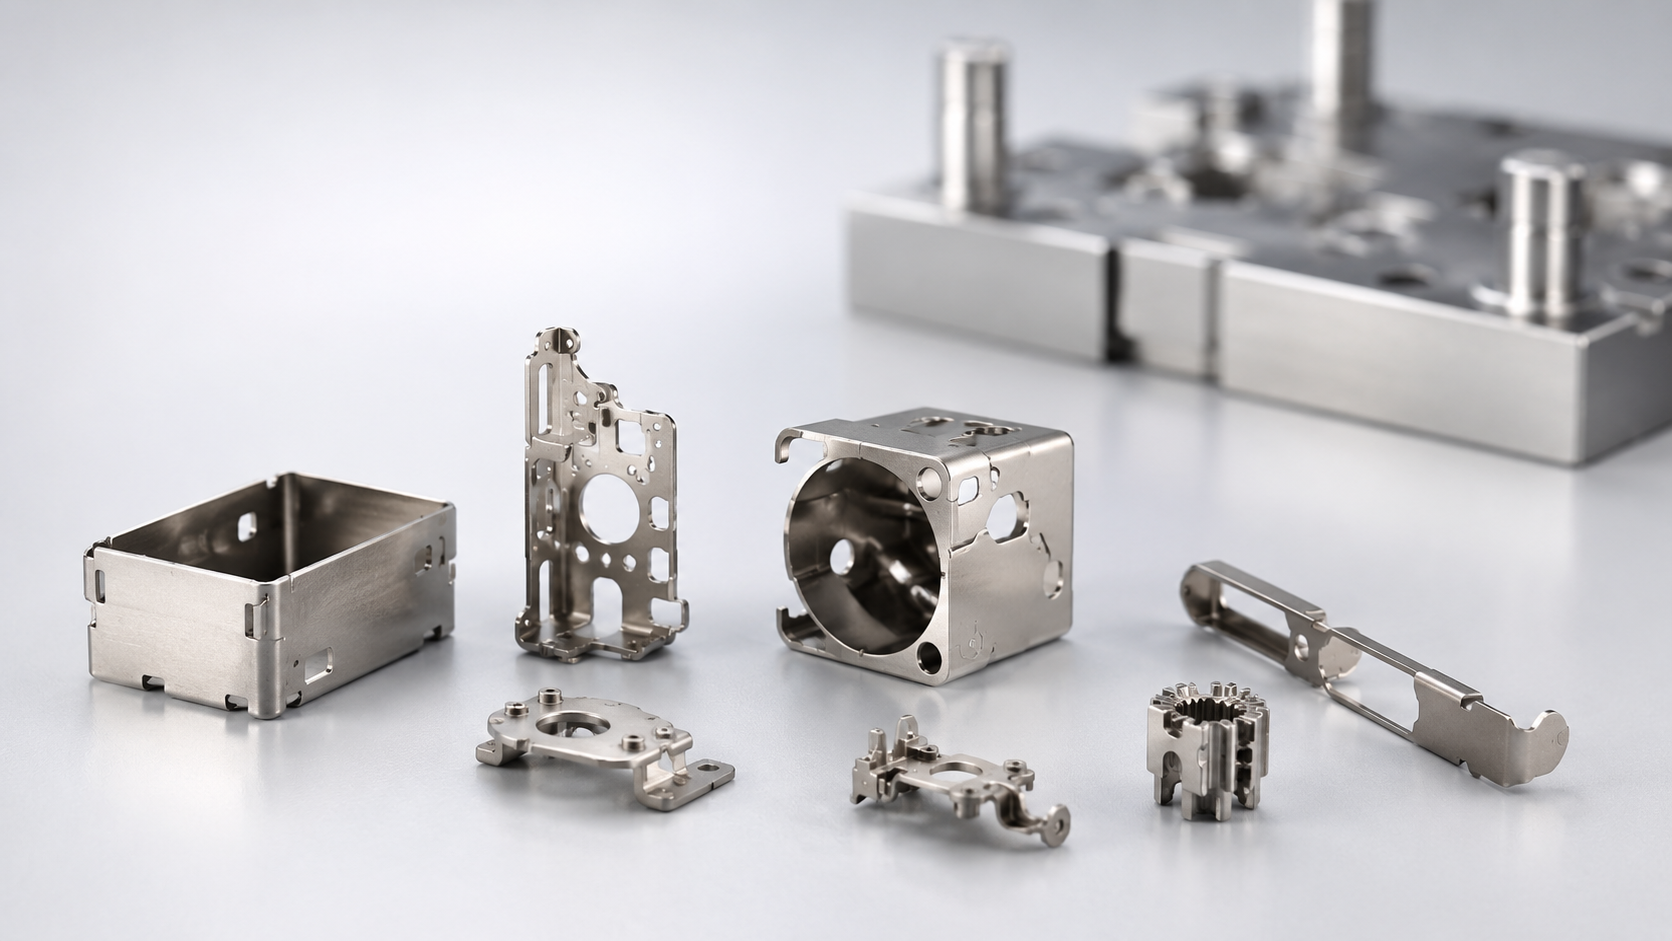
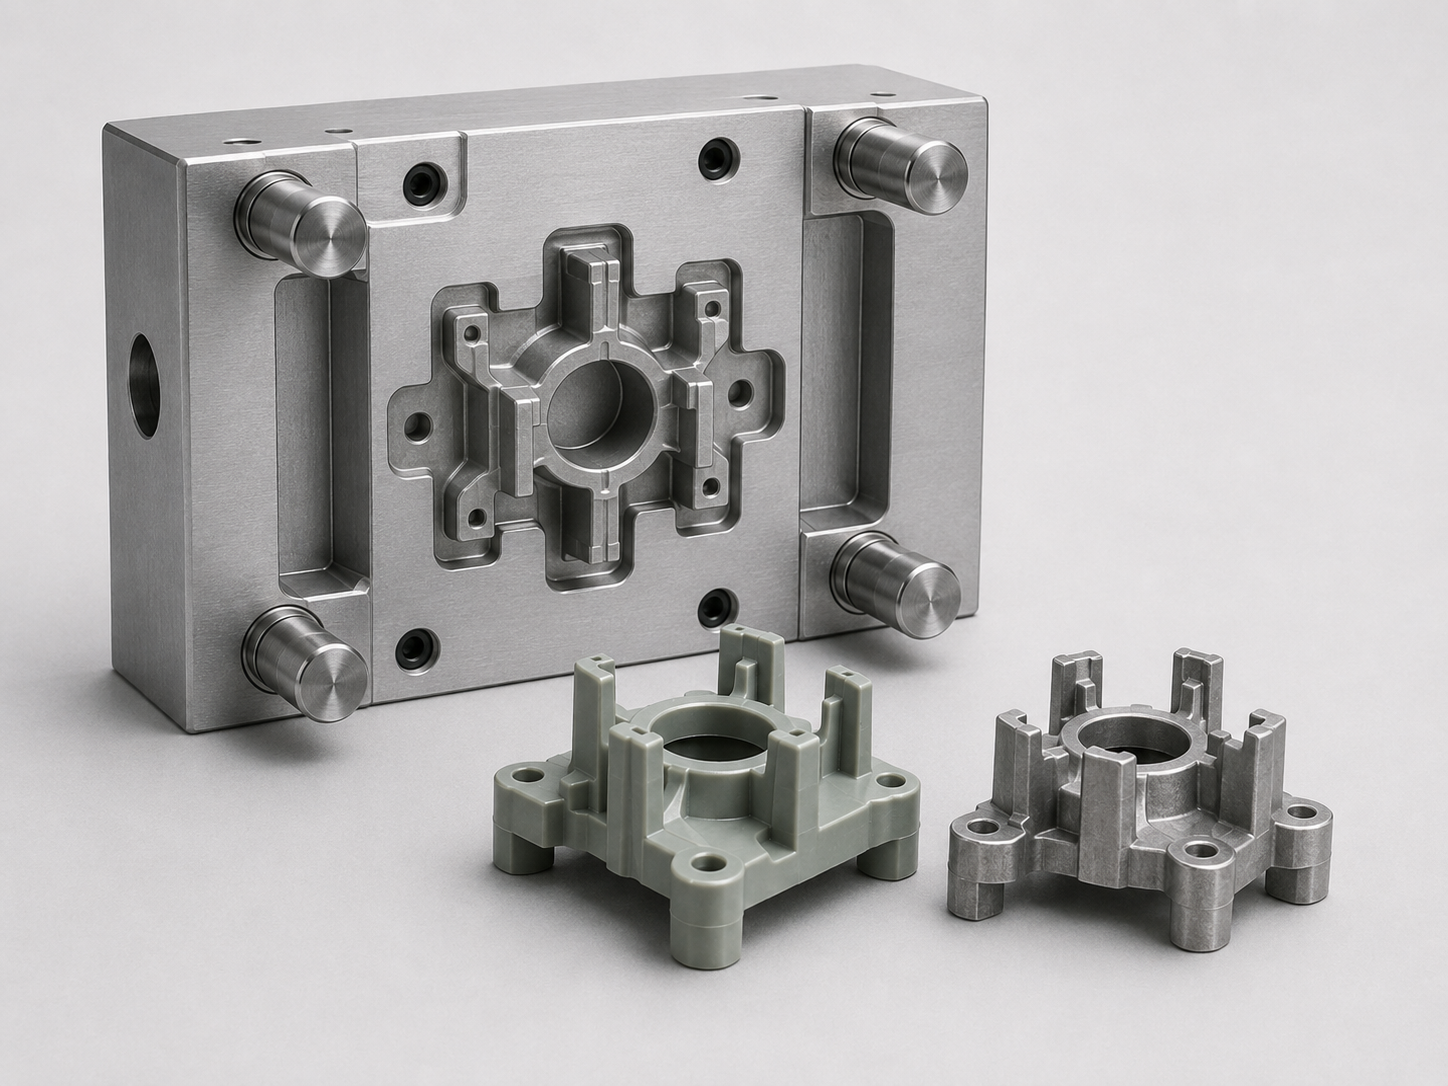
Порошковая металлургия — это технологический процесс получения металлического порошка или использования металлического порошка в качестве сырья, формования и спекания, а также производства металлических материалов, композиционных материалов и различных видов продукции. Для повышения износостойкости, коррозионной стойкости и усталостной прочности деталей, изготовленных методом порошковой металлургии, необходимо провести поверхностную обработку деталей, чтобы сделать их поверхность более функциональной и плотной.

Итак, каков процесс обработки поверхности деталей, полученных методом порошковой металлургии?
Процесс обработки поверхности деталей, полученных методом порошковой металлургии, можно разделить на следующие пять категорий:
1. Покрытие: нанесение слоя других материалов на поверхность обрабатываемой детали без какой-либо химической реакции;
2. Поверхностная химическая обработка: химическая реакция между поверхностью обрабатываемой детали и добавленным реагентом;
3. Химико-термическая обработка: другие элементы, такие как C и N, диффундируют в поверхность обрабатываемой детали;
4. Поверхностная термическая обработка: Фазовый переход происходит за счет циклических изменений температуры, вызывая изменения микроструктуры поверхности обрабатываемой детали;
5. Метод механической деформации: Поверхность обработанной детали деформируется, в основном, для создания остаточного напряжения сжатия, а также для увеличения поверхностной плотности. Вышеизложенное является введением процесса обработки поверхности деталей порошковой металлургии. В принципе, все процессы обработки поверхности, применяемые к плотным стальным изделиям, могут использоваться для материалов порошковой металлургии на основе железа, но есть два предварительных условия, которые необходимо учитывать. Первое заключается в том, что после обработки может быть сохранен точный размерный допуск, который может поддерживать преимущество деталей порошковой металлургии с высокой конкурентоспособностью. Если используемый процесс обработки поверхности заставляет детали порошковой металлургии терять это преимущество, его нельзя использовать. Во-вторых, поскольку детали порошковой металлургии содержат поры, это окажет значительное влияние на некоторые существующие обработки поверхности.
02 Методы защиты поверхности изделий порошковой металлургии от ржавчины

1. Используйте антикоррозионное масло. Антикоррозионная бумага для предотвращения ржавчины После обработки деталей порошковой металлургии нанесите соответствующее антикоррозионное масло и используйте антикоррозионную бумагу для упаковки для предотвращения ржавчины. Во время транспортировки и хранения, чтобы избежать ржавления изделия, оно должно находиться в герметичном состоянии и не подвергаться воздействию влаги. Использование антикоррозионного масла имеет определенные требования к хранению и транспортировке! Для обеспечения антикоррозионного эффекта заготовка не будет ржаветь
2. Пассивация и обработка покрытием Пассивация и обработка покрытием, предотвращение ржавчины все еще требуются во время транспортировки, и покрытие оказывает влияние на последующую сборку и использование. Антикоррозионный эффект этого метода является общим, и время защиты от ржавчины не очень долгое. Если требования к защите от ржавчины строгие, можно нанести антикоррозионное масло для защиты от ржавчины
3. Используйте антиоксиданты для методов предотвращения поверхностной ржавчины, таких как продукты порошковой металлургии на основе железа. Антиоксиданты можно использовать. После равномерного перемешивания или встряхивания раствора перед использованием погрузите или распылите его на металлическую поверхность и высушите ее (насухо).
Делиться:
Применение металлических материалов в научно-технической отрасли
Является ли цементированный карбид вольфрамовой сталью?