

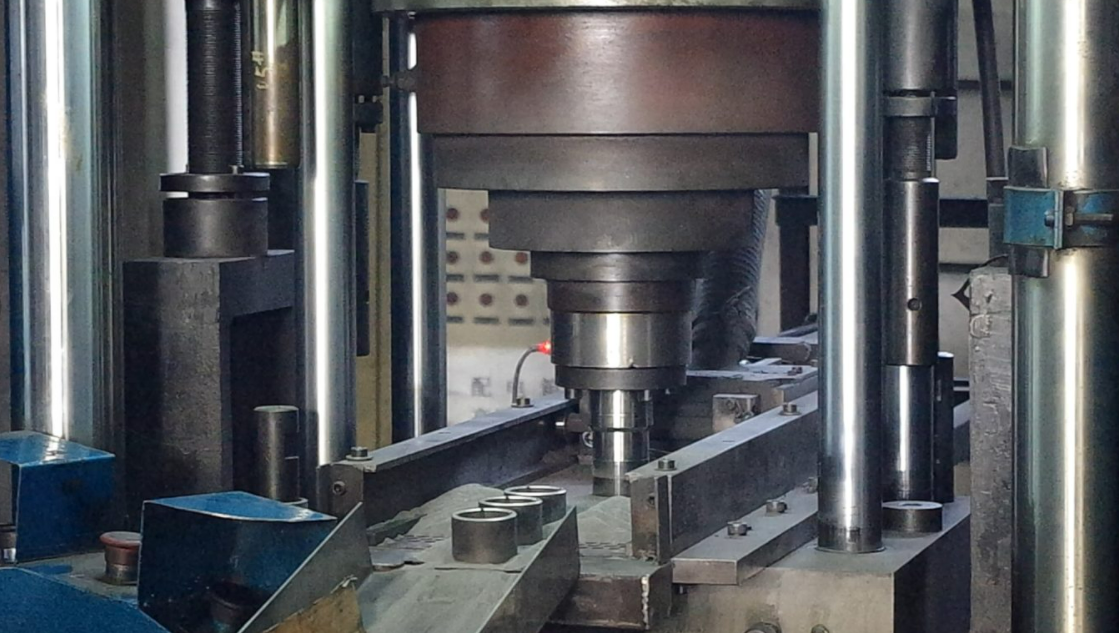
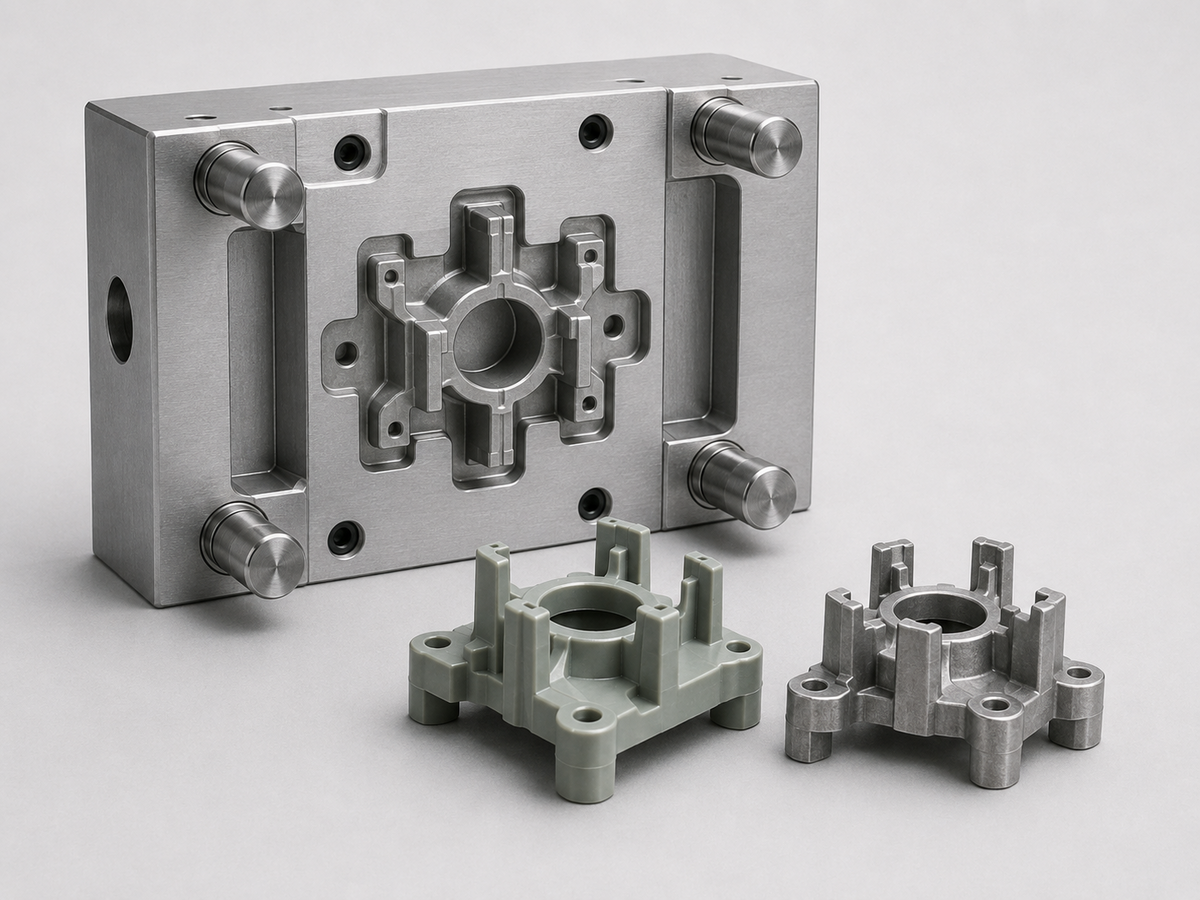
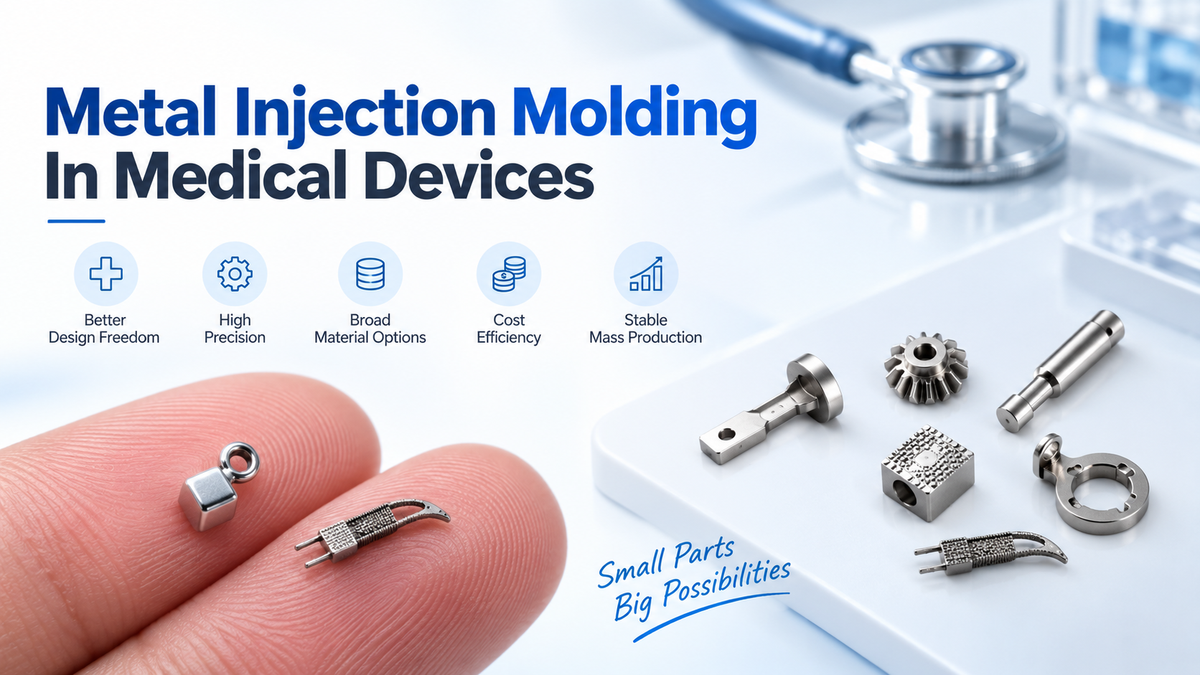
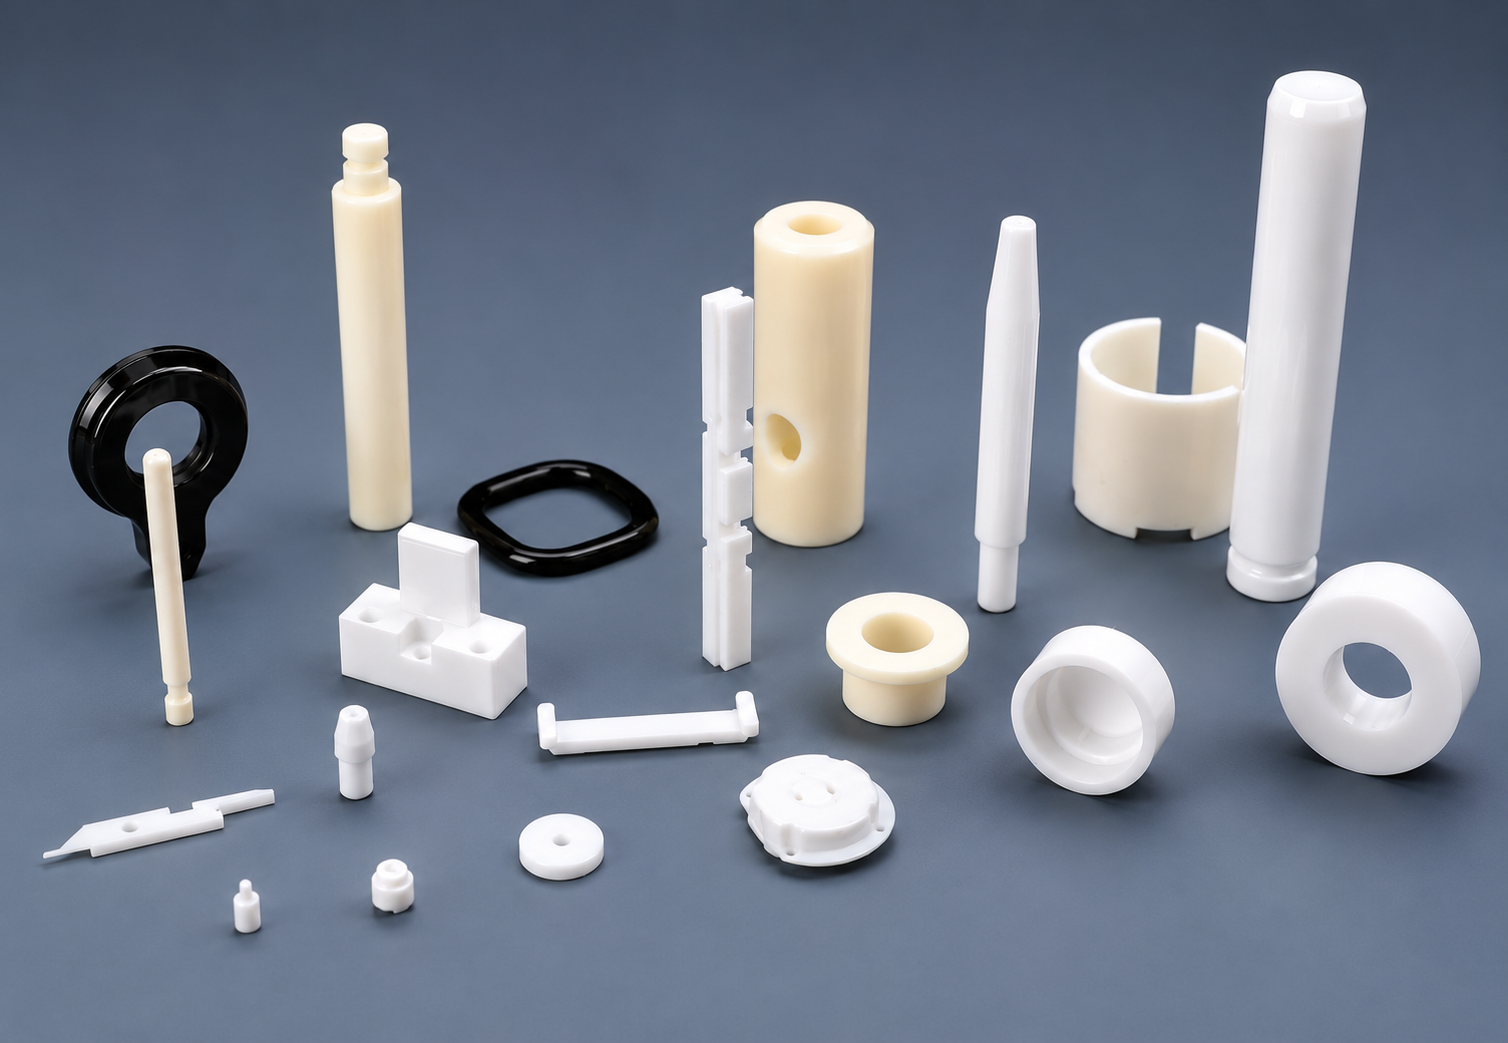
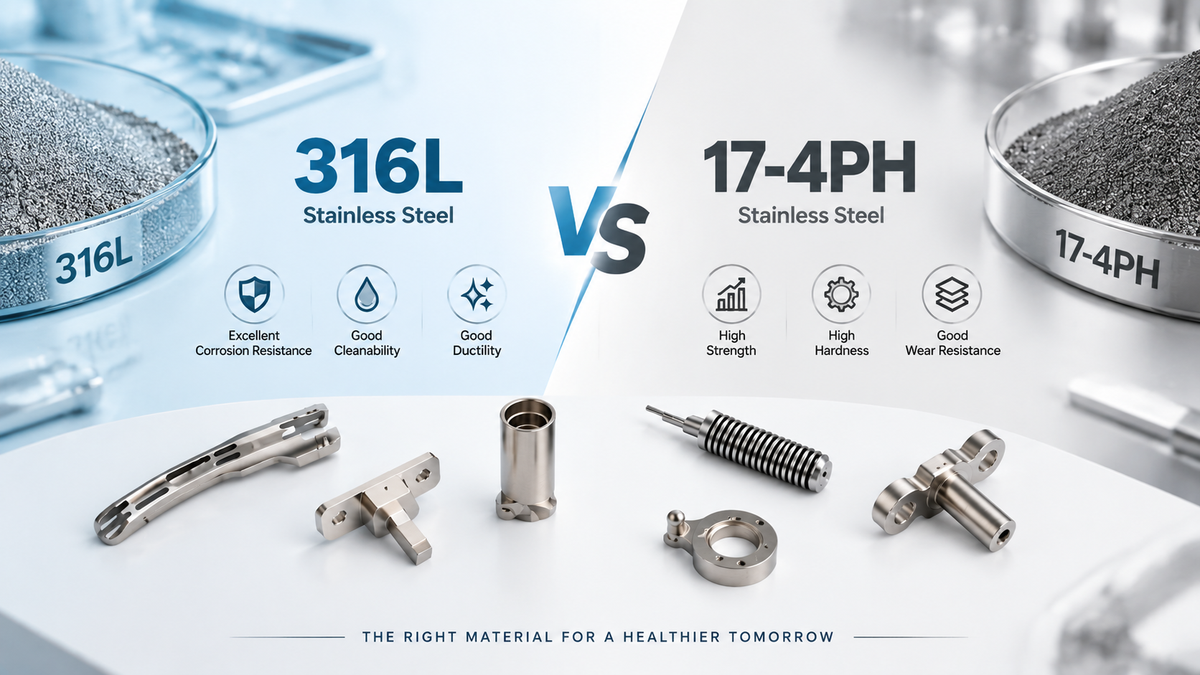
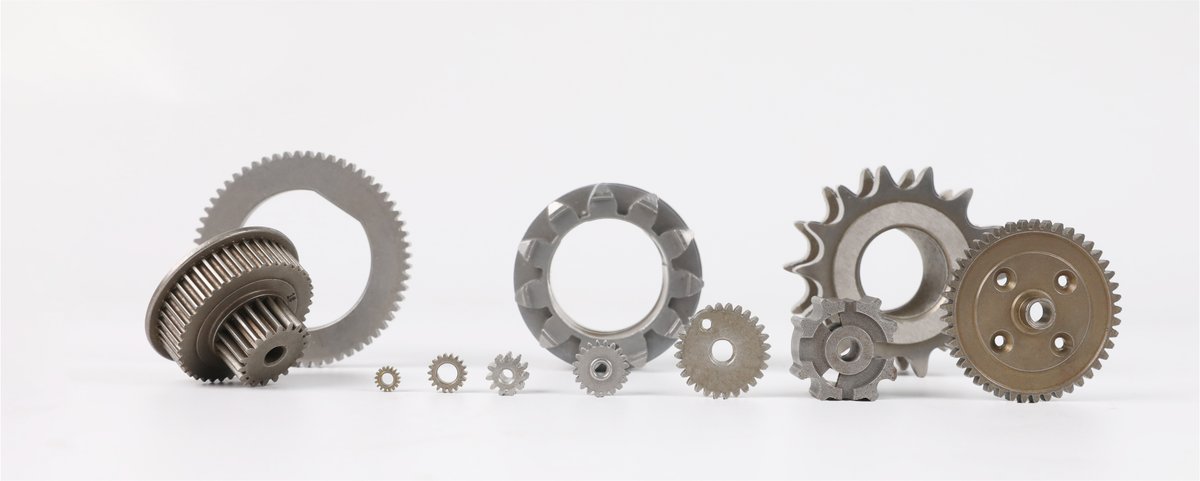
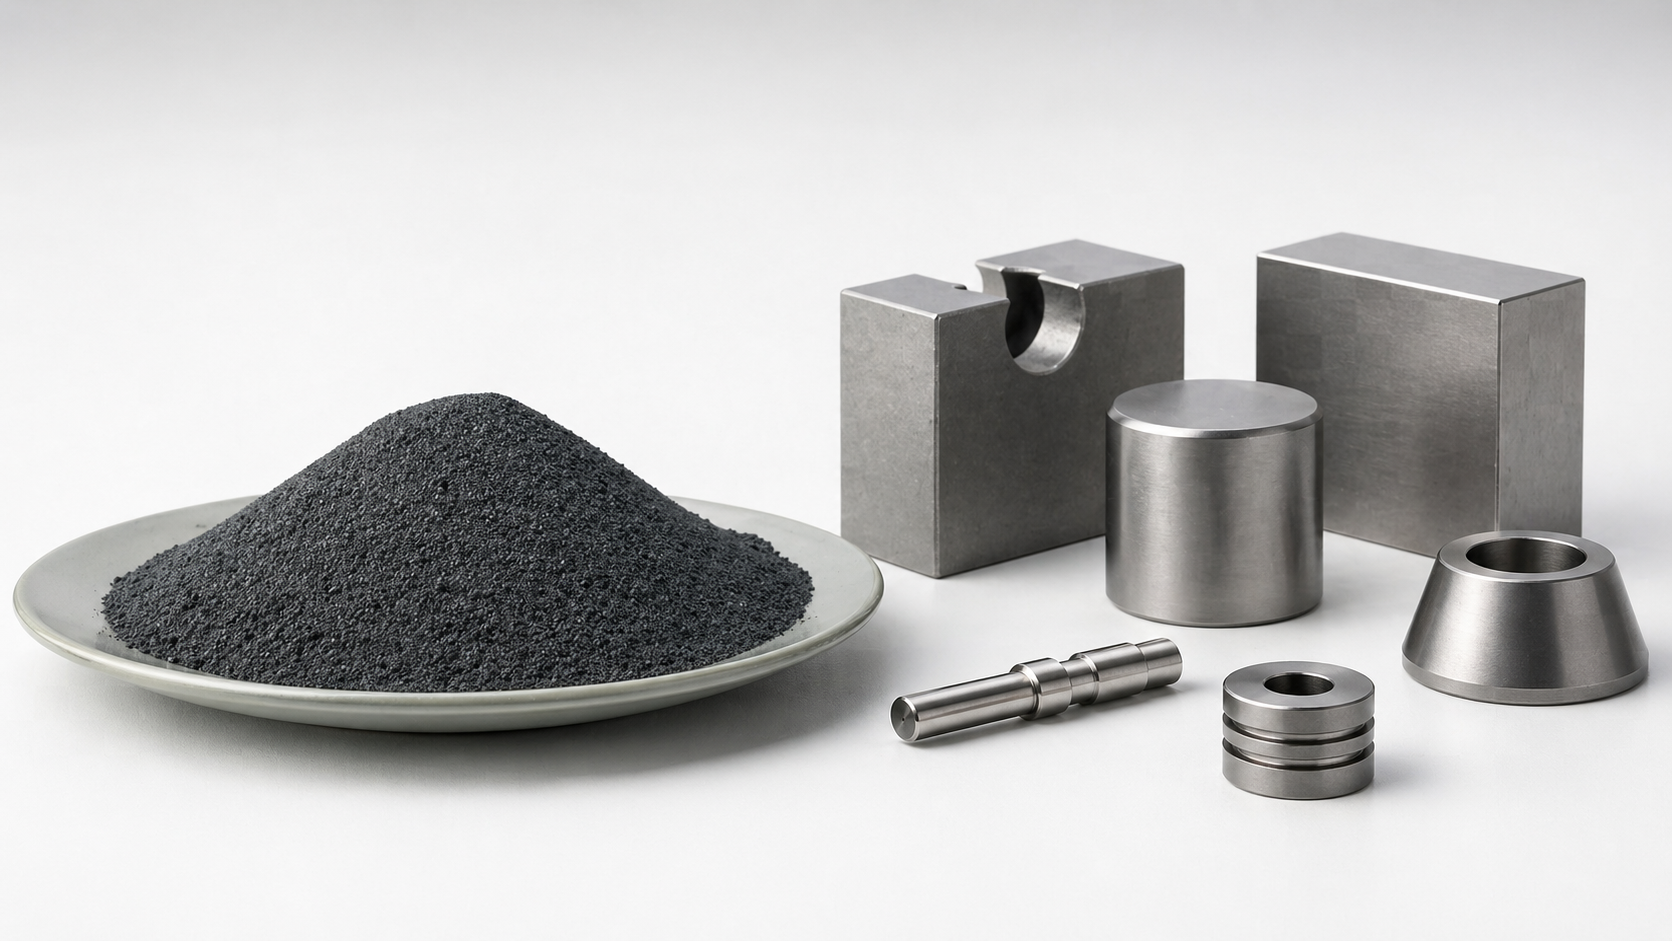
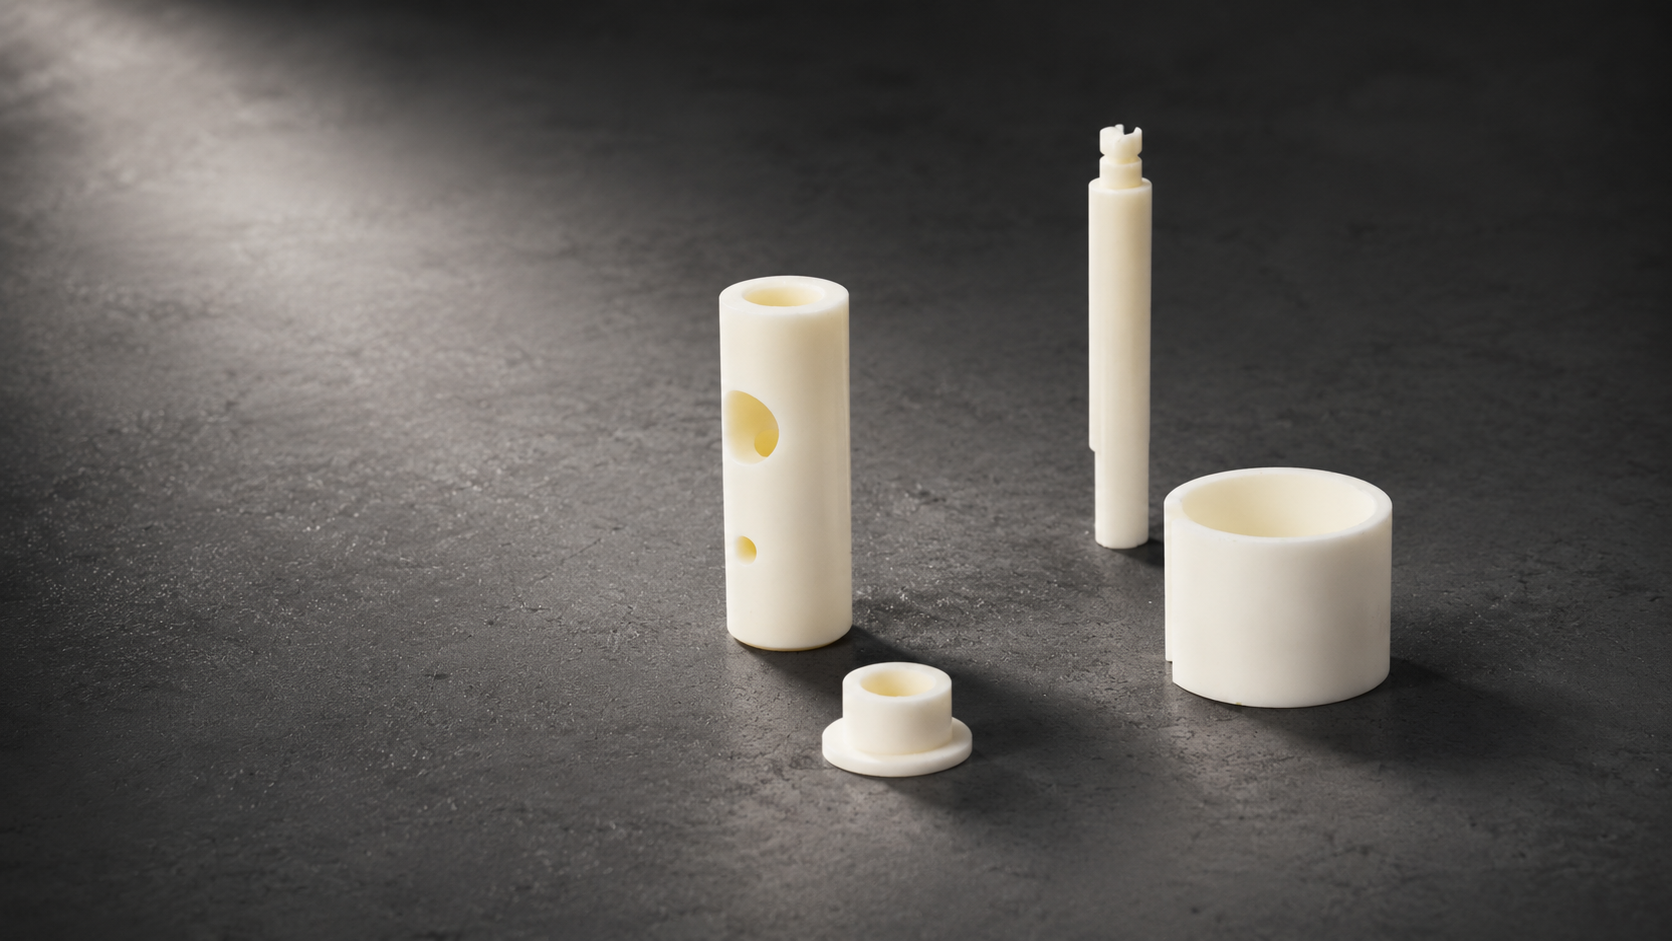
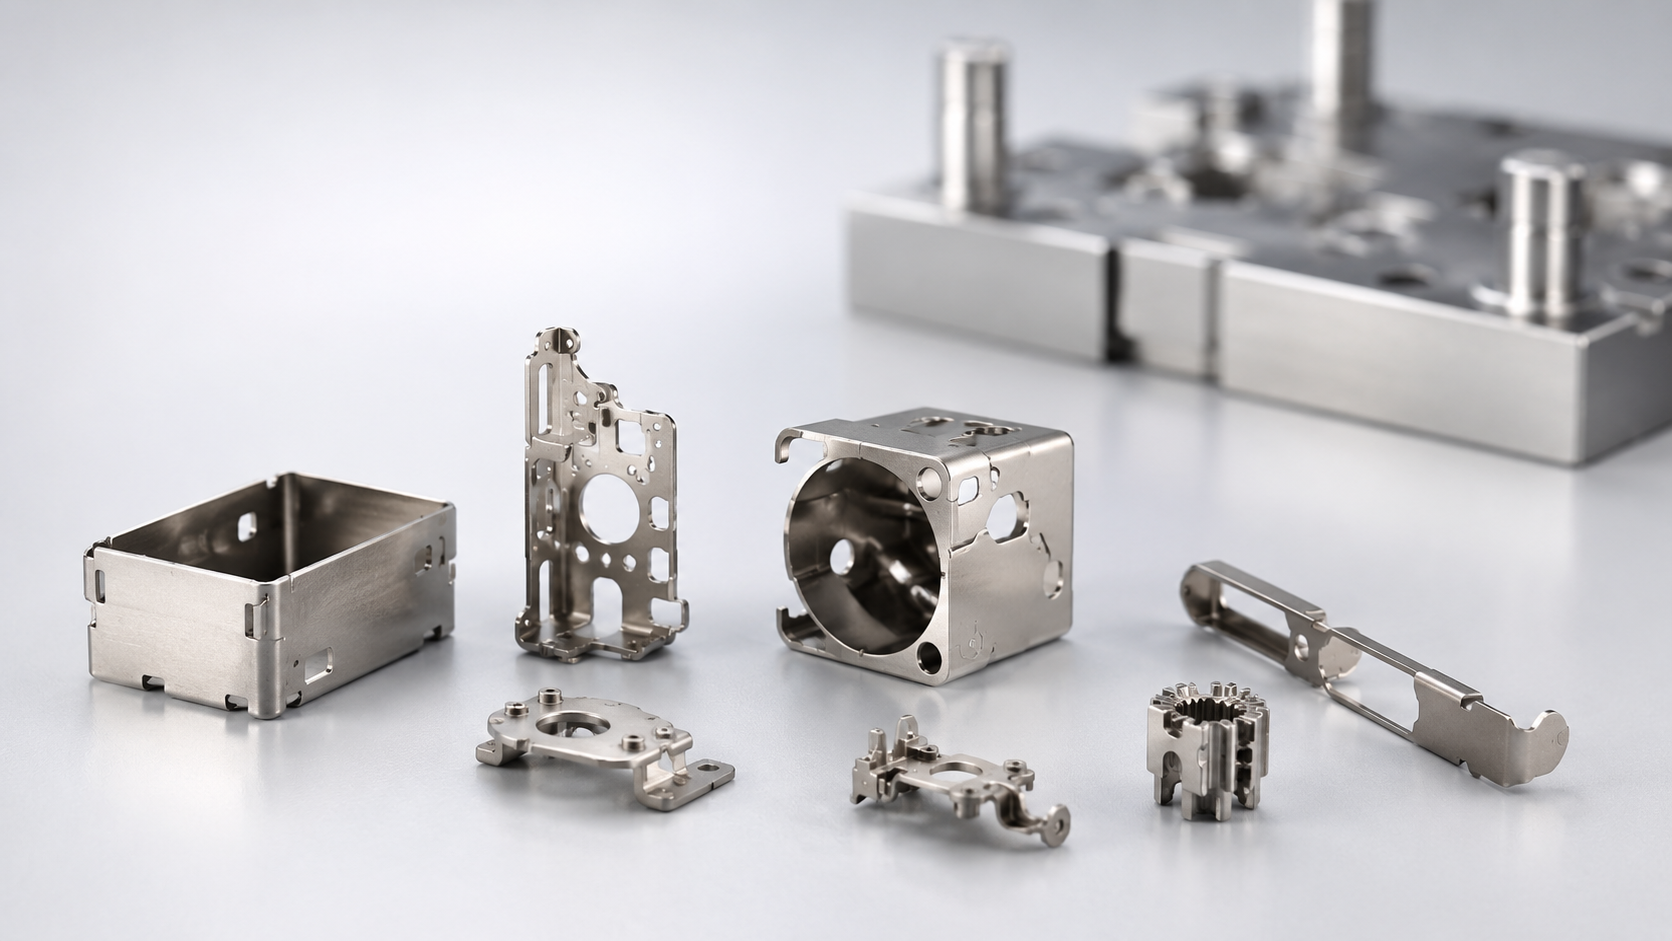
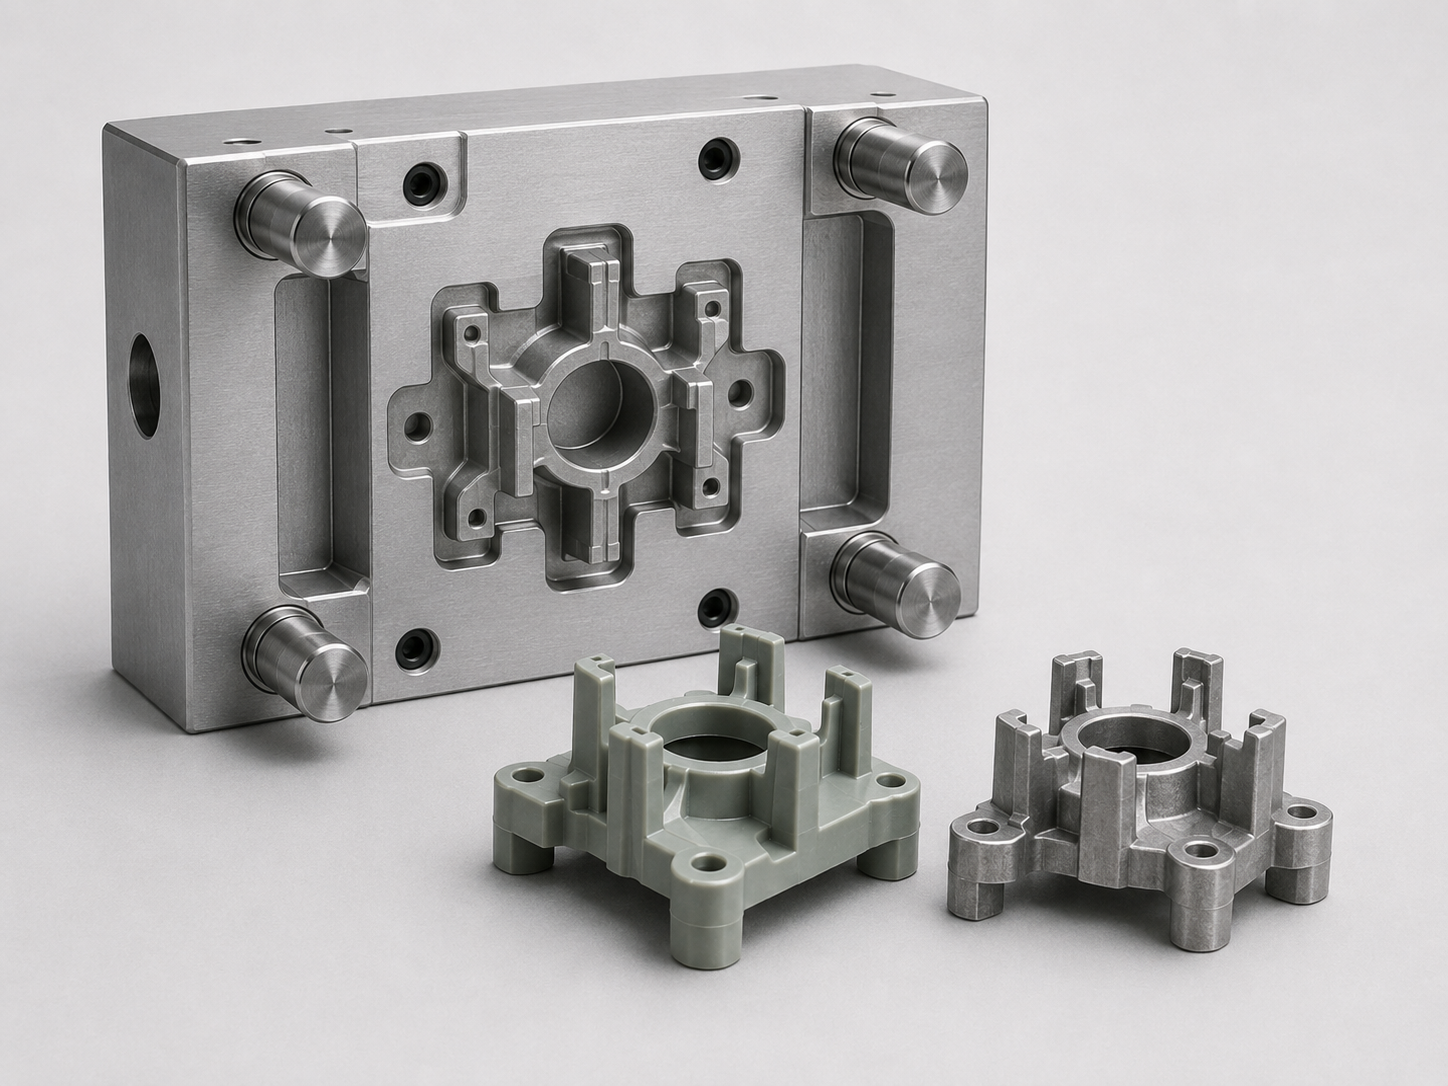
MIM производит широкий спектр высокопроизводительных деталей сложной формы, которые практически не требуют механической обработки. Благодаря высокой конечной плотности продукция MIM имеет те же характеристики, что и другие производственные маршруты. Материалы обладают особой гибкостью, поскольку на одном и том же оборудовании можно производить металлы (сталь, нержавеющую сталь, вольфрамовый композит, титан), керамику (например, оксид алюминия и цирконий, а также некоторое количество нитрида кремния) и металлокерамику (карбид вольфрама и другие материалы), устойчивые к износу. материалы
Вторичные преимущества включают высокую производительность оборудования, высокий коэффициент использования материала, хорошее качество поверхности и хорошие допуски. Например, вы можете создавать как внутреннюю, так и внешнюю резьбу в формованных деталях, избегая тем самым механической обработки. Кроме того, непосредственно на сборку можно отлить пилы, идентификационные номера деталей и значки. Показан пример, где пилообразный элемент для захвата отлит непосредственно в детали. Управление порами возможно, и даже многослойные поры или фазы могут обеспечить индивидуальную функциональность.
Сравнение производительности
В большинстве случаев прочность и твердость изделий MIM примерно аналогичны кованым изделиям, а в некоторых случаях даже выше. Состав, плотность, модуль упругости и подобные свойства очень похожи на те, которые обнаруживаются на других производственных маршрутах. Например, свойства растяжения кованого сплава и суперсплава MIM Inconel 718 сравниваются следующим образом:
Типичный предел текучести при поковке = 760 МПа (110 фунтов на квадратный дюйм).
Типичный предел текучести MIM = 1055 МПа (153 фунта на квадратный дюйм)
Точно так же предельная прочность на разрыв и удлинение при разрыве MIM привлекательны по сравнению с коваными материалами. Фактически удлинение MIM почти в 6 раз превышает минимальное, указанное для кованого материала. Среди других сравнений свойств, таких как магнитные, оптические, коррозионные, биосовместимость, упругие или инерционные свойства, есть некоторые исключения из вязкости разрушения, поэтому рекомендуется проводить соответствующие испытания в ситуациях, когда удар или рост трещин являются проблемой.
Делиться:
Вертикальное литье под давлением приносит удобство в промышленность
Литье металла под давлением (MIM) Производитель-XY Global